Hirdetés
- Milyen okostelefont vegyek?
- Megjött az Android 17 a két legújabb Sony Xperia 10-re
- Google-tárhelyre költözik a Samsung Galéria felhőszinkronja
- Samsung Galaxy S25 - végre van kicsi!
- Samsung Galaxy S26 - szeret, nem szeret
- Honor Magic V6 - tartós karosszéria, lefojtott motor
- Telekom mobilszolgáltatások
- Megérkezett Európába a Poco X8s
- Xiaomi 17T - T-modell
- Samsung Galaxy S26 Ultra - fontossági sorrend
-
13700 - 13601
14167 - 14101 14100 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
Új hozzászólás Aktív témák
-
 soldi3r
veterán
Sziasztok!
Nem tudom mennyire illik a topicba... van egy PC házam, és annak az előlapja illetve a felső lapja 2mm vastag alu lap, ezt szeretném kimaratni! Kérdés, hogy lehetséges e?!
A mintát megrajzoltam fusion 360-ba hozzá, így nyilván ha lehetséges akkor a program határain belül, amilyen formátumot támogat tudok hozzá küldeni file-t, annak aki bevállalja!

A felső panel teljesen sík, csak a belső felén vannak a csavarrögzítéshez használt kiemelkedések.
Az előlapi panel viszont tartalmaz egy hajtást (egy negyedkör), de ahol ki szeretném maratni ott teljesen sík az felület is, belül szintén a csavarrögzítés furataival!Maga a ház elő, és tetőlapja, valamint szétszedve és maszkolva, mivel a modellhez ez volt a skicc is!
Képek: [kép] [kép] [kép] [kép] [kép] [kép] [kép] [kép]
Illetve pár kép, hogy mi az elképzelés amit szeretnék.
Képek: [kép] [kép]Másik kérdés esetleg Pécsen, vagy környékén lenne olyan aki ilyet csinál?
Ajánlatok,stb jöhet PM-ben ha, nem publikus!A hosszaban levo nut nagyon el fogja gyengiteni.
-
 konikan
aktív tag
Sziasztok!
Nem tudom mennyire illik a topicba... van egy PC házam, és annak az előlapja illetve a felső lapja 2mm vastag alu lap, ezt szeretném kimaratni! Kérdés, hogy lehetséges e?!
A mintát megrajzoltam fusion 360-ba hozzá, így nyilván ha lehetséges akkor a program határain belül, amilyen formátumot támogat tudok hozzá küldeni file-t, annak aki bevállalja!
A felső panel teljesen sík, csak a belső felén vannak a csavarrögzítéshez használt kiemelkedések.
Az előlapi panel viszont tartalmaz egy hajtást (egy negyedkör), de ahol ki szeretném maratni ott teljesen sík az felület is, belül szintén a csavarrögzítés furataival!Maga a ház elő, és tetőlapja, valamint szétszedve és maszkolva, mivel a modellhez ez volt a skicc is!
Képek: [kép] [kép] [kép] [kép] [kép] [kép] [kép] [kép]
Illetve pár kép, hogy mi az elképzelés amit szeretnék.
Képek: [kép] [kép]Másik kérdés esetleg Pécsen, vagy környékén lenne olyan aki ilyet csinál?
Ajánlatok,stb jöhet PM-ben ha, nem publikus!Vízvágni nem volna egyszerűbb?
-
Demo07
aktív tag
Sziasztok!
Nem tudom mennyire illik a topicba... van egy PC házam, és annak az előlapja illetve a felső lapja 2mm vastag alu lap, ezt szeretném kimaratni! Kérdés, hogy lehetséges e?!
A mintát megrajzoltam fusion 360-ba hozzá, így nyilván ha lehetséges akkor a program határain belül, amilyen formátumot támogat tudok hozzá küldeni file-t, annak aki bevállalja!
A felső panel teljesen sík, csak a belső felén vannak a csavarrögzítéshez használt kiemelkedések.
Az előlapi panel viszont tartalmaz egy hajtást (egy negyedkör), de ahol ki szeretném maratni ott teljesen sík az felület is, belül szintén a csavarrögzítés furataival!Maga a ház elő, és tetőlapja, valamint szétszedve és maszkolva, mivel a modellhez ez volt a skicc is!
Képek: [kép] [kép] [kép] [kép] [kép] [kép] [kép] [kép]
Illetve pár kép, hogy mi az elképzelés amit szeretnék.
Képek: [kép] [kép]Másik kérdés esetleg Pécsen, vagy környékén lenne olyan aki ilyet csinál?
Ajánlatok,stb jöhet PM-ben ha, nem publikus! -
 daninet
veterán
-
 TGWH
őstag
-
daninet
veterán
-
daninet
veterán
Sziasztok!
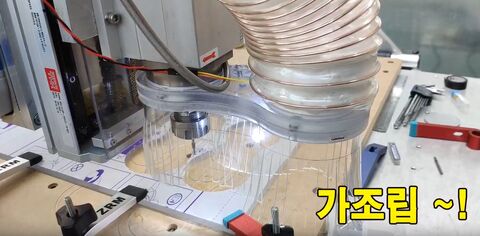
Elszívó papucsot készítek. Ezt a vastag átlátszó anyagot hogy hívják? Hol lehet ilyen kis mennyiséget venni? Nem az akrylra gondolok, hanem a szoknyára
-
 NoiZz
tag
Sziasztok
valahonnan letölthető a siemens 810-828 vezérlés gépre? mint pl a hurconál az egy hónapos tanulói licencet -
 aneda
senior tag
Sziasztok,
Ismeri valaki ezt a céget? Nem tudom hogy viccelnek-e ezzel a hirdetéssel, vagy komolyan gondolják
Nettó (mondjuk ha van 4+ gyereked, lehet több? ) 180 ezres fizetésért keresnek CNC PROGRAMOZÓ TECHNOLÓGUST.
Van esetleg valami napiszar.hu jellegű oldal CNC-seknek? Oda is posztolnám
Ezt úgy mondanám szépen, hogy gyorsan reagálnak a munkaerőpiaci változásokra...
-
 Fefe85
újonc
Az lehet, erre nem is gondoltam első körben. Lehet szerencsésebb lett volna, ha annyit írnak, hogy fizetés megegyezés szerint. Nem tudom 180 nettóért mennyi technológus fog hozzájuk jelentkezni

Egyébként én kb 2012-ben voltam náluk állásinterjún, egy szír orvos a tulajdonos, olyan volt az irodája mintha Dubaiban lennék kb.
Végülis nem vettek fel, mert még nem volt gyakorlatom.De sajtó is csupa jókat ír a cégről
Azóta már lehet hogy változott a helyzet, ki tudja (rosszabb lett?
) -
TGWH
őstag
Sziasztok,
Ismeri valaki ezt a céget? Nem tudom hogy viccelnek-e ezzel a hirdetéssel, vagy komolyan gondolják
Nettó (mondjuk ha van 4+ gyereked, lehet több? ) 180 ezres fizetésért keresnek CNC PROGRAMOZÓ TECHNOLÓGUST.
Van esetleg valami napiszar.hu jellegű oldal CNC-seknek? Oda is posztolnámMásik 180 zsebbe megy gondolom.
-
Fefe85
újonc
Sziasztok,
Ismeri valaki ezt a céget? Nem tudom hogy viccelnek-e ezzel a hirdetéssel, vagy komolyan gondolják
Nettó (mondjuk ha van 4+ gyereked, lehet több? ) 180 ezres fizetésért keresnek CNC PROGRAMOZÓ TECHNOLÓGUST.
Van esetleg valami napiszar.hu jellegű oldal CNC-seknek? Oda is posztolnám -
 adamz91
tag
Sziasztok!
Esztergályost, vagy egy olyan embert keresek aki meg tudna nekem csinálni egy kisebb munkát:
Egy zuhanycsőből kellene vágni, majd rá egy új menetet esztergálni. Mofém Zenit zuhanyrendszer esőztető csöve. Acél cső szerintem, a falvastagság kb 1,5 mm. Budapest és környékén. -
 Micsurin
nagyúr
Hello!
Lehet rossz helyen tekergek de hátha tudtok segíteni!
Tudtok valakit / céget aki esetleg tud gyártani pár skicc alapján és adatok alapján (pontos méretek, csavar távok) aluból valami hasonló takaró idomot a hűtőre?
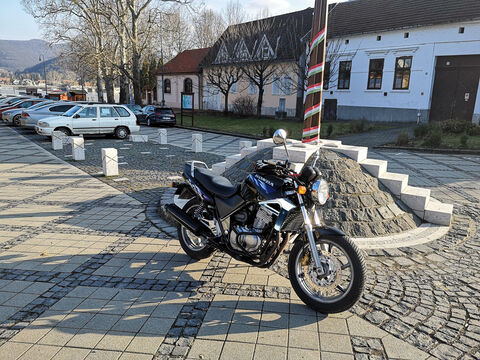
Gyors gimpezés tudom ocsmány sry, CB500-ra lett ráerőltetve egy Er5 radiátor takarója. -
 wlknspc
csendes tag
Sziasztok, kicsit off de Knorr-bremséről tudtok mondani véleményeket? Minőségellenőr ott 3 műszakban kb mennyit kereshet?
Jelenleg a siemensnél vagyok gépkezelő 4 műszakban kb 240-250 nettóért és nem tudom hogy merjek-e váltani -
 orc88
őstag
Sziasztok!
Nagyon sügér vagyok a témában, a segítségetekre lenne szükségem.
Faternak van egy kis ebay-es DIY cnc gépe, amit eddig Inkscape + Gcodetools-os útvonalak marására használt. Gcodetools-al sikerült nagyjából mindent megcsinálni, viszont most egy lézer modul lett a gépbe rakva, ehhez kellene segítség, hogyan készítsük el a gcode-ot inkscapeben, mivel a lézer nem kapcsol ki amikor bepozícionálja a fejet, így végig égeti a fát.Tudna ebben valaki segíteni akár privátban? Ha kell leírok részletesebb infőkat is.
Köszi!
-
 Yazre
csendes tag
Milyen minőségű acélba, mekkora átmérőjű fúróval?
Lentebb csak azt írtad, hogy te keményfém fúróval acélba mit szoktál csinálni, nem azt, hogy konkrétan acélba kell fúrni jelen esetben is.
Eddig csak azt tudtuk, hogy 250mm-t kell átfúrni HSS fúróval és, hogy variálni akarod a ciklusokat.Hali
Anyag minőség S355J2+N
24-es fúró (S300 F40)
Programra több megoldás is van azt megírom azzal nincs gond hogy hány mm-nél váltsak azt nem tudom. -
cibere11
tag
Azért nagyon nem mindegy, hogy G41 vagy G42... Ezt aki programoz, el kéne, hogy tudja dönteni. Azt meg, hogy számol-e a rádiusszal, ki lehet következtetni, mondjuk ha egy ugyan ilyen szerszámot adsz meg neki, csak más rádiusszal, változnak-e a koordináták a legenerált programban. Sejtésem szerint igen. A gép tudja, hogy merről követi a kontúrt.
Ha jól emlékszem a Mori MAPPS/CAPS számol a rádiusszal, a generált programban nincs G41 vagy G42, talán a Fanuc is így működik. Utólag a generált programba ne írj be kontúrkövetést.Udv.
En tudom mi kellene csak pont amit te is irtal.A generalt programba nem kell g42 mert o szamolja a radiuszbol meg az el helyzetebol.Probalgatom a gepet alakul.Koszonom a valaszod -
konikan
aktív tag
Ennyi erővel egy alprogramban is megírhatod a fúrást paraméterekkel, úgy, ahogy te szeretnéd, mindenféle ciklus nélkül és csak adott pozícióhoz hívod meg az alprogramot, és máris nem kell kombinálni semmit semmivel.
-
 zolikaDB
veterán
A kérdésed a tipikus, odaszól a szomszéd gépes a semmiből: "he, oszt ezt a szart ebbe a g.cibe mennyivel ke' tóóólni?"
MIVA'?
Mer' tudod, amit mondtál, azt egy TOS horizontálon 70 bar belső vízhűtéssel egybe' átküldöm, S és F meg titok, és azt hiszem minden infót megadtam...
Te kb 1/10-ét annak, ami kell, hogy értsük, fal mellett akarsz kakálni, vagy kaka mellett falni -
 BaKeSZ87
őstag
Milyen minőségű acélba, mekkora átmérőjű fúróval?
Lentebb csak azt írtad, hogy te keményfém fúróval acélba mit szoktál csinálni, nem azt, hogy konkrétan acélba kell fúrni jelen esetben is.
Eddig csak azt tudtuk, hogy 250mm-t kell átfúrni HSS fúróval és, hogy variálni akarod a ciklusokat. -
Yazre
csendes tag
Rosszul fogalmazhattam de az (1-elsőben) benne van hogy hss fúró és vasba ami kimaradt hogy maró nem eszterga
-
BaKeSZ87
őstag
Azért nagyon nem mindegy, hogy G41 vagy G42... Ezt aki programoz, el kéne, hogy tudja dönteni. Azt meg, hogy számol-e a rádiusszal, ki lehet következtetni, mondjuk ha egy ugyan ilyen szerszámot adsz meg neki, csak más rádiusszal, változnak-e a koordináták a legenerált programban. Sejtésem szerint igen. A gép tudja, hogy merről követi a kontúrt.
Ha jól emlékszem a Mori MAPPS/CAPS számol a rádiusszal, a generált programban nincs G41 vagy G42, talán a Fanuc is így működik. Utólag a generált programba ne írj be kontúrkövetést. -
zolikaDB
veterán
Hali
A lényeg van 1 anyag 250 mm-en kellene átfúrni.
Jelenleg simán 83-ban van megírva (lemegy feljön anyag fölé majd vissza)
Ezt akarom átszerkeszteni úgy hogy
0-25 mm-tert 81 ben fúrja (meddig mehet 81-gyel)
25-60-ig 73-ban fúrja (meddig mehet 73-al)
60- 250-ig 83-ban fúrja
Így az elején nem járkál annyit.
A kérésesem az lett volna hogy az adott fúrás fajtát meddig engedhetem. Hol váltsak 81-ről 73-ra 73-ról 83-ra ?
Mondták már mások is furán gondolkodom és fogalmazokAha, aha, értem.
Figyelj.
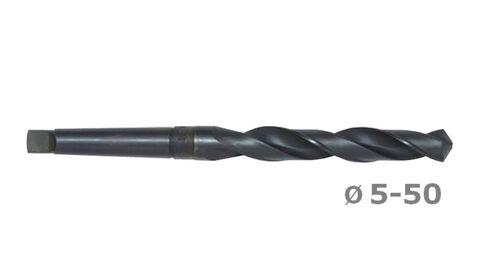
Ezt az anyagot, esztergán én ezzel a D50-es fúróval áttolnám telibe, G81-el, víz nélkül.
Bízom benne, neked is átment, mit és miért fogalmazok így
-
Yazre
csendes tag
Hali
A lényeg van 1 anyag 250 mm-en kellene átfúrni.
Jelenleg simán 83-ban van megírva (lemegy feljön anyag fölé majd vissza)
Ezt akarom átszerkeszteni úgy hogy
0-25 mm-tert 81 ben fúrja (meddig mehet 81-gyel)
25-60-ig 73-ban fúrja (meddig mehet 73-al)
60- 250-ig 83-ban fúrja
Így az elején nem járkál annyit.
A kérésesem az lett volna hogy az adott fúrás fajtát meddig engedhetem. Hol váltsak 81-ről 73-ra 73-ról 83-ra ?
Mondták már mások is furán gondolkodom és fogalmazok -
cibere11
tag
vagy nincs kitoltve valami helyesen mikor a porgramot letrehozod, vagy szerszaminfo, vagy a gep parametereiben nincs beallitva
pl:
[link]Üdv!
Ma neztem meg.Szóval.Az offsetben megvan x-ben z-ben az erték, megvan a csú helyzete és a rádiusza.Aztan a lapka két szöge is.Lehetséges hogy ezert nem is kell szerszámsugár koorekció? Probáltam 42,41 is de csak hülyeséget csinált volnba.
-
zolikaDB
veterán
Hali
Érdeklődnék fúrással kapcsolatban 81/73/83 kapcsán lehet számolni hogy melyiket meddig lehet engedni vagy megérzés + rutin és az évek?
Gondolom sok minden szerepet játszik fúró, anyag, fúró hossza stb.
de valami irány mutató van-e esetleg ?
Keményfém fúróval vasba 20-25 mm-ig 81-ben szoktam
úgy 60-ig 73 utána 83 ez reális ?
Van 1 munkadarab 250+ ban kellene fúrni (hss) 83-ban van.
Gondoltam kicsit belepiszkálok hogy minden módot használjon csak nem tudom hol kellene váltani.Hu.
Hát, megérteni is nehéz volt elsőre.
Teljesen nem is ment. De majd trenírozom magam.
Akinek meg régebben se sikerült, az meg már úgysem jár ide a topikba -
Yazre
csendes tag
Hali
Érdeklődnék fúrással kapcsolatban 81/73/83 kapcsán lehet számolni hogy melyiket meddig lehet engedni vagy megérzés + rutin és az évek?
Gondolom sok minden szerepet játszik fúró, anyag, fúró hossza stb.
de valami irány mutató van-e esetleg ?
Keményfém fúróval vasba 20-25 mm-ig 81-ben szoktam
úgy 60-ig 73 utána 83 ez reális ?
Van 1 munkadarab 250+ ban kellene fúrni (hss) 83-ban van.
Gondoltam kicsit belepiszkálok hogy minden módot használjon csak nem tudom hol kellene váltani. -
 Danivagyok
csendes tag
Buék mindenkinek!
Kinek volt még évindításra ilyesmi frissítő, átmozgató hekkelése:
[CYCLE START gomb]

-
 BÁ Nutrition
veterán
Üdv!
5 éve tanult cnc programozásom elég homályos.Az a problémám hogy az eszterga nem csinálja meg a rádiuszokat és a szerszámsugár korrekció mintha nem is menne.Sajnos a Fanuc Manual Guidje van és azzal kell programoznmi. hova irjam be a g42,g41 et? Hátsó késtartós a gép és balos kések vannak. Köszönöm.vagy nincs kitoltve valami helyesen mikor a porgramot letrehozod, vagy szerszaminfo, vagy a gep parametereiben nincs beallitva
pl:
[link] -
cibere11
tag
Üdv!
5 éve tanult cnc programozásom elég homályos.Az a problémám hogy az eszterga nem csinálja meg a rádiuszokat és a szerszámsugár korrekció mintha nem is menne.Sajnos a Fanuc Manual Guidje van és azzal kell programoznmi. hova irjam be a g42,g41 et? Hátsó késtartós a gép és balos kések vannak. Köszönöm. -
 HollyBoni
veterán
Sziasztok!
Nem tudom topikba illő kérdés e, de remélem elfér. Tud esetleg valaki online boltot ahol kisebb kiszerelésben lehet kapni műszaki műanyagokat? Például HDPE, Nylon 6, ilyesmik.
Eddig csak olyan helyet találtam itthon ahol minimum 1x2 méteres táblákat lehet venni, de nekem mondjuk 50x25cm-es darabokra lenne szükségem.eBay-en van pár angol eladó, illetve az UK-ban találtam pár webshopot, de ha közelebb is lenne valami annak örülnék.
-
 Humbucker
senior tag
-
Yazre
csendes tag
Hali
Awea BM 1200 régi fanuc (maró)van rajta nem tudja a sarok lekerekítést / törést (R / C)
Olyat halottam hogy ez szoftveresen van letiltva és valahogy fel lehet oldani (gari veszteség nem számít) ?Az automata szerszám cserélőjével is vannak gondok.
A szerszám tárban nem igazán jól jelzi hogy minek hol kellene lennie. (Pl.10 zsebben 5-ös szerszámnak kellene lennie de közben a 15-ös zsebben van sz 5-ös szerszám)
24 helyes a tár. (fizikailag)Ebből 1-et le kell tiltanom mert meghülyül és duplikációs hibát ír.
Feltűnt hogy a D00 helyen -103 van beírva (nem tudom mit csinál)
Könyvében nincs ilyen kód
0 33 66 99 van ezek tiltás túlméretezett szerszám és a szomszédos zsebet tiltása ha jól vettem kiValakinek esetleg tapasztalat ilyen téren vagy tanács hol érdeklődjek ?
Előre is kösz
-
 r0b3r
senior tag
Sziasztok!
Nem találtam rá topicot, így csak ez maradt legközelebb a témához.
Van köztetek esetleg valaki, az ország bármely részéből, aki CAM programozóként napi szinten dolgozik a Sescoi WorkNC legújabb 2019-2020-as változataival, lehetőleg Windows 10 alatt? Lenne pár kérdésem a stabilitásával kapcsolatban.
Köszönöm! -
 Dißnäëß
nagyúr
Sziasztok, tudnátok nekem kontaktot adni egy alumínium erősítő (inkább DAC, stb) ház megmunkálására ?
Szeretnék rá lyukakat, egy nagyobbacska kivágást az aljára, ilyesmi apróbb teendők (nem sok, gyárilag van pár már rajta, csak módosult a projektem).
Végül szeretnék felirato(ka)t is az elejére, lézer gravír esetleg ?
Picit eltérő dimenzióban, de egy [link] ilyenről lenne szó.
-
 Staroprame91
csendes tag
Mod. Nyilvan simitassal. En 0.1et simitanek kb
Köszönöm szépen a segítséget.
-
BÁ Nutrition
veterán
Szia. Nalunk kb 30%ban azt munkalunk meg de en esztergas vagyok. Azt tudom mondani h anyagfuggo. Van amelyik teljesen okes mig masik vetemedik. Szoval ez alapjan nem feltetlen jutottal elobbre :)
Nalunk ritkan van gond vele de nem "Romaniabol" vesszuk mondjuk. Lehet amugy feszmentesiteni isElso probara vegyel le fel mm-t mindket felerol aztan ujra de mar meretre ugye
Mod. Nyilvan simitassal. En 0.1et simitanek kb
-
BÁ Nutrition
veterán
Sziasztok!
Mart itt már valaki titánt? Vagy annak valamilyen ötvözetét? Arra lennék kiváncsi, hogy mennyire jellemző az hogy görbül miután megmartam? Vannak az anyagban olyan feszültségek amitől vetemedik? A darab egy kb 160x160x5ös lap ami készen 3mm vastag lesz és 0,05 párhuzamot kér a rajz a lapjára. Érdemes előbb nagyolni és hagyni rajta pl. 0,25 mm-t oldalanként a lapján vagy mehet egyből méretre? A 3mm szabad méret. Vélemény? Szia. Nalunk kb 30%ban azt munkalunk meg de en esztergas vagyok. Azt tudom mondani h anyagfuggo. Van amelyik teljesen okes mig masik vetemedik. Szoval ez alapjan nem feltetlen jutottal elobbre :)
Nalunk ritkan van gond vele de nem "Romaniabol" vesszuk mondjuk. Lehet amugy feszmentesiteni isElso probara vegyel le fel mm-t mindket felerol aztan ujra de mar meretre ugye
-
Staroprame91
csendes tag
Sziasztok!
Mart itt már valaki titánt? Vagy annak valamilyen ötvözetét? Arra lennék kiváncsi, hogy mennyire jellemző az hogy görbül miután megmartam? Vannak az anyagban olyan feszültségek amitől vetemedik? A darab egy kb 160x160x5ös lap ami készen 3mm vastag lesz és 0,05 párhuzamot kér a rajz a lapjára. Érdemes előbb nagyolni és hagyni rajta pl. 0,25 mm-t oldalanként a lapján vagy mehet egyből méretre? A 3mm szabad méret. Vélemény? -
zolikaDB
veterán
-
TGWH
őstag
Nct.hu, elég jól leírják. Amíg egy síkot forgatsz addig egyszerű.
A többi meg úgyis cam lesz. Legalábbis úgy van értelme ha nem szopatjak magukat a dolgozók. -
Humbucker
senior tag
5 tengelyes cnc marásról van valakinek valamilyen hasznos kis tanulmánya?2 hét múlva ott kell kezdenem, akkor indul a betanulás, de jó lenne minél többet tudni róla is már előtte.
-
Trub
tag
Sziasztok!
Már kétszer is előfordult, hogy a keményfém fúróval előfúrt H7-es furat pozíciója dörzsölés után nem jó. Ami érdekes, hogy most olyan gépen is megtörtént, ami elég pontos szokott lenni. A furat nem ferde, tehát biztos nem a fúró ment el, de a főnököm meg van győződve róla, hogy az történt. Ráadásul úgy állítja be, mint ha mi lennénk a hülyék, nekem azt mondta, hogy mondjam már el, hogy hol van leírva, hogy így kell H7-es furatot készíteni (egyébként a szegényes oktatási rendszerben is tanítják ezt). Azt mondja mindig, hogy soha sem volt pozícióhiba, amíg egy kézből köszörült marót bele engedtek és "kidörzsölték" gépen. Ilyet soha sem hallottam még, hogy így csinálják bárhol is. Ráadásul ha így kellene, akkor létezne ilyen szerszám. Fúródörzsár az egy ördögi dolog számára, ami feleslegesen drága.
Ti hogy készítitek a H7-es furatokat? Persze arra gondolok, amit nem érdemes marni. Lehet nem is érdemes foglalkozni vele, a saját cége ellen harcol, nekem mindegy, megvan a fizetésem úgy is.
Amire én tippelnék az a gép pontosságának a hibája, még akkor is, ha az a gép viszonylag pontos szokott lenni. Soha sincsenek felújítva a gépek.
Szerintetek mit lehet tenni? Hátha van jobb ötleteket, amiről én még esetleg nem hallottam. Nem gondolnám, hogy rosszul csináljuk.
Szia!
Központoztál a keményfém fúró elé?
-
TGWH
őstag
Szerszámot ólomból?
Na mindegy. Fényképezd le az öntőformát. Egy-két helyre fúrni vagy faragni kell rá vékony csatornákat, amin keresztül távozik a levegő. Meg egy kis anyag, azt meg levágja utána. -
 nesh_019
senior tag
sziasztok, rajtam keresztül érkezett egy furcsa kérdés, tudom nem ide illik de azért felteszem:
Az egyik ismerősöm szerszámot szeretne önteni ólomból, de levegős lesz vagy nem folyik az anyag rendesen, nincs-e valami ötletetek?...
-
zolikaDB
veterán
-
Dißnäëß
nagyúr
Sziasztok, tudnátok nekem kontaktot adni egy alumínium erősítő (inkább DAC, stb) ház megmunkálására ?
Szeretnék rá lyukakat, egy nagyobbacska kivágást az aljára, ilyesmi apróbb teendők (nem sok, gyárilag van pár már rajta, csak módosult a projektem).
Végül szeretnék felirato(ka)t is az elejére, lézer gravír esetleg ?
Picit eltérő dimenzióban, de egy [link] ilyenről lenne szó.
-
 fecaga21
senior tag
Nalam van.
De b.szhatod.
Csak masolni jo, azt is egyesevel, es nem fut rola program.
Kartyarol igen, de azt a CNC-n nem tudod tesztelni, es ha tudnad is, 3 fenyevnyi ido egy alap 2.5D-s 500kb-os program is.
Ja, nem 35 eves sz.arrol beszelunk, hanem 1 eves, kvazi legmodernebb kis citromsarga csoda.
Miert, eléd milyen Fanucot/vasat tettek, hogy ennyire utalod?Egy kínai fapados Hoton-t, Cam-el lehet vele dolgozni, de megnézném azon a vezérlőn hogy programozni valaki pláne egyedibe, semmi ciklus sincs rajta.
-
zolikaDB
veterán
Az en gepemben amugysincs floppy.
Hurcon mar 2010-ben volt baj a kislemezzel, foleg, hogy szerszamokat csinalgattam vele.
Ez a Fanuc 31i jelenleg 8MB memoriaval rendelkezik, es 1000 hellyel. Amelyik hamarabb teljesul, utana vinnyog, h nincs hely.
Kb 200kb szabad van most, es 10-15 programszam.
Egy Fusion 360-al generalt progi, ami adaptivval, 0.5-0.8mm oldalralepessel nagyol ki mindent egy aktualis, sima 2D-s alakzaton, amirol lejon 2 marek forgacs, az siman karcolja az 1MB-ot.
Egy parallel simitott felkor iven korben satirozva 45 fokban szinten. -
TGWH
őstag
Nalam van.
De b.szhatod.
Csak masolni jo, azt is egyesevel, es nem fut rola program.
Kartyarol igen, de azt a CNC-n nem tudod tesztelni, es ha tudnad is, 3 fenyevnyi ido egy alap 2.5D-s 500kb-os program is.
Ja, nem 35 eves sz.arrol beszelunk, hanem 1 eves, kvazi legmodernebb kis citromsarga csoda.
Miert, eléd milyen Fanucot/vasat tettek, hogy ennyire utalod?Valami ott nem kerek. 300-400 kb már 3d-s progi, 700-900 kb már komolyabb.
Ami meg nem fért rá floppy méretre, az futott vagy 3-4 órát...
Melyik elme találta ki a 128 kb-ot? Nem lehet, hogy az az alap, a több meg fizetős? -
 -igu-
veterán
Nálam 2 paletta, összesen 8 satu. Rühellem azt a vasat, mérni vagy egyáltalán közel kerülni az alkatrészhez csak a kint lévő palettán lehet. Kiállás kézzel, szerszám hazaküldése, palettacsere, odasétálni, ajtó kinyit, és akkor.
És ezt fokozta a teremtő a manual guide-dal... -
zolikaDB
veterán
-
-igu-
veterán
Program kell hozza, de amugy azzal sem grafikazol, max PC-n, de vegulis mindegy.
Nyakatekert szar az egesz vezerles.
Egyedibe meg kezbol annak kene bevesni a progikat, aki kitalalta egyedire a Fanucot.
EGYEDIRE HURCO, HEIDENHAIN, SIEMENS 840D.
A tobbi is biztos jo - annak akinek nem kell vele szenvednieÉn speciel sorozatgyártásra vagyok berendezkedve, de léteznek kis elemszámú sorozatok is.
-
zolikaDB
veterán
Program kell hozza, de amugy azzal sem grafikazol, max PC-n, de vegulis mindegy.
Nyakatekert szar az egesz vezerles.
Egyedibe meg kezbol annak kene bevesni a progikat, aki kitalalta egyedire a Fanucot.
EGYEDIRE HURCO, HEIDENHAIN, SIEMENS 840D.
A tobbi is biztos jo - annak akinek nem kell vele szenvednie -
 Sanyaaa26
aktív tag
Nalam van.
De b.szhatod.
Csak masolni jo, azt is egyesevel, es nem fut rola program.
Kartyarol igen, de azt a CNC-n nem tudod tesztelni, es ha tudnad is, 3 fenyevnyi ido egy alap 2.5D-s 500kb-os program is.
Ja, nem 35 eves sz.arrol beszelunk, hanem 1 eves, kvazi legmodernebb kis citromsarga csoda.
Miert, eléd milyen Fanucot/vasat tettek, hogy ennyire utalod?Hálózati meghajtót nem lehet hozzáadni? Nálunk úgy rémlik azzal ment, arra kitették a progikat, te meg vezérlőből futtattad.
-
zolikaDB
veterán
Nalam van.
De b.szhatod.
Csak masolni jo, azt is egyesevel, es nem fut rola program.
Kartyarol igen, de azt a CNC-n nem tudod tesztelni, es ha tudnad is, 3 fenyevnyi ido egy alap 2.5D-s 500kb-os program is.
Ja, nem 35 eves sz.arrol beszelunk, hanem 1 eves, kvazi legmodernebb kis citromsarga csoda.
Miert, eléd milyen Fanucot/vasat tettek, hogy ennyire utalod? -
-igu-
veterán
Nálunk nincs. Van egy kártya-slot, de az csak másolásra jó, kártyáról nem futtatható program.
Közel másfél év alatt egyszer fordult elő, hogy vastagabb CAM jött, azt visszadobtam. Összesen vagy 3-4 melóhoz van CAM-es alprogram, minden más a vezérlőn készül. Ami egy mocskos manual guide - remélem, a gyehenna tüze égeti a lelkét annak, aki ilyenre találta ki. Örökkön örökké. -
fecaga21
senior tag
-
-igu-
veterán
-
fecaga21
senior tag
Egy Heidenhainhez nagyon fapados szerintem, CAM-ezésre biztos jó, de én nem hiszem, hogy egy több órás programot össze lehetne ott dobni G kódokkal ami nem okoz nagy fejtörést.
-
fecaga21
senior tag
Igen, mikor a főnökömnek anno megemlítettem milyen kínlódás egyediben, meg megírtam valamit inkább számítógépen, arra az volt a válasz mindennek a g-code az alapja meg lehet vele írni mindent..... Az igaz, de a korral nem árt haladni, mondom te sem ökrös szekérrel jársz be melózni, pedig azzal is meg lehetne oldani nem?!
Ennyi, ott a pont.
-
Sanyaaa26
aktív tag
Igen, mikor a főnökömnek anno megemlítettem milyen kínlódás egyediben, meg megírtam valamit inkább számítógépen, arra az volt a válasz mindennek a g-code az alapja meg lehet vele írni mindent..... Az igaz, de a korral nem árt haladni, mondom te sem ökrös szekérrel jársz be melózni, pedig azzal is meg lehetne oldani nem?!
-
fecaga21
senior tag
Ilyen gépen egyedizni kész katasztrófa lehet. Heidenhain-en olyan szép átlátható programokat lehet készíteni, szépen tagolva, bekezdésekkel, hogy jó ránézni, itt meg keresgélheted a hibát. Nem is tudom hogy van-e attól rosszabb, nekem nagyon nem a szívem csücske
-
Sanyaaa26
aktív tag
-
-igu-
veterán
-
fecaga21
senior tag
Dolgozik valaki közületek sima 3 tengelyes Fanuc vezérelt marón??Hát ez valami borzasztó katyvasz az egész Heidenhainhez képest....
-
 Vladi
nagyúr
Gondolom spec a gyártó sajátja, honlapról érdemes rendelni. 16euro 10db-ért nem sok szerintem.
Főleg ha nem gyilkolod úgy mint én a Blaxx csavarjait.Én is arra gondolok, hogy agyártó csinált saját nemszabvány csavart.

A marót meg sajna odaadtam valakinek, aknek nem kellett volna, s úgy kaptam vissza, hogy 1 csavar eltört. -
 Klaus Duran
senior tag
Gondolom spec a gyártó sajátja, honlapról érdemes rendelni. 16euro 10db-ért nem sok szerintem.
Főleg ha nem gyilkolod úgy mint én a Blaxx csavarjait. -
Vladi
nagyúr
-
TGWH
őstag
Hurco jó. Meg kell szokni, de utána már vissza sem akarsz menni g kódra.
Van amit nct-n egyszerűbben leprogramozok, az is igaz. Hurco-n is van g kód. Rajzot is be tud olvasni, ha megvették az opciót. Meg ugye erősebb, jóval masszívabb az nct-nél.
Cam progi ugyan úgy elfut rajta, azzal sincs gond. -
NoiZz
tag
hihi, hurco ultimaxról mi a véleményetek egyedi gyártásban, milyen gyorsan lehet megtanulni? jelenleg nct+hsm camel dolgozok, de lenne egy lehetőség németben Ellwangenben a laukart&wenkelernél hurcora, ismeri valaki a helyet?
-
BÁ Nutrition
veterán
Üdv!
Létezik valami csoda mosópor ami kiviszi az olaj hűtésű gépek gőzét a ruhából?
Hosszesztergán dolgozom van hogy hozzá sem érek a géphez mégis olaj szagúan jövök haza engem nagyon zavar a csajomat meg még jobban. Ha esetleg van valami bevált praktikátok csodaszeretek azt nagyon megköszönném ha elárulnátok. Mondj fel
-
 kenyocsaba23
tag
Üdv!
Létezik valami csoda mosópor ami kiviszi az olaj hűtésű gépek gőzét a ruhából?
Hosszesztergán dolgozom van hogy hozzá sem érek a géphez mégis olaj szagúan jövök haza engem nagyon zavar a csajomat meg még jobban. Ha esetleg van valami bevált praktikátok csodaszeretek azt nagyon megköszönném ha elárulnátok. -
soldi3r
veterán
4eres árnyékolt flexibilis vezetéket keresek a léptetőmotorokhoz. Tudnátok ajánlani?
Itt Kecskeméten körbejártam a villamossági boltokat, de csak egy elég merev szürke kábelt tudtak nekem produkálni amit riasztókhoz meg egyéb vezérlésekhez használnak ahol nem mozog a kábel. Szerintem nem bírná sokáig.Oflex 100CY vagy SY, esetleg ugyan ezek a 110-es vagy a 130-as sorozatban.
De ha az arukat meglatod, akkor jo lesz az aliexpresszes RVSP is -
daninet
veterán
4eres árnyékolt flexibilis vezetéket keresek a léptetőmotorokhoz. Tudnátok ajánlani?
Itt Kecskeméten körbejártam a villamossági boltokat, de csak egy elég merev szürke kábelt tudtak nekem produkálni amit riasztókhoz meg egyéb vezérlésekhez használnak ahol nem mozog a kábel. Szerintem nem bírná sokáig. -
tibi970307
tag
Mi átm 18-ig ha csak lehet gépi dörzsárazunk, nincs vele különösebb gond. Az előfúrás legtöbbször sima HSS fúróval történik, de nem szokott pozíció/merőlegesség probléma lenni. Igaz a pozíciótűrés is ritkán kevesebb mint +- egy-két század.
Igen, általában a mi munkáinknál is +-0.02 szokott lenni a pozíció tűrés. Egyébként valószínűleg félre lehetett köszörülve a fúró és azért ment el a pozíció. Akkor az előfúrás, majd dörzsölés egy teljesen jó megoldás akkor is, ha tűrve van a pozíció. Eddig nem is nagyon volt vele problémánk egyébként.
-
Danivagyok
csendes tag
Viszont akkor elgondolkodtam, hogy hogyan működhet megfelelően egy fúró-dörzsár, ami tulajdonképpen egy olyan fúró, aminek van még dörzsárazó éle is. Akkor pozícióban ez is elmehetne.
Tehát akkor ti kifúrjátok a 10H7-et pl 9.8-as fúróval, majd még beleengedtek egy marót, és utána dörzsár? Simán csak Z-ben süllyedtek a maróval? Tapasztalataim alapján csak a mellékéllével nem nagyon szeret dolgozni a maró. Nem rezonál be? Tulajdonképpen akkor már a gépi dörzsár is jó megoldás lehetne, azzal van valamilyen tapasztalat?
Mi átm 18-ig ha csak lehet gépi dörzsárazunk, nincs vele különösebb gond. Az előfúrás legtöbbször sima HSS fúróval történik, de nem szokott pozíció/merőlegesség probléma lenni. Igaz a pozíciótűrés is ritkán kevesebb mint +- egy-két század.
-
tibi970307
tag
Viszont akkor elgondolkodtam, hogy hogyan működhet megfelelően egy fúró-dörzsár, ami tulajdonképpen egy olyan fúró, aminek van még dörzsárazó éle is. Akkor pozícióban ez is elmehetne.
Tehát akkor ti kifúrjátok a 10H7-et pl 9.8-as fúróval, majd még beleengedtek egy marót, és utána dörzsár? Simán csak Z-ben süllyedtek a maróval? Tapasztalataim alapján csak a mellékéllével nem nagyon szeret dolgozni a maró. Nem rezonál be? Tulajdonképpen akkor már a gépi dörzsár is jó megoldás lehetne, azzal van valamilyen tapasztalat?
-
-igu-
veterán
Sziasztok!
Már kétszer is előfordult, hogy a keményfém fúróval előfúrt H7-es furat pozíciója dörzsölés után nem jó. Ami érdekes, hogy most olyan gépen is megtörtént, ami elég pontos szokott lenni. A furat nem ferde, tehát biztos nem a fúró ment el, de a főnököm meg van győződve róla, hogy az történt. Ráadásul úgy állítja be, mint ha mi lennénk a hülyék, nekem azt mondta, hogy mondjam már el, hogy hol van leírva, hogy így kell H7-es furatot készíteni (egyébként a szegényes oktatási rendszerben is tanítják ezt). Azt mondja mindig, hogy soha sem volt pozícióhiba, amíg egy kézből köszörült marót bele engedtek és "kidörzsölték" gépen. Ilyet soha sem hallottam még, hogy így csinálják bárhol is. Ráadásul ha így kellene, akkor létezne ilyen szerszám. Fúródörzsár az egy ördögi dolog számára, ami feleslegesen drága.
Ti hogy készítitek a H7-es furatokat? Persze arra gondolok, amit nem érdemes marni. Lehet nem is érdemes foglalkozni vele, a saját cége ellen harcol, nekem mindegy, megvan a fizetésem úgy is.
Amire én tippelnék az a gép pontosságának a hibája, még akkor is, ha az a gép viszonylag pontos szokott lenni. Soha sincsenek felújítva a gépek.
Szerintetek mit lehet tenni? Hátha van jobb ötleteket, amiről én még esetleg nem hallottam. Nem gondolnám, hogy rosszul csináljuk.
ha fontos a pozíció, én bizony marót engedek a dörzsár elé
-
kpityu2
addikt
Sziasztok!
Már kétszer is előfordult, hogy a keményfém fúróval előfúrt H7-es furat pozíciója dörzsölés után nem jó. Ami érdekes, hogy most olyan gépen is megtörtént, ami elég pontos szokott lenni. A furat nem ferde, tehát biztos nem a fúró ment el, de a főnököm meg van győződve róla, hogy az történt. Ráadásul úgy állítja be, mint ha mi lennénk a hülyék, nekem azt mondta, hogy mondjam már el, hogy hol van leírva, hogy így kell H7-es furatot készíteni (egyébként a szegényes oktatási rendszerben is tanítják ezt). Azt mondja mindig, hogy soha sem volt pozícióhiba, amíg egy kézből köszörült marót bele engedtek és "kidörzsölték" gépen. Ilyet soha sem hallottam még, hogy így csinálják bárhol is. Ráadásul ha így kellene, akkor létezne ilyen szerszám. Fúródörzsár az egy ördögi dolog számára, ami feleslegesen drága.
Ti hogy készítitek a H7-es furatokat? Persze arra gondolok, amit nem érdemes marni. Lehet nem is érdemes foglalkozni vele, a saját cége ellen harcol, nekem mindegy, megvan a fizetésem úgy is.
Amire én tippelnék az a gép pontosságának a hibája, még akkor is, ha az a gép viszonylag pontos szokott lenni. Soha sincsenek felújítva a gépek.
Szerintetek mit lehet tenni? Hátha van jobb ötleteket, amiről én még esetleg nem hallottam. Nem gondolnám, hogy rosszul csináljuk.
"A furat nem ferde, tehát biztos nem a fúró ment el,"
Az nem olyan biztos. A keményfém fúró nem hajlik és mivel a fúró nem dolgozik oldalirányban, odahúzza a fejet ahol bekezdett a hegye. A maró oldalirányban is dolgozik, tehát kibontja az anyagot maga körül, amíg pozícióba nem kerül (meg nem szűnik az oldalirányú feszítés). Ami már az első millimétereken megtörténik.
-
tibi970307
tag
Sziasztok!
Már kétszer is előfordult, hogy a keményfém fúróval előfúrt H7-es furat pozíciója dörzsölés után nem jó. Ami érdekes, hogy most olyan gépen is megtörtént, ami elég pontos szokott lenni. A furat nem ferde, tehát biztos nem a fúró ment el, de a főnököm meg van győződve róla, hogy az történt. Ráadásul úgy állítja be, mint ha mi lennénk a hülyék, nekem azt mondta, hogy mondjam már el, hogy hol van leírva, hogy így kell H7-es furatot készíteni (egyébként a szegényes oktatási rendszerben is tanítják ezt). Azt mondja mindig, hogy soha sem volt pozícióhiba, amíg egy kézből köszörült marót bele engedtek és "kidörzsölték" gépen. Ilyet soha sem hallottam még, hogy így csinálják bárhol is. Ráadásul ha így kellene, akkor létezne ilyen szerszám. Fúródörzsár az egy ördögi dolog számára, ami feleslegesen drága.
Ti hogy készítitek a H7-es furatokat? Persze arra gondolok, amit nem érdemes marni. Lehet nem is érdemes foglalkozni vele, a saját cége ellen harcol, nekem mindegy, megvan a fizetésem úgy is.
Amire én tippelnék az a gép pontosságának a hibája, még akkor is, ha az a gép viszonylag pontos szokott lenni. Soha sincsenek felújítva a gépek.
Szerintetek mit lehet tenni? Hátha van jobb ötleteket, amiről én még esetleg nem hallottam. Nem gondolnám, hogy rosszul csináljuk.
-
Alcsi69
senior tag
Sziasztok!
Keresek valakit, aki tudna "gyártani" nekem valamit. Megvan a 3d modell is meg minden. Gondolom itt sokan foglalkoznak ezzel, szóval aki elvállalná írjon egy privát üzenetet és elküldöm a terveket.
-
daninet
veterán
Nekem ezek az érvéghüvelyek soha nem voltak elég stabilak pedig vettem drága pénzért préselő fogót hozzá. Már elkönyveltem magamban teljesen veszett ügynek. Ha megnézed a képem, kettő van rajta ami kábelen maradt, a többi szar volt, kézzel lejött
-
soldi3r
veterán
-
daninet
veterán
-
soldi3r
veterán
-
daninet
veterán
-
soldi3r
veterán
-
daninet
veterán
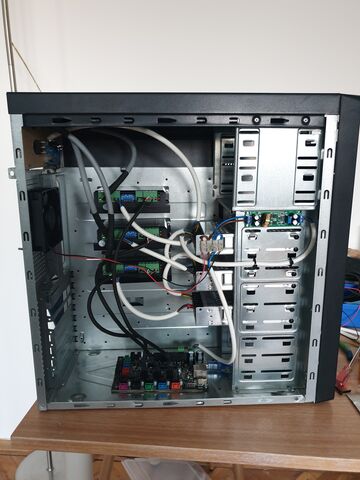
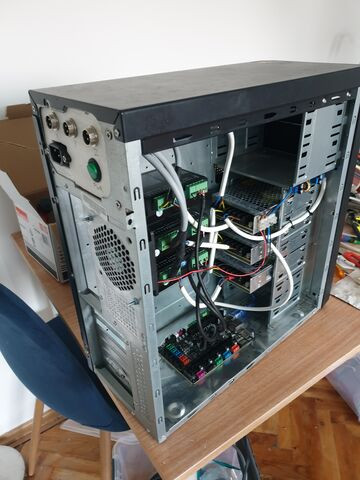
Nos, itt van pár fotó az elkészült vezérlésről. Igazából már csak a stepper motorokkal kell összekötnöm, és jön a szoftveres része. Van pár RGB ventim lehet belerakom "gémer" legyen
-
soldi3r
veterán
-
daninet
veterán
-
soldi3r
veterán
-
daninet
veterán
sziasztok
BoB és stepper driver közé rakhatok UTP vagy USB kábelt? Elvileg ott csak egy 24V jel megy. -
Danivagyok
csendes tag
Tudja valaki, hogy Hurco-n a szánolajzás állandó nyomású, vagy impulzusos? És hol lehet beállítani /winmax/?
-
zolikaDB
veterán
Egy mondatban: ha konturkövetéssel írsz meg egy mondatot, és ott a belső rádiusznál nagyobb a maró rádiusza, az M120-al a vezérlés beengedi oda azt, és addig nem figyeli a maró sugarát, ami az LA alatt mint mondatszám van megadva.
Pl -> Ø50-es maróval nagyolsz olyan fészket, ahol a sarkokban R10 van programozva.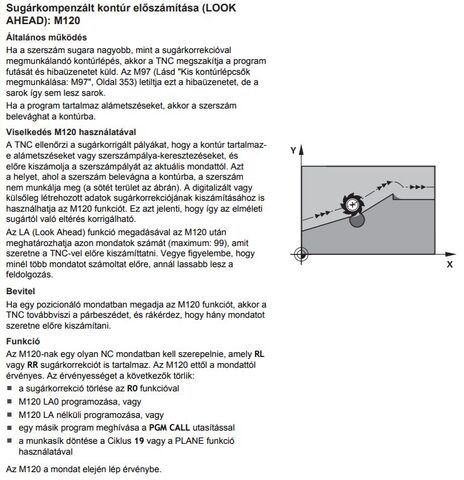
-
fecaga21
senior tag
Mellesleg puszta kíváncsiságból kérdezem, Heidenhain-ben az M kódok között az M120 mit jelent és mihez szokták alkalmazni? Utána az LA mit jelentene?
-
fecaga21
senior tag
-
BÁ Nutrition
veterán
Sziasztok!
Szeretnék tőletek tanácsot kérni. Arra lennék kíváncsi, hogy egyedi gyártásban egy CAM programozónak mennyi a reális bér. Lentebb kifejtem bővebben, hogy pontosabban meg lehessen tippelni egy intervallumot.
A keleti régióban (Hajdú-Bihar megye) foglalkozunk egyedi alkatrészgyártással. 8 db CNC marógépünk van és 3 esztergánk. Van huzalszikra is, de az engem nem érint, csak kontúrt szoktam DWG-ben exportálni, amit fel tud használni a szikrás.
A 8 db marógépre vagyunk CAM programozók ketten. A kollégám szakmailag elismert, sok éve a szakmában dolgozik, kiváló szakember és nagyon sokat tanultam tőle, mint ahogy a gépkezelő kollégáimtól is. Én jelenleg nappali egyetemi hallgató vagyok (mechatronikai mérnök) és gépgyártástechnológus szakmám van. Szerencsére az órarendem elég jó, így az elmúlt fél évben teljes munkaidőben tudtam dolgozni az egyetem mellett, előtte pedig 1 évig körülbelül havi 80-120 órát dolgoztam. Az utóbbi fél évben nyílt lehetőségem CAM-es irányba elmenni, előtte gépkezelő voltam (programot is írni kellett, szép munkák voltak, amivel lehetett fejlődni). Én úgy érzem, hogy elég jól megy a szakma, és ráadásul imádom is csinálni, örömmel megyek be minden egyes nap a munkahelyemre. Most kezdünk bele az 5 tengelyes programozásba és még érkezni fog 2 gép (egy nagy, 5 tengelyes, 4 méteres portál és egy horizont). Jelenleg 510-1200-as X tartományú gépeken dolgozunk.
Siemens NX-et használunk CAM programozásra és PTC Creot CAD célokra. Szerencsére már egészen fiatalon elkezdtem saját szorgalomból tanulni a CAD szoftvereket, így már tudtam elég magas szinten használni az Inventort, SolidEdge-et, tehát nem volt nehéz átszokni a két előbb említett szoftverre.
Természetesen kollégáktól kértem őszinte visszajelzést, és szerintük nagyon nagy előnye van annak, hogy most már ketten programozunk, sokkal több a CAM-es program, így jobban is tudnak haladni, ráadásul az 5 tengelyes megmunkálás tesztelésére is jóval több idő marad két programozónak. Szerintük a programok jók szoktak lenni, és nagyon hamar megtanultam. A programozó kollégám azt mondta, hogy valóban szépen megy, egy kicsi hiányt ott lát, hogy nem voltam még nagyon sokat gép mellett, így a technológiák néhány extrém esetben nem mindig tökéletesek (pl extrém hosszú szerszám kinyúlás, kedvezőtlen megfogási körülmény), de ebben is folyamatosan fejlődök. Egyébként ezt én is érzem, nehéz megtippelni, hogy milyen lesz pl egy 45mm-es kilógással egy 4-es ujjmaró, gép mellett a hangja alapján sokkal jobban be lehet állítani a megfelelő technológiai paramétereket. Ezen kívül naponta elég sok alkatrészre csinálok programot (volt, hogy napi 15-20 is megvolt). Ha pedig szabadságon van a kollégám, akkor addig tudom helyettesíteni, míg eddig ez nem volt meg.
Végül pedig a fizetés. Jelenleg 1800 Ft bruttót kapok, amit korábban el sem tudtam képzelni, hogy ennyit fogok keresni egyetem alatt. Viszont azt sem, hogy egy 700-800 milliós nettó árbevételű cégnél leszek CAM programozó. Gépkezelő kollégák körülbelül 1500-2700 Ft bruttó között keresnek. Természetesen nem várok el akkora fizetést, mint aki már 6-7 éve a szakmában van, de kicsit keveslem a fizetésem ahhoz képest, ami értéket adok a cégnek. Szerintetek a fent leírtak szerint mennyi lenne a reális bér, amit kérhetnék? Tudom, időben kevésnek tűnik a 1,5 év tapasztalat, de egyszerre 3 gépen dolgoztam szinte folyamatosan, ezen kívül a szabadidőmben is nagyon sokat foglalkoztam vele, tehát elég sok energia van abban, hogy eddig eljutottam.
Ha fel eve programozol akkor talan oke. Az h mennyit tudsz kicsikarni elegge nagy szorassal mukodik. Sok helyen szimpatiara is osztanak akar 30-40%-ot. Ha elegedett vagy a melohelyeddel es nem stresszelnek szet akkor egyenlore uldogelj el ott es fejlodsz. Az h mennyi darabot programozol le onmagaban nem oszt nem szoroz,mert siman lehet h egy komoly darabhoz nem lesz eleg eleve egy nap.
A fizu amugy nem csak teljesitmenytol fugg mint mondtam de csomo mastol is. Lokacio, ceg elkepzelese mit hajlando adni, konkurencia stb.
A helyedben elnyugodnek es turelem orabert terem. De azert ha mar 1 eve programozol majd mar felhozhatod a fonoknek mert amugy szerintem annyit nettoban is illene fizetni.


 ) 180 ezres fizetésért keresnek CNC PROGRAMOZÓ TECHNOLÓGUST.


Új hozzászólás Aktív témák
-
13700 - 13601
14167 - 14101 14100 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
● nem beszélgetős OFF topic!
- Eredeti játékok OFF topik
- Fejhallgató erősítő és DAC topik
- PlayStation 5
- Milyen okostelefont vegyek?
- Windows 11
- Milyen asztali (teljes vagy fél-) gépet vegyek?
- Kamionok, fuvarozás, logisztika topik
- gban: Ingyen kellene, de tegnapra
- Call of Duty: Modern Warfare 4 (2026)
- Megjött az Android 17 a két legújabb Sony Xperia 10-re
- További aktív témák...

- Xiaomi 15T 256GB, Kártyafüggetlen, 1 Év Garanciával
- AKCIÓ! Lenovo Legion Go S 512GB SSD játékkonzol garanciával, hibátlan működéssel
- HP ZBook 15 G6 Workstation i7-9850H 32GB 512GB NVMe Quadro T2000 4GB
- Bontott Laptop alkatrészek - Kijelző, palmrest, Wifi modul
- Microsoft Surface Pro 3, Pro 4, Pro 5 // i5 / i7 4-7.gen. Budapest, MPL, Fox