Hirdetés
- Google Pixel topik
- Apple Watch
- iPhone topik
- MIUI / HyperOS topik
- Xiaomi Smart Band 11 Active - legalább karperec
- Samsung Galaxy S25 Ultra - titán keret, acélos teljesítmény
- Okosóra és okoskiegészítő topik
- Fotók, videók mobillal
- Milyen okostelefont vegyek?
- Android alkalmazások - szoftver kibeszélő topik
-
13500 - 13401
14167 - 14101 14100 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
Új hozzászólás Aktív témák
-
 Antoan
csendes tag
A H jelölések a furat mérettűrésének jelőlése, ezek általában minden szakmai tankönyvekben fel lelhetőek.
http://invitelweb.hu/fektiforg/zsebkonyv/tures/lytures.html. A Blk Form a nulponthoz viszonyított maximális befoglaló méretet jelenti, hogy értsük egymást. Ha a nullapontodat az anyag közepére határozod meg, akkor a nézettől, vagy ha úgy érthetőbb a Z tengelyhez viszonyítva adod meg. Gyanítom, hogy Heidenhain vezérlésről van szó (jó esetben iTNC 530). Mivel a Blk Form a megmunkálandó munkadarabod felfogásához is viszonyítható, így nem árt, ha van valamekkora 3D látásod. Írok egy példát... Van egy 50X50X50-es kockád.Ha a kockának a közepére akarod kiállítani a nullpontod, akkor a programban a következőként szerepel a BLK FORM. Z nullapont a kocka tetején.
BLK FORM Z-50 X-25 Y-25
BLK FORM Z0 X+25 Y25Remélem ez viszonylag érthető lesz a számodra.
Fontos mégegyszer hangsúlyozni, a BLK FORM függ a munkadarab befogásodtól, mert mindegyik dimenzióban változó! Ugyanakkor azt is fontos figyelembe venni, hogy mely bázisfelületre állítod a nullapontodat. A BLK FORM a gépi kordináta rendszer figyelembevételével kell kitölteni, (+ vagy -). Nem utolsó sorban lényeges az a szempont is, hogy Te hova szeretnéd kiállítani a nullapontot. A BLK FORM a képzeletbéli nullapontól mért távolság X+-,Y+-. -
Antoan
csendes tag
Ha fontos a pontossag akkor cmm-el meretnem meg. De lehet kernek azert erte penzt is. Jobb lenne ha meglenne a rajz mert abbol h megmerik a turesek nem derulnek ki egyertelmuen.
Van a faxbukon egy cnc-s topik. Cnc hirek munka gep hozzuk ossze a keresletet a kinalattal. oda ha felrakod tuti lesz ra jelentkezo aki megcsinaljaSzakmai alap, hogy tudják mi a H7, H8, g6 stb. A mai oktatás szégyene, ha ez kimarad az új generáció oktatásából. Nem munkaerőhiány van, hanem képzési hiány!
-
Antoan
csendes tag
3 átmérő, egy vastagság, egy falvastagságból számolható lyukkör és a furatok száma. Esetleg az elletörés és a felületi minőség hozzáadható extrának. De akkor már a keménységet se hagyjuk ki.
Komolyra forditva: tényleg nem kell hozzá tudomány, és azért ajánlottam digitális tolómérőt, mert azzal bárki tud mérni. Később is jól jöhet otthoni dolgokhoz, nem kidobott pénz az ára.
Azért digitális tolómérővel egy furatpozíciót mérni, nem egy életbiztosítás. Pontosan mérni 3D asztalon, finomtapintóval. A digitális tolómérőnél rengeteg hibát el lehet követni méréskor. Én nem bízok egyikben sem, lehet az bármilyen márkával ellátott. Szomorú, hogy kevesen ismerik a mikrométer használatát, amivel már egy fokkal közelebb állhatunk a valósan mért eredményhez.
-
 Skillet
addikt
Ha fontos a pontossag akkor cmm-el meretnem meg. De lehet kernek azert erte penzt is. Jobb lenne ha meglenne a rajz mert abbol h megmerik a turesek nem derulnek ki egyertelmuen.
Van a faxbukon egy cnc-s topik. Cnc hirek munka gep hozzuk ossze a keresletet a kinalattal. oda ha felrakod tuti lesz ra jelentkezo aki megcsinaljaRajz nincsen, tűréseket nem tudjuk.
Persze, én sem ingyen gondoltam, hogy bárki dolgozzon vele! Felkeresem a topikot. Köszönöm! -
 BÁ Nutrition
veterán
Ha fontos a pontossag akkor cmm-el meretnem meg. De lehet kernek azert erte penzt is. Jobb lenne ha meglenne a rajz mert abbol h megmerik a turesek nem derulnek ki egyertelmuen.
Van a faxbukon egy cnc-s topik. Cnc hirek munka gep hozzuk ossze a keresletet a kinalattal. oda ha felrakod tuti lesz ra jelentkezo aki megcsinalja -
Skillet
addikt
csomo helyen vallanak merest, de mondjuk azt se tudjuk h hol laksz
Budapest, 22. kerület. Autóba lesz, főtengely és lendkerék közé. Digitális tolómérőm van, de ezt inkább szakira biznám. A lyukak távolsága nem mindenhol egyforma. Ez csak egyféleképpen illeszthető a helyére.
-
BÁ Nutrition
veterán
-
 -igu-
veterán
3 átmérő, egy vastagság, egy falvastagságból számolható lyukkör és a furatok száma. Esetleg az elletörés és a felületi minőség hozzáadható extrának. De akkor már a keménységet se hagyjuk ki.
Komolyra forditva: tényleg nem kell hozzá tudomány, és azért ajánlottam digitális tolómérőt, mert azzal bárki tud mérni. Később is jól jöhet otthoni dolgokhoz, nem kidobott pénz az ára.
-
 soldi3r
veterán
Ne vicceljetek, hogy ezt el kell vinni valahova lemerni.
-
-igu-
veterán
A legközelebbi barkácsboltban veszel egy digitális tolómérőt az olcsóbbikból, és megméred. Ennél egyszerűbb megoldásom nincs.
-
BÁ Nutrition
veterán
csomo helyen vallanak merest, de mondjuk azt se tudjuk h hol laksz
-
Skillet
addikt
-
 BaKeSZ87
őstag
nalunk qrva sok lapkafajta van szerencsere, igy ezzel altalaban nincs gond
R0,1es is van V-s, C-s is
meg furatlapkaknal elofordul az R0,05-os is
mondjuk itt nekem nem nagyon pampognak ha kell plusz anyag valamihez, a marosok ugyis elbaxxak a kovetkezo fazisban, igy alapbol tobbet szoktunk csinalniIgen, ilyen itt is van, hogy a marósok elrontják. Pont prototípus géphez volt egy alkatrész, szóltam, hogy vágjanak eggyel több pogácsát, 4db kellett a gépekhez, amiért szóltam, vágtak még egyet. Még szerencse, mert rögtön az elsőt el is rontotta a marós. Biztos tökön szúrtam volna magam, ha újra rá kell szerelni. Az a standard, hogy ahány darab kell, annyi anyagot adnak. Sajnos nincs annyi anyag raktáron, mindenből kb. annyit rendelnek, hogy pont kifutja a darabszámot, vagy rosszul számolják ki, és még arra sem elég. Olyan is van, hogy 35 mondjuk a kész munkadarab átmérője, és kiírják 50-esből vagy 60-asból, mert valamikor évekkel ezelőtt pont olyan anyag volt raktáron, és benne maradt az SAP-ban.
-
BÁ Nutrition
veterán
A körülmények meglennének, egyedül a lapkán bukik el az ideális forgácseltávolítás. Az a baj, hogy eleve a lapka geometriája nem elég éles más anyagokhoz. .011 tűrésmezőnél nem egyből mész méretre, pláne ha plusz darabod sincs. Ha meg többször jársz vissza oda kell az éles geometria meg a kisebb rádiusz sem hátrány.
Illetve ha a rajzon rajta van feketén fehéren, hogy 0.2-es rádiusznál nagyobbat ne használj, akkor legyen már 0.2-es lapka a fiókban, hogy meg lehessen csinálni rajz szerint. 2019-ben ennek alapnak kéne lennie. Szóltam, hogy jó lenne ha lenne, csütörtökön meg is jött, meg is lepődtem.
Még rozsdamentes anyaghoz lenne jó CNMG-s lapka, meg is van milyen kéne, volt is belőle, csak elfogyott és nem rendeltek belőle pótlást, jó kis ceratizit.
Mérőeszköz hiány fáj még leginkább, mert nekem kellemetlen, hogy nem tudom magam ellenőrizni a gépben. Van egy konkrét munka, sima külső mikroval nem lehet oda férni, tárcsás fog mikrométer meg nincs, maximum egy másik átmérőhöz tudok menni amit ugyan az a kés csinál, 0.022 tűrésmezőnél nem érzem magam túl komfortosan. Ezzel a problémával sokszor találkozom. Egy dupla kampós mélységmérőért is ölni tudnék. Na kisírtam magam
nalunk qrva sok lapkafajta van szerencsere, igy ezzel altalaban nincs gond
R0,1es is van V-s, C-s is
meg furatlapkaknal elofordul az R0,05-os is
mondjuk itt nekem nem nagyon pampognak ha kell plusz anyag valamihez, a marosok ugyis elbaxxak a kovetkezo fazisban, igy alapbol tobbet szoktunk csinalni -
BaKeSZ87
őstag
esetek tobbsegeben pont sokszor inkabb mindegy ha megcsinalja a masik lapka is.
foleg azert mert joval jellemzobb ha ez egyeb korulmenyek se adottak az idealis forgacsolashoz
szal ha normalis feluletet es pontossagot tudsz hozni elfogadhato idon belul egy fonoknek ez mar boven eleg, sot..
95%ban legalabbis tuti igy van.A körülmények meglennének, egyedül a lapkán bukik el az ideális forgácseltávolítás. Az a baj, hogy eleve a lapka geometriája nem elég éles más anyagokhoz. .011 tűrésmezőnél nem egyből mész méretre, pláne ha plusz darabod sincs. Ha meg többször jársz vissza oda kell az éles geometria meg a kisebb rádiusz sem hátrány.
Illetve ha a rajzon rajta van feketén fehéren, hogy 0.2-es rádiusznál nagyobbat ne használj, akkor legyen már 0.2-es lapka a fiókban, hogy meg lehessen csinálni rajz szerint. 2019-ben ennek alapnak kéne lennie. Szóltam, hogy jó lenne ha lenne, csütörtökön meg is jött, meg is lepődtem.
Még rozsdamentes anyaghoz lenne jó CNMG-s lapka, meg is van milyen kéne, volt is belőle, csak elfogyott és nem rendeltek belőle pótlást, jó kis ceratizit.
Mérőeszköz hiány fáj még leginkább, mert nekem kellemetlen, hogy nem tudom magam ellenőrizni a gépben. Van egy konkrét munka, sima külső mikroval nem lehet oda férni, tárcsás fog mikrométer meg nincs, maximum egy másik átmérőhöz tudok menni amit ugyan az a kés csinál, 0.022 tűrésmezőnél nem érzem magam túl komfortosan. Ezzel a problémával sokszor találkozom. Egy dupla kampós mélységmérőért is ölni tudnék. Na kisírtam magam -
BÁ Nutrition
veterán
esetek tobbsegeben pont sokszor inkabb mindegy ha megcsinalja a masik lapka is.
foleg azert mert joval jellemzobb ha ez egyeb korulmenyek se adottak az idealis forgacsolashoz
szal ha normalis feluletet es pontossagot tudsz hozni elfogadhato idon belul egy fonoknek ez mar boven eleg, sot..
95%ban legalabbis tuti igy van. -
BaKeSZ87
őstag
egyediben gondolom

1-2 visszatérő szériamunka előfordul, de inkább 1-8db alkatrész, prototípus gépekbe.
-
BÁ Nutrition
veterán
Múlt héten kérdeztem a technológust, hogy a VBMT simító lapka dobozát nem fordította meg még senki? Nem értette. Mutatom, S-es anyaghoz ajánlják semmi máshoz, 60-65-ös vágósebességgel. Válasz: "- Aha. Ez akkor csak öntvényhez való." Kiégtem.
A főnök meg még dicsekedett is vele, hogy milyen király, évek óta rendeli, meg volt győződve róla, hogy ezzel van simítva az acéltól az aluig minden mert mindenhez jó. Én voltam az első aki mondta neki, hogy nem jó. Aluhoz 800-as vágósebességeket írtak szinte minden programba.egyediben gondolom
-
BaKeSZ87
őstag
Múlt héten kérdeztem a technológust, hogy a VBMT simító lapka dobozát nem fordította meg még senki? Nem értette. Mutatom, S-es anyaghoz ajánlják semmi máshoz, 60-65-ös vágósebességgel. Válasz: "- Aha. Ez akkor csak öntvényhez való." Kiégtem.
A főnök meg még dicsekedett is vele, hogy milyen király, évek óta rendeli, meg volt győződve róla, hogy ezzel van simítva az acéltól az aluig minden mert mindenhez jó. Én voltam az első aki mondta neki, hogy nem jó. Aluhoz 800-as vágósebességeket írtak szinte minden programba. -
 kpityu2
addikt
Gépipari alapismeretek, műszaki rajz. Rengeteg online elérhető doksi van.
Ahhoz, hogy meg tudd mondani a gépnek mit hogyan csináljon, először neked kell tisztában lenned vele. És ne foglalkozz a májerkedőkkel. A szaki sem tud mindent, de mindenről tudja, hol lehet utánanézni.

A szabvány-, és technológiatáblázatok mindenkinél ott vannak a fiókban, senki se tanulja meg fejből. -
 blasko92
őstag
Nem rajtam röhögnek, nagyon elkanyarodtunk a témától. Én ezt arra írtam, hogy itt a kolléga írta, hogy hozzájuk is egy újonc azonnal programozónak akart menni, úgy meg esélytelen elmenni, hogy te csak elvégeztél egy tanfolyamot, és abszolút semmi rálátásod sincs milyen pl egy marógépen megvalósítani azt a munkát amit csak számítógépen pötyög az ember az iskolapadban. Nem fogja tudni milyen szerszámokat használjon, szerszámismeret is nulla. Nem az én kollégáimmal van baj, ilyet sose mondtam. De ha már itt tartunk milyen hírük is van?
 Én látom mit csinálnak, semmi rosszat nem tudok róluk mondani, elég komoly szakik vannak ott már amennyire ezt megtudtam állapítani ennyi időből. Szóval egy a lényeg egy friss programozót senki nem fog alkalmazni, egyből levágják rólad, hogy te gépen sosem dolgoztál úgy meg úgy elhajtanak jogosan mint az állat. Egy ilyen ember nem fogja tudni milyen fordulatszámot/előtolást/ fogást használjon műanyagba, rozsdamentesbe, alumíniumba, rézbe, stbstbstb.... Bár ezt ti szakik itt százszor jobban tudjátok nálam. Nekem is ilyen programozóim van, de eszembe nem jutott egyszer sem, hogy én egyből programozónak megyek valahova. Tudtam hogy ez a tanfolyami papír csak egy beugró a szakmába, hogy alkalmazzanak mint pályakezdő, és ha még be is tanítanak rendesen akkor meg kezet is csókolhatok nekik, mert ez most nekem százszor többet ér, mint pl: 2-300 forint plusz órabérbe...
No no
Gépkezelőnek jött, mérni sem tudott a srác tolómérővel, de már programozni akart. Mert a suliban beetették, hogy ezzel a papírral elmegy egy üzembe, szét CAD-ezi az agyát, és halálra keresi magát.Itt ez a probléma az oktatással. Nekem nem az újoncokkal van a bajom, félreértés ne essék. Hanem azzal, higy anno ha valaki el akart menni egy CNC gépkezelő suliba, akkor kellett a papír a hagyományos forgácsoló szakmáról, vagy pedig olyan szakközépbe kellett járni.
Persze vannak kivételek a kezdők között is, akik nagyon lelkesek, fogékonyak a szakmára. Azokkal szívesen foglalkozok is, és betanítom.
-
BÁ Nutrition
veterán
Tolem hiaba kerdeznek. Annyi fele finom menetet csinalok h gondolkodnom kene meg a standard M10nel is h az mi a fax alapbol. Itt minden jon folyamatosan amit elbirsz kepzelni. Maryland metrics se mindig eleg hozza mert pl a az imperial finom menetek nincsenek elegge reszletesen benne. Pl ha csinalok egy 3/8 -32 UNEF 3B 2 start kalibert akkor mar egesz mashol kell kutakodni h pl az effektiv turesei mik ill hany fokban kell donteni a szerszamot
-
 TGWH
őstag
Nem rajtam röhögnek, nagyon elkanyarodtunk a témától. Én ezt arra írtam, hogy itt a kolléga írta, hogy hozzájuk is egy újonc azonnal programozónak akart menni, úgy meg esélytelen elmenni, hogy te csak elvégeztél egy tanfolyamot, és abszolút semmi rálátásod sincs milyen pl egy marógépen megvalósítani azt a munkát amit csak számítógépen pötyög az ember az iskolapadban. Nem fogja tudni milyen szerszámokat használjon, szerszámismeret is nulla. Nem az én kollégáimmal van baj, ilyet sose mondtam. De ha már itt tartunk milyen hírük is van?
Én látom mit csinálnak, semmi rosszat nem tudok róluk mondani, elég komoly szakik vannak ott már amennyire ezt megtudtam állapítani ennyi időből. Szóval egy a lényeg egy friss programozót senki nem fog alkalmazni, egyből levágják rólad, hogy te gépen sosem dolgoztál úgy meg úgy elhajtanak jogosan mint az állat. Egy ilyen ember nem fogja tudni milyen fordulatszámot/előtolást/ fogást használjon műanyagba, rozsdamentesbe, alumíniumba, rézbe, stbstbstb.... Bár ezt ti szakik itt százszor jobban tudjátok nálam. Nekem is ilyen programozóim van, de eszembe nem jutott egyszer sem, hogy én egyből programozónak megyek valahova. Tudtam hogy ez a tanfolyami papír csak egy beugró a szakmába, hogy alkalmazzanak mint pályakezdő, és ha még be is tanítanak rendesen akkor meg kezet is csókolhatok nekik, mert ez most nekem százszor többet ér, mint pl: 2-300 forint plusz órabérbe...Kevés ilyen hely van, de van. Kolléga megmondja mit hogyan. Nekem is halovány lila gőzöm volt. Megmutatta a tanár a szerszámos szekrényt, és közölte hogy ezek akkor itt maradnak, láttunk ilyet, kész. Megmutatta mi micsoda, mire való, többi katalógusból. Én meg utána néztem ki micsoda. Persze pl. egy T horonymaró elég egyértelmű. Legtöbb lapka dobozán ott van minden ami kell. Tanfolyam megmutatja hogy keresd ki, utána oldd meg. Persze úgy nehéz, hogy kaptam két lapkát, aztán oldd meg a szériát... de vicc helyen ez van.
Másik, lehet elájulsz a szakitól, mert már milyen régóta a szakmában van, aztán ahogy fejlődsz, kiderül, hogy mégsem akkora ász. Ezt meg a cnc-s korszak előtt tanultam
Tudomásul kell venni, hogy itt nem politikusok dolgoznak, tehát muszáj dolgoznod is, meg fel is kell készülni az adott témából.
Senki sem úgy kezdte, hogy első nap két óra alatt leprogramozott egy öttengelyes darabot g kódban... vannak tehetséges emberkék, kevésbé tehetségesek, meg akiknek nem való ez a szakma. Aki kevésbé tehetséges, vért fog pisálni, aki tehetséges, lehet fél év után megunja és elmegy pl. kamionosnak. A helyzet jelenleg az, hogy vagy áll a gép, vagy gyakorol rajta egy újonc. -
Humbucker
senior tag
En szoktam bongeszni.
Aztan az M16-os menetfuro kibirt 1200db menetet, es van benne siman 200 hatra, masik gepen a harmadik darabban eltort egy testvere kolleganal.
A rohogo kollegaid meg mehetnek nyugodtan tapsolni a Monika showba. Ugyis jo hiruk van a varosban, ahogy meselte par arrafele jaro ismerosNem rajtam röhögnek, nagyon elkanyarodtunk a témától. Én ezt arra írtam, hogy itt a kolléga írta, hogy hozzájuk is egy újonc azonnal programozónak akart menni, úgy meg esélytelen elmenni, hogy te csak elvégeztél egy tanfolyamot, és abszolút semmi rálátásod sincs milyen pl egy marógépen megvalósítani azt a munkát amit csak számítógépen pötyög az ember az iskolapadban. Nem fogja tudni milyen szerszámokat használjon, szerszámismeret is nulla. Nem az én kollégáimmal van baj, ilyet sose mondtam. De ha már itt tartunk milyen hírük is van?
Én látom mit csinálnak, semmi rosszat nem tudok róluk mondani, elég komoly szakik vannak ott már amennyire ezt megtudtam állapítani ennyi időből. Szóval egy a lényeg egy friss programozót senki nem fog alkalmazni, egyből levágják rólad, hogy te gépen sosem dolgoztál úgy meg úgy elhajtanak jogosan mint az állat. Egy ilyen ember nem fogja tudni milyen fordulatszámot/előtolást/ fogást használjon műanyagba, rozsdamentesbe, alumíniumba, rézbe, stbstbstb.... Bár ezt ti szakik itt százszor jobban tudjátok nálam. Nekem is ilyen programozóim van, de eszembe nem jutott egyszer sem, hogy én egyből programozónak megyek valahova. Tudtam hogy ez a tanfolyami papír csak egy beugró a szakmába, hogy alkalmazzanak mint pályakezdő, és ha még be is tanítanak rendesen akkor meg kezet is csókolhatok nekik, mert ez most nekem százszor többet ér, mint pl: 2-300 forint plusz órabérbe... -
 zolikaDB
veterán
En szoktam bongeszni.
Aztan az M16-os menetfuro kibirt 1200db menetet, es van benne siman 200 hatra, masik gepen a harmadik darabban eltort egy testvere kolleganal.
A rohogo kollegaid meg mehetnek nyugodtan tapsolni a Monika showba. Ugyis jo hiruk van a varosban, ahogy meselte par arrafele jaro ismeros -
Humbucker
senior tag
megnézném mit szólnának hozzá, ha minden darab megkezdése előtt a szerszám katalógust böngészgetném (már ha megvan) meg sztem a kollégái is rajta röhögnének.

-
TGWH
őstag
Előveszem a katalógusokat, és megnézed. Az iskolában. Aztán jön a gyakorlat. Nincs alulapka, nincs hőkezelt anyaghoz sem. De azért ne kopjon annyira, mert drága. De legyen már meg gyorsabban, mert nem termeled ki a főnök második bömbijét.
-
Humbucker
senior tag
Ez a magyar oktatás szégyene, hogy bármilyen előképzettség nélkül elmehet bárki programozói suliba. Utána meg szerencsétlen meglepődik a melóhelyen, hogy basszus, ez nem is biztos hogy fog nekem menni.
Jött hozzánk egy új gyerek. Egyből programozni akart. Kérdeztem tőle, mi az első amit megnéz egy rajzon. Csak vakarta a fejét.
Épeszű ember hiába elvégez egy tanfolyamot, de azért belátja, hogy úgyse lesz programozó. Honnan tudná, hogy előtolás, mekkora fordulat, milyen szerszámot választassz, hány fogásból csinálod, stb.... Ezt épeszű ember belátja.
-
zolikaDB
veterán
Mi az h járatos menetalap?
Gyakori?Bocsanat.
Gyakori (Magyarorszagon)! Metrikus, normal emelkedesu.
M2-M20 kozott rogton ra kellett vagnom a magmeretet es emelkedest. -
BÁ Nutrition
veterán
-
TGWH
őstag
Ez a magyar oktatás szégyene, hogy bármilyen előképzettség nélkül elmehet bárki programozói suliba. Utána meg szerencsétlen meglepődik a melóhelyen, hogy basszus, ez nem is biztos hogy fog nekem menni.
Jött hozzánk egy új gyerek. Egyből programozni akart. Kérdeztem tőle, mi az első amit megnéz egy rajzon. Csak vakarta a fejét.
És ugye négy évente átalakítják az egész oktatást. Most osztrák mintára akarják, de ugye ahogy látom, ott sem igazán működik a szakképzés...
Eljutottunk oda, hogy a cégeknek muszáj nulla tapasztalattal felvenni a melóst, és kiképezni. -
blasko92
őstag
Ez a magyar oktatás szégyene, hogy bármilyen előképzettség nélkül elmehet bárki programozói suliba. Utána meg szerencsétlen meglepődik a melóhelyen, hogy basszus, ez nem is biztos hogy fog nekem menni.
Jött hozzánk egy új gyerek. Egyből programozni akart. Kérdeztem tőle, mi az első amit megnéz egy rajzon. Csak vakarta a fejét.
-
TGWH
őstag
Mentalitás. Nekünk nem volt alap a net, újdonság volt. Érdekelt, keresgéltem mert sikerélményt hozott. Gondolom Zoli bácsi is így volt.
A mai generációnak alap a net, ott van a keze alatt. Sokaknak nem alap dolog, hogy utána néznek, hanem egyből kérdeznek. Engem is megszóltak emiatt.
Én úgy álltam neki a szakmának, hogy mindent szedtem össze ami szükséges lehet. Aztán persze felé szemét.
A régi könyvekkel vigyázni kell, alapot ad, de változott a világ. Lapkás szerszám ugye mint ritkaság, nem is számolnak velük. Ezres fordulat hagyományoson jó lehet a 60-as marónak, de cnc-n, ami nem olyan stabil, ellenben stabilabb a főorsója, nagyon kevés szerintem. -
BÁ Nutrition
veterán
Ez milyen programozo suli volt?
Amugy ajanlok figyelmedbe egy olyan konyvet h gepipari alapismeretek. -
BÁ Nutrition
veterán
A betanítód ennyire fáradt? 🤣🤣🤣
Elso helyemen, miutan ugy itelte meg a fonokom, hogy a hagyomanyosrol mehetek CNC-re, es ott "nezhetem" mit csinal a mesterem, a "vizsga" utan annyit mondott a srac, hogy megtanitotta, hogyan kell kockat marni es "lyukat" furni, ez epp eleg.
Innentol mehetek a "vegleges gepre onalloan" dolgozni (?!).
A vezerles adja magat, okuljak, olvassam a konyvet, ott van a rengeteg szakirodalom, amit adtak az iskolaban, a falon kint a rengeteg tűrés es menetalap tablazat, tanuljam meg. Minden járatos menetalapot es emelkedest kikerdeztek tolem.
Ha sokat ment a gep, vagy kevesebb volt a melo, irany marot es furot koszorulni. Kibukott azonnal, ha nem volt jo. Az oreg szerszamkeszitok le is ellenoriztek.
Mellette fureszelni, ha kell, akkor pedig menni a hagyomanyosra, maro, eszterga, horizont stb.
Mindezt 12 eve netto xx ezer forint berrel kezdtem, kicsivel a minimal alatt/emeles utan akörül.
Es ugye nem vagyok 60 eves, hogy azt lehessen mondani, bezzeg az átkosban...Tudom, latom, tapasztalom, hogy ez ma nem igy mukodik.
Varja a kisember, hogy elmondjam, mit jelent a Gxx kód, mert a muhelyben es a telefonjan nincs elegendo gepkonyv.
Fura helyzetek ezek!De meg mindig jobb, ha kerdezel.
Mi az h járatos menetalap?
Gyakori? -
zolikaDB
veterán
Ennél jobban nem lehetne fogalmazni.
Pl. Mechwart András Gépipari. -
Humbucker
senior tag
Az, hogy kérdez dicséretes dolog. Úgy tanul az ember fia. Csak ezek szakmai alap dolgok, amiket elvileg az oskolában kell(ene) elsajátítani.
Látom lelki szemeimmel ahogy villanyszerelés közben az egyik szaki megkérdezi a másiktól, hogy mi az a nagy V betű a 230 után. Vagy megnézi az interneten.Hát na igen, de milyen oskolába tanítják ennyire részletesen a szakmát?Én egyből CNC programozói suliba mentem ahol már nem ezzel kezdték. Gondolom jobb lett volna gépi forgácsolói suliba menni, hogy jobban átlássam az egész marást, és utána programozni, jól mondom?
-
kpityu2
addikt
Az, hogy kérdez dicséretes dolog. Úgy tanul az ember fia. Csak ezek szakmai alap dolgok, amiket elvileg az oskolában kell(ene) elsajátítani.
Látom lelki szemeimmel ahogy villanyszerelés közben az egyik szaki megkérdezi a másiktól, hogy mi az a nagy V betű a 230 után. Vagy megnézi az interneten. -
zolikaDB
veterán
A betanítód ennyire fáradt? 🤣🤣🤣
Elso helyemen, miutan ugy itelte meg a fonokom, hogy a hagyomanyosrol mehetek CNC-re, es ott "nezhetem" mit csinal a mesterem, a "vizsga" utan annyit mondott a srac, hogy megtanitotta, hogyan kell kockat marni es "lyukat" furni, ez epp eleg.
Innentol mehetek a "vegleges gepre onalloan" dolgozni (?!).
A vezerles adja magat, okuljak, olvassam a konyvet, ott van a rengeteg szakirodalom, amit adtak az iskolaban, a falon kint a rengeteg tűrés es menetalap tablazat, tanuljam meg. Minden járatos menetalapot es emelkedest kikerdeztek tolem.
Ha sokat ment a gep, vagy kevesebb volt a melo, irany marot es furot koszorulni. Kibukott azonnal, ha nem volt jo. Az oreg szerszamkeszitok le is ellenoriztek.
Mellette fureszelni, ha kell, akkor pedig menni a hagyomanyosra, maro, eszterga, horizont stb.
Mindezt 12 eve netto xx ezer forint berrel kezdtem, kicsivel a minimal alatt/emeles utan akörül.
Es ugye nem vagyok 60 eves, hogy azt lehessen mondani, bezzeg az átkosban...Tudom, latom, tapasztalom, hogy ez ma nem igy mukodik.
Varja a kisember, hogy elmondjam, mit jelent a Gxx kód, mert a muhelyben es a telefonjan nincs elegendo gepkonyv.
Fura helyzetek ezek!De meg mindig jobb, ha kerdezel.
-
BÁ Nutrition
veterán
Kib@szott naiv vagyok, hogy azt hittem ezekről a dolgokról csak-csak hall valamit a versenyző mielőtt melósruhába bújna. Úgy látszik az oktatásban (is) mindig van lejjebb. Na midegy, Humbucker kérdezni sosem szégyen, legfeljebb ciki.
nehogy mar elbizonytalanitsd. nagyon helyes ha kerdez

-
 Danivagyok
csendes tag
Kib@szott naiv vagyok, hogy azt hittem ezekről a dolgokról csak-csak hall valamit a versenyző mielőtt melósruhába bújna. Úgy látszik az oktatásban (is) mindig van lejjebb. Na midegy, Humbucker kérdezni sosem szégyen, legfeljebb ciki.
-
-igu-
veterán
-
Humbucker
senior tag
Ne fárasszam már még jobban munkaidőben a betanítómat
. Valaki segítene elmondani, hogy mit jelentenek a H jelzések egy átmérőnél? Pl a képen látható H8 ?Illetve ha már itt tartunk a BLK FORM-ot is leírnátok?Kíváncsi vagyok jóra gondolok.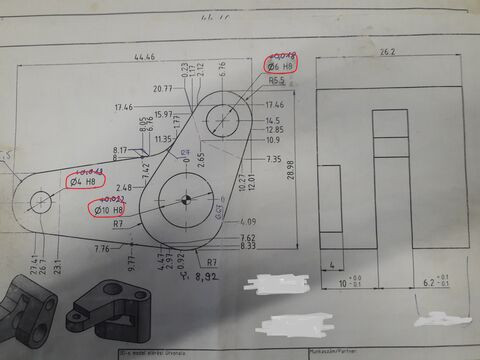
-
zolikaDB
veterán
Tipikusan stancolószerszámok (vágólap, vezeték, bélyeg) megmunkálására jó. Természetesen edzés után. Illetve fröccsszerszámok kidobófurataihoz, sarkos betéthelyek kivágásához. Valóban nem olcsó technológia, viszont sok időt megspórol a szerszámosnak. mert gyakorlatilag kész méretre munkál. Szerszámosból meg egyre kevesebb van.
Ne felejtsuk el a kemenyfem megmunkalast.
-
TGWH
őstag
-
kpityu2
addikt
Tipikusan stancolószerszámok (vágólap, vezeték, bélyeg) megmunkálására jó. Természetesen edzés után. Illetve fröccsszerszámok kidobófurataihoz, sarkos betéthelyek kivágásához. Valóban nem olcsó technológia, viszont sok időt megspórol a szerszámosnak. mert gyakorlatilag kész méretre munkál. Szerszámosból meg egyre kevesebb van.
-
soldi3r
veterán
Drágán dolgoznak az biztos.
De mindennek megvan a helye. Nem átmenő a horony, és kérik a sarkokat bele? Akkor bachatod a marógéped... amúgy meg ha nagy a horony, két hónap mire kiszeded, szóval megy a meló marógépre.
Apró szirszarokat huzaloznak, ami agyon van turve, én abból nem kérek... a formás részek már szebbek.Szerintem elsosorban azok szeretik, akik nehezen megmunkalhato anyagokkal dolgoznak. Edzes utan nem sokan szeretnek marni vagy esztergalni.
-
TGWH
őstag
Én úgy hallottam (akkor lehet rosszul mondták) , hogy hiányszakma ez is, és annyian kevesen tudják ezt a szikraforgácsolást fizetni, hogy ezt rendesen meg is fizetik, de gondolom ez relatív akkor, hogy kinek mi számít jó fizetésnek. Mindenesetre én Debrecen-Nyíregyháza vonalon nem láttam sehol, hogy szikraforgácsolót keresnének.
Drágán dolgoznak az biztos.
De mindennek megvan a helye. Nem átmenő a horony, és kérik a sarkokat bele? Akkor bachatod a marógéped... amúgy meg ha nagy a horony, két hónap mire kiszeded, szóval megy a meló marógépre.
Apró szirszarokat huzaloznak, ami agyon van turve, én abból nem kérek... a formás részek már szebbek. -
 fecaga21
senior tag
Én úgy hallottam (akkor lehet rosszul mondták) , hogy hiányszakma ez is, és annyian kevesen tudják ezt a szikraforgácsolást fizetni, hogy ezt rendesen meg is fizetik, de gondolom ez relatív akkor, hogy kinek mi számít jó fizetésnek. Mindenesetre én Debrecen-Nyíregyháza vonalon nem láttam sehol, hogy szikraforgácsolót keresnének.
-
fecaga21
senior tag
-
zolikaDB
veterán
-
 Klaus Duran
senior tag
Erre a nagy gép volt takarítva, kihúzva az egész cumó. Az alján az alu úgy oda volt kötve hogy izomból kellet felkaparni. Olaj + Alu rendesen össze tud állni.
-
fecaga21
senior tag
-
zolikaDB
veterán
-
fecaga21
senior tag
jó estét szakik.
Szeretném elkezdeni a gépi forgácsolói képzést, bár leginkább a tömb, huzalszikrás munka érdekelne. Szerintetek kezdésnek jó ez a suli ? -
zolikaDB
veterán
forgácskihordó megy felette, nem férsz hozzá
csak a közelebbi vége felől tudtuk kimerni a forgácsot, aztán egyszer délelőttös műszakban a kollégának kiöntött a dagály
mondtam neki, hogy akkor takarítsunk rendesen, 2 ember másfél napi melója volt szétszedni, kitakarítani, összerakni és feltölteni a komplett rendszert (2 tartály, 6db szivattyú szűrőkkel, 2 forgácskihordó)Ez ilyen.
Nalam is a forgacskihordo megy folotte.
A nagyobb baj, h a revés, langvagott laposvasaktol es a zartszelvenyektol, valamint a sima huzott anyagoktol (amiket tisztitok, letorlok ronggyal...) mar ujjnyi vastag az olajsár a teknő alján. Az a fekete szar, tudod.
Skimmerem nincs, porszivom nincs.
Oktoberben volt emulziocsere, azota mar ilyen. -
-igu-
veterán
forgácskihordó megy felette, nem férsz hozzá
csak a közelebbi vége felől tudtuk kimerni a forgácsot, aztán egyszer délelőttös műszakban a kollégának kiöntött a dagály
mondtam neki, hogy akkor takarítsunk rendesen, 2 ember másfél napi melója volt szétszedni, kitakarítani, összerakni és feltölteni a komplett rendszert (2 tartály, 6db szivattyú szűrőkkel, 2 forgácskihordó) -
zolikaDB
veterán
-
TGWH
őstag
-
Danivagyok
csendes tag
Utálatom ezt a szeles időt, kicsit nyitva hagyom az ajtót és rögtön behord minden szemetet: NEF400
Nade kérdésem is van: FERDEÁGYAS a lelkem, hát hol a tökömbe nivelláljuk ki? Gépkönyv erről nem ír semmit.
Másrészt:
egy épp csak 5 hónapos tokmányt hogyan lehet így SZÉTB@SZNI ?
Nameg az AJTÓFÉLFÁT azt hogy tudja így megrágni az egér, ha a csukott ajtó eléggé megvédi?

Teljesen elkurvulnak lassan ezek a német vendégmunkások....
-
Humbucker
senior tag
-
TGWH
őstag
-
Humbucker
senior tag
-
TGWH
őstag
Annak szerintem alapból ingyenes, nézd meg a honlapjukon. Nct is van, de csak programirasra jó.
-
Humbucker
senior tag
Tudnátok ajánlani ingyen letölthető cnc maró szimulátort?Az is bőven elég lenne ha csak a nullpont felvételeket, és a szerszám beméréseket lehetne tanulni rajta egyelőre. Heidenhain meg pláne jó lenne.
-
soldi3r
veterán
Te joszagu sors milyen drága ahhoz a cucc
 Miért nem Mach3?

Az UCCNC-sek akcioznak jelenleg. Ingyen szoftvert adnak az uj ethernetes hardverukhoz. Elgondolkodtato.
-
soldi3r
veterán
A mai nap volt szerencsém látni ciklus vezérelt eszterga gépeket, sosem láttam még ilyet, csak hagyományost meg CNC-t. Elég érdekesek, a program írása egyszerűbb mint a CNC, csak hát itt neked kell szerszámot cserélned, meg hát gondolom nem annyira pontos, mint egy CNC, vagy ezek mire jók inkább?Egyszerűbb műveletekre?
A CNC betuszo nem hatarozza meg a pontossagot.
-
Humbucker
senior tag
A mai nap volt szerencsém látni ciklus vezérelt eszterga gépeket, sosem láttam még ilyet, csak hagyományost meg CNC-t. Elég érdekesek, a program írása egyszerűbb mint a CNC, csak hát itt neked kell szerszámot cserélned, meg hát gondolom nem annyira pontos, mint egy CNC, vagy ezek mire jók inkább?Egyszerűbb műveletekre?
-
soldi3r
veterán
Te joszagu sors milyen drága ahhoz a cucc
Miért nem Mach3? Mozgasvezerlo nelkul a Mach gyengebb. Linux alatt egy un. Realtime kernelt hasznalnak, ez eloterbe helyezi a mozgasvezerlest az oprendszerrel szemben, mig a Machnal a Windows hataroz meg mindent. Ez hallhato, erezheto kulonbseget okoz. Linux masik elonye, hogy a SheetCAM ingyenes.
Ha egyszer mozgasvezerlot vennek (pl a Mesa kartya, amit nezhettel), akkor vagy azt, vagy egy ethernetes UCCNC-t, de biztosan nem a Mach3-hoz valot fogok nezni. Ha iden is lesz a sracoknal olyan akcio, mint tavaly, akkor eselyes, hogy UCCNC lesz. -
 norbert1998
nagyúr
-
soldi3r
veterán
-
 Succor
csendes tag
En cnc marot epotek a famunkaimhoz, en azt kerdeztem ki milyet epitett mar, mindegy milyen terzletre es milyet csak a sztorija erdekel
-
norbert1998
nagyúr
Jelen.
Blogomon van egy kezdetleges verzióról cikk(képek az első oldal elején lévő linken)
Azóta más vezérlő van, van rendes home, bemeres, nullpont, posztprocesszor támogatás, alprogramok, ciklusok
De általában 100+ ezer soros G1-ekkel bombazom 🤔
És ahogy soldi3r mondja, Arduino-s volt az első. Instabil, fél óránál hosszabb időt ne várj tőle 1-1 programra és nem csalodsz.
-
soldi3r
veterán
-
Succor
csendes tag
Hali. Eppen cnc gep epeiteset csinalom otthon, vannak kozuletek akik epitettek mar egyet vagy akar tobbet is?
Kivancsi vagyok a sztoritokra -
zolikaDB
veterán
-
TGWH
őstag
-
Humbucker
senior tag
-
 aneda
senior tag
-
Humbucker
senior tag
Ne foglalkozz vele, ezek a kib@szott szakszavak csak megkeverik az embert. A különbségben a főlényeg, hogy egyik jobban keres mint a másik..

Azért teljes mértékben ez sem igaz, van ahol nem keres többet a marós az esztergályostól
-
Danivagyok
csendes tag
-
norbert1998
nagyúr
-
zolikaDB
veterán
-
TGWH
őstag
Hivatalos a cnc forgácsoló. De ugye hivatalból hülyék ehhez, ez mindenhol így van. Ez az esztergályos meg a marós alapja, a többi erre épül.
Aki amihez ért, arra az állásra jelentkezik, így elkerülhető egy rakat felesleges út, ami akkor lenne, ha csak cnc forgácsolókat keresnének. -
-igu-
veterán
-
 DithenS
senior tag
Mi a különbség a CNC esztergályos és a CNC marós között? Mik ezek a félhivatalos megnevezések?
-
norbert1998
nagyúr
Hali!
SolidEdge-ben szenvedek egy szerelés animációjával, és nem találtam jobb helyet a kérdésemhez, így hozzátok fordulok.
Van egy bötykös tengelyem, ami lökköd egy "szelepet", egy vezérműtengellyről lenne szó, de egyelőre csak mórickarajz minőségben készült el minden. A bütyök lökködi, szépen, viszont a szelepet egy rugó támasztja ki. Komponens mozgatása parancsra ha forgatom a bütyköt, szépen megye vele a rugó, de animációban a bütyökkel mozog a szelep, a rugó meg egy helyben áll.
Igazából röviden annyi, hogy a rugalmas alkatrész miéert nem animálódik?
Megvan. Kissé fura, hogy egy magyar oldalon találom meg a megoldást egy mindenhol alkalmazott szoftver problémájára
-
norbert1998
nagyúr
Hali!
SolidEdge-ben szenvedek egy szerelés animációjával, és nem találtam jobb helyet a kérdésemhez, így hozzátok fordulok.
Van egy bötykös tengelyem, ami lökköd egy "szelepet", egy vezérműtengellyről lenne szó, de egyelőre csak mórickarajz minőségben készült el minden. A bütyök lökködi, szépen, viszont a szelepet egy rugó támasztja ki. Komponens mozgatása parancsra ha forgatom a bütyköt, szépen megye vele a rugó, de animációban a bütyökkel mozog a szelep, a rugó meg egy helyben áll.
Igazából röviden annyi, hogy a rugalmas alkatrész miéert nem animálódik?
-
zolikaDB
veterán
-
fecaga21
senior tag
Dolgozott már valaki Pesten a Knorr Bremse-nél beállítóként? Onnan hívtak ma.
-
BaKeSZ87
őstag
ez max ott van igy ahol a 6ik korben vagy alvallalkozo es a vegen a pistabacsi csinalja meg felig be se jelentve
ahol minoseget kernek ott lové is van, egy osszetett darabot meg nem fog senki ingyert gyartani.
Pedig ez így van, és nem is kis maszekról beszélünk hanem "komoly" cégről. Közvetlen a megrendelőnek gyártunk, ill. saját részre is.
-
BÁ Nutrition
veterán
Mindegy, hogy hány H7 van a darabon, időre fizetnek. 0.01 tűrésmező ugyan annyi pénz mint a tűretlen. "A késnek ugyan annyi idő végig menni." Sajnos ez így van, legalábbis eddig ahol dolgoztam így volt mindenhol. Az irodában ülő néni a 14 perces ciklusidős! darabra 13 percet állapít meg árnak... a technológus által megállapított beállási időt lehúzza felére se... ő jobban tudja. True story.
ez max ott van igy ahol a 6ik korben vagy alvallalkozo es a vegen a pistabacsi csinalja meg felig be se jelentve
ahol minoseget kernek ott lové is van, egy osszetett darabot meg nem fog senki ingyert gyartani.
-
-igu-
veterán
Mindegy, hogy hány H7 van a darabon, időre fizetnek. 0.01 tűrésmező ugyan annyi pénz mint a tűretlen. "A késnek ugyan annyi idő végig menni." Sajnos ez így van, legalábbis eddig ahol dolgoztam így volt mindenhol. Az irodában ülő néni a 14 perces ciklusidős! darabra 13 percet állapít meg árnak... a technológus által megállapított beállási időt lehúzza felére se... ő jobban tudja. True story.
gyász
-
BaKeSZ87
őstag
Mindegy, hogy hány H7 van a darabon, időre fizetnek. 0.01 tűrésmező ugyan annyi pénz mint a tűretlen. "A késnek ugyan annyi idő végig menni." Sajnos ez így van, legalábbis eddig ahol dolgoztam így volt mindenhol. Az irodában ülő néni a 14 perces ciklusidős! darabra 13 percet állapít meg árnak... a technológus által megállapított beállási időt lehúzza felére se... ő jobban tudja. True story.
-
BÁ Nutrition
veterán
Csak kíváncsiságból. Mostanában egyre több állást látok CNC-élhajlító munkakörben, és az a fura benne hogy egy pár helyen még több fizetést írnak mint egy esztergályosnak vagy marósnak, pedig nem hiszem, hogy a cnc szakmában ez lenne a jéghegy csúcsa. Jól mondom?Van valakinek tapasztalata erről?
Kezd faraszto lenni
-
Humbucker
senior tag
Csak kíváncsiságból. Mostanában egyre több állást látok CNC-élhajlító munkakörben, és az a fura benne hogy egy pár helyen még több fizetést írnak mint egy esztergályosnak vagy marósnak, pedig nem hiszem, hogy a cnc szakmában ez lenne a jéghegy csúcsa. Jól mondom?Van valakinek tapasztalata erről?
-
-igu-
veterán
Vannak cégek, akik bevállalják.
De egy kis cégnek azért elég nagy kiadás. 130 nettó a cégnek már 235 ezer kiadás, ha jól működik a netes kalkulátor. De hát az ugye lfsz, többi zsebre, mert 160-nál kevesebbért a tanulók 80%-a el sem vállalja, akkora arc. Szóval havi 250-et minimum fél évig bevállalni, na az már rizikós, főleg azoknak a főnököknek, akik még a szánkenő olajon is spórolnak, me hát minek az, eddig is anélkül ment...
És akkor ott vannak a míves magyar copatások, amikor a kalapáccsal helyére illesztett alkatrészre kérik a h7-et, csak azért, hátha a hibaaraány miatt ki tudnak csikarni még egy kis extra kedvezményt. Aztán itt van ez a ,,ráér a magyar törvények értelmében három hónap múlva fizetni a megrendelő'' dolog is...
Nyugaton miért vesznek mérőgépet? Hogy az indokolt helyeken a magas minőség biztosítva legyen. Itthon miért? Mert ha nincs saját, átbasz a bemérős cég vagy a megrendelő...
És ez az idegesítő, ismerős festő vesz egy létrát meg egy ecsetet, aztán nettó 1700-ért még alkalmazottat sem talál...
Majd jönnek az ukránok, aztán azok betanítanak"És akkor ott vannak a míves magyar copatások, amikor a kalapáccsal helyére illesztett alkatrészre kérik a h7-et, csak azért, hátha a hibaaraány miatt ki tudnak csikarni még egy kis extra kedvezményt."
értelmes árajánlat esetén a H7 költségnövelő tényező erősen
-
Klaus Duran
senior tag
Vannak cégek, akik bevállalják.
De egy kis cégnek azért elég nagy kiadás. 130 nettó a cégnek már 235 ezer kiadás, ha jól működik a netes kalkulátor. De hát az ugye lfsz, többi zsebre, mert 160-nál kevesebbért a tanulók 80%-a el sem vállalja, akkora arc. Szóval havi 250-et minimum fél évig bevállalni, na az már rizikós, főleg azoknak a főnököknek, akik még a szánkenő olajon is spórolnak, me hát minek az, eddig is anélkül ment...
És akkor ott vannak a míves magyar copatások, amikor a kalapáccsal helyére illesztett alkatrészre kérik a h7-et, csak azért, hátha a hibaaraány miatt ki tudnak csikarni még egy kis extra kedvezményt. Aztán itt van ez a ,,ráér a magyar törvények értelmében három hónap múlva fizetni a megrendelő'' dolog is...
Nyugaton miért vesznek mérőgépet? Hogy az indokolt helyeken a magas minőség biztosítva legyen. Itthon miért? Mert ha nincs saját, átbasz a bemérős cég vagy a megrendelő...
És ez az idegesítő, ismerős festő vesz egy létrát meg egy ecsetet, aztán nettó 1700-ért még alkalmazottat sem talál...
Majd jönnek az ukránok, aztán azok betanítanakLehet hogy jönnek de 2x annyiba kerülnek min a magyar. És ez valós adat.
De ha nagyobb a kötbér mint amit tolerálni képes a cég akkor már csak az ukránok maradnak.


 . Valaki segítene elmondani, hogy mit jelentenek a H jelzések egy átmérőnél? Pl a képen látható H8 ?Illetve ha már itt tartunk a BLK FORM-ot is leírnátok?Kíváncsi vagyok jóra gondolok.


 Miért nem Mach3?


Új hozzászólás Aktív témák
-
13500 - 13401
14167 - 14101 14100 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
● nem beszélgetős OFF topic!
- Menni vagy maradni? Jensen Huang nehéz döntés előtt áll
- Milyen billentyűzetet vegyek?
- Lemondott Jensen Huang
- Autós topik
- Bluetooth hangszórók
- Google Pixel topik
- Nvidia GPU-k jövője - amit tudni vélünk
- HiFi műszaki szemmel - sztereó hangrendszerek
- Több név is felmerült az NVIDIA vezetői székébe
- Fejhallgatós találkozó
- További aktív témák...

- Samsung Galaxy Book 3 Amoled 360 i5 13.gen, 16GB RAM, 512GB SSD, érintőkijelzős kedvező áron!
- BESZÁMÍTÁS! Asus H310M i5 9600KF 16GB DDR4 250GB SSD GTX 1060 6GB Cooler Master N200 Zalman 500W
- BESZÁMÍTÁS! ASUS B650M R5 7600 32GB DDR5 1TB SSD RTX 3080 10GB Lian Li Vector V100 ADATA 750W
- AKCIÓ! 4TB Samsung T7 külső SSD Type-C meghajtó garanciával hibátlan működéssel
- AKCIÓ! Asrock H81M-DGS R2.0 alaplap garanciával hibátlan működéssel