- Október 13-án jöhet az Apple következő eseménye, három eszköz debütálhat
- Erős, nehéz, masszív... és le van korlátozva - Navee XT5 Ultra teszt
- Jöhet a Fitbit Charge utódja: képeken a Fitbit Edge
- Januárra csúszhat a Honor széles hajlíthatója
- Durva árcédulát kaphat Európában az Oppo Find X10 és az X10 Pro Max
- Nemzetközi vizekre evezett a Realme GT 7 és GT 7T
- Poco F8 Ultra – forrónaci
- Samsung Galaxy S25 Ultra - titán keret, acélos teljesítmény
- iPhone topik
- Android szakmai topik
- Samsung Galaxy S24 Ultra - ha működik, ne változtass!
- Xiaomi 17T Pro – korábban érkezik a siker?
- Samsung Galaxy Z Fold8 Ultra – névváltoztatás utáni teendők
- Apple Watch
- Apple iPhone 16 Pro - rutinvizsga
-
13000 - 12901
14165 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 11901 11900 - 11801 11800 - 11701 11700 - 11601 11600 - 11501 11500 - 11401 11400 - 11301 11300 - 11201 11200 - 11101 11100 - 11001 11000 - 10901 10900 - 10801 10800 - 10701 10700 - 10601 10600 - 10501 10500 - 10401 10400 - 10301 10300 - 10201 10200 - 10101 10100 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
Új hozzászólás Aktív témák
-
 BÁ Nutrition
veterán
jo akkor ird at a ciklusod es ird ide vissza mire jutottal vele aztan segitunk tovabb
van amugy tuti egy csomo video meg oktato anyag h hogy kell ezt csinalni, abszolut nem bonyolult
rakhatsz egy csomo parametert bele, csinalhatsz furociklusokat stbelvileg/gondolom a hdh-ban mikor kitoltogeted a sok lofax paramertert akkor az mind igy van leprogramozva a vezerlovel es igy kesziti maganak a kodot. kb 5 eve foglalkoztam vele utoljara igy azert elegge megkopott h mi hogy van ott
-
 nepszter1
addikt
hi
egyszer mar irtam neked szerintem vagy ket eve meg programot is valami hasonlo leptetos megoldasra. az a szomoru h hogy a francba nincs ott neked valami kollegad aki elmagyarazza h egy ilyen full ecceru lofax h mukodik /ez nyilvan nem offenzivban irom csak erthetetlen

szal az osszes ilyen gagyi ciklus barmilyen vezerlon egy olyan algoritmus menten mukodik hogy
-megadod a kezdo parametereket pl ebben az esetben a marod korrekcioja sugar iranyban(nem vagyok maros sajnos, csak beleugatok)
-megadsz egy feltetelt es meghivod a ciklust pl.:
ismetelgesd addig ezt a x*rt mig a joska parameter nem kisebb nagyobb egyenlo stb mint mondjuk 6
-aztan leirod amit csinalni akarsz a ciklusban
-a vegen hozzaraksz a parameteredhez valamennyit oszthadod szorozhatod kivonhatod stbpl Q1=Q1-1
igy egyel csokkentetted a Q1-et es amikor rafut a ciklus elejen a vizsgalatra akkor megnezi h a Q1 kisebb nagyobb vagy egyenlo-e mint 6, es aszerint folytatja vagy kilep belole h mit lattok mindegy h ezt fanuc, siemens, heidenhain vagy barmilyen programozasi nyelven irod pl Java, C stb mindig ez a modellje. nyilvan lehet bonyolitani egymasba eppitett ciklusokkal de egyenlore menjen csak a sima
gondoéoma mit te irtal az mindig Dr+11en maszkeral mert azt adtad meg neki
remelem ertheto volt, ha nem akkor lehet megprobalom mashogy de itt szerintem ezt mindenki vagja h mukodik ugyhogy csak bekapcsolodik mas is, a lenyeg csak annyi h egyszer megertsd aztan utana te is csak "rohogsz" rajta h milyen ecceru
Igen tudom írtál
 Van aki tudja csak nem mondja el.....
Minden fele keppen próbálkozni fogok. -
 JóGéza
aktív tag
Hali sajnos nagyon küzdök a q paraméteres programozással igazából fingom sincs róla. Amit jelenleg meg szeretnék csinálni az az hogy 15 mélységben menjen végig a maró Dr+8 ban és folyamatosan csokkenjen DR 0 ig .
1 BLK FORM 0.1 Z X-100 Y-66 Z-60
2 BLK FORM 0.2 X+100 Y+66 Z+0
3 FN 0: Q1 =+10
4 TOOL CALL 5 Z S3333 F777 DR+Q1
5 FN 0: Q2 =+1
6 L Z+100 R0 FMAX M13
7 L X+2 Y-100 R0 FMAX
8 LBL 1
9 L Z-15 R0 F AUTO
10 FN 2: Q1 =+Q2 - +Q1
11 APPR CT X+0 Y-49 CCA88 R+5 RL FMAX
12 L X-80
13 CHF 5
14 L Y+49
15 CHF 5
16 L X+80
17 CHF 5
18 L Y-49
19 CHF 5
20 L X+0
21 DEP CT CCA85 R+5 FMAX
22 CALL LBL 1 REP10
23 L Z+100 R0 FMAX M5 M9
24 L Y+820 X+888 Z+555 R0 FMAX M30 M91Szia!
Úgy látom, hogy a ciklusban változtatod a Q1 paraméter értékét, de nem használod fel, csak előtte. Ez az egyik gond.
Nem vizsgálod, hogy elért e valamilyen értéket, és nem teszed attól függővé, hogy végrehajtja e ismét a ciklust, vagy nem. Egyszer végrehajtja, utána megismétli 10-szer, minden alkalommal változtatja a Q1 paramétert, de már nem használja fel. Ez a másik. -
BÁ Nutrition
veterán
Hali sajnos nagyon küzdök a q paraméteres programozással igazából fingom sincs róla. Amit jelenleg meg szeretnék csinálni az az hogy 15 mélységben menjen végig a maró Dr+8 ban és folyamatosan csokkenjen DR 0 ig .
1 BLK FORM 0.1 Z X-100 Y-66 Z-60
2 BLK FORM 0.2 X+100 Y+66 Z+0
3 FN 0: Q1 =+10
4 TOOL CALL 5 Z S3333 F777 DR+Q1
5 FN 0: Q2 =+1
6 L Z+100 R0 FMAX M13
7 L X+2 Y-100 R0 FMAX
8 LBL 1
9 L Z-15 R0 F AUTO
10 FN 2: Q1 =+Q2 - +Q1
11 APPR CT X+0 Y-49 CCA88 R+5 RL FMAX
12 L X-80
13 CHF 5
14 L Y+49
15 CHF 5
16 L X+80
17 CHF 5
18 L Y-49
19 CHF 5
20 L X+0
21 DEP CT CCA85 R+5 FMAX
22 CALL LBL 1 REP10
23 L Z+100 R0 FMAX M5 M9
24 L Y+820 X+888 Z+555 R0 FMAX M30 M91hi
egyszer mar irtam neked szerintem vagy ket eve meg programot is valami hasonlo leptetos megoldasra. az a szomoru h hogy a francba nincs ott neked valami kollegad aki elmagyarazza h egy ilyen full ecceru lofax h mukodik /ez nyilvan nem offenzivban irom csak erthetetlen szal az osszes ilyen gagyi ciklus barmilyen vezerlon egy olyan algoritmus menten mukodik hogy
-megadod a kezdo parametereket pl ebben az esetben a marod korrekcioja sugar iranyban(nem vagyok maros sajnos, csak beleugatok)
-megadsz egy feltetelt es meghivod a ciklust pl.:
ismetelgesd addig ezt a x*rt mig a joska parameter nem kisebb nagyobb egyenlo stb mint mondjuk 6
-aztan leirod amit csinalni akarsz a ciklusban
-a vegen hozzaraksz a parameteredhez valamennyit oszthadod szorozhatod kivonhatod stbpl Q1=Q1-1
igy egyel csokkentetted a Q1-et es amikor rafut a ciklus elejen a vizsgalatra akkor megnezi h a Q1 kisebb nagyobb vagy egyenlo-e mint 6, es aszerint folytatja vagy kilep belole h mit lattok mindegy h ezt fanuc, siemens, heidenhain vagy barmilyen programozasi nyelven irod pl Java, C stb mindig ez a modellje. nyilvan lehet bonyolitani egymasba eppitett ciklusokkal de egyenlore menjen csak a sima
gondoéoma mit te irtal az mindig Dr+11en maszkeral mert azt adtad meg neki
remelem ertheto volt, ha nem akkor lehet megprobalom mashogy de itt szerintem ezt mindenki vagja h mukodik ugyhogy csak bekapcsolodik mas is, a lenyeg csak annyi h egyszer megertsd aztan utana te is csak "rohogsz" rajta h milyen ecceru -
 -igu-
veterán
-
 zolikaDB
veterán
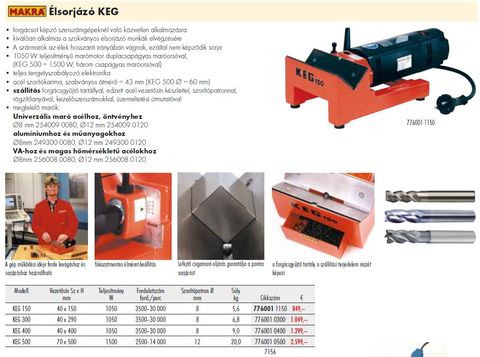
nem, asztali volt a cucc
közben meglett: [link]nem a google első oldalán találtam meg
alul tekered, emeled vele a marót
a bekapcsológombját tekergetve meg lehet szabályozni a fordulatot
gyors, mint a háborodás, és mivel a maró tetején van egy kis csapágy, aminek neki lehet tolni a munkadarab szélét, mindenféle kontúrt le tud követni
Rother Metal:
-
 TGWH
őstag
nem, asztali volt a cucc
közben meglett: [link]nem a google első oldalán találtam meg
alul tekered, emeled vele a marót
a bekapcsológombját tekergetve meg lehet szabályozni a fordulatot
gyors, mint a háborodás, és mivel a maró tetején van egy kis csapágy, aminek neki lehet tolni a munkadarab szélét, mindenféle kontúrt le tud követniJa hogy ilyen speciális.
Franc, holnap munka...nem tudom mit örülnek a hosszú hétvégéknek annyian... -
-igu-
veterán
nem, asztali volt a cucc
közben meglett: [link]nem a google első oldalán találtam meg
alul tekered, emeled vele a marót
a bekapcsológombját tekergetve meg lehet szabályozni a fordulatot
gyors, mint a háborodás, és mivel a maró tetején van egy kis csapágy, aminek neki lehet tolni a munkadarab szélét, mindenféle kontúrt le tud követni -
TGWH
őstag
srácok, elakadtam
használtam sok éve egy gépet, és most nem tudom, milyen néven keressem
élsorjázásra, letörésekre használtuk, asztali verziófémlap,közepén egy furat, abból kiáll egy rózsamaró/élletörő függőleges tengellyel, motor alul berreg
a maró kiállási magassága állítható
állítható vezetősín a furat mellett
na, erre hogy keressek rá?Felsőmaró?
-
-igu-
veterán
srácok, elakadtam
használtam sok éve egy gépet, és most nem tudom, milyen néven keressem
élsorjázásra, letörésekre használtuk, asztali verziófémlap,közepén egy furat, abból kiáll egy rózsamaró/élletörő függőleges tengellyel, motor alul berreg
a maró kiállási magassága állítható
állítható vezetősín a furat mellett
na, erre hogy keressek rá? -
nepszter1
addikt
Hali sajnos nagyon küzdök a q paraméteres programozással igazából fingom sincs róla. Amit jelenleg meg szeretnék csinálni az az hogy 15 mélységben menjen végig a maró Dr+8 ban és folyamatosan csokkenjen DR 0 ig .
1 BLK FORM 0.1 Z X-100 Y-66 Z-60
2 BLK FORM 0.2 X+100 Y+66 Z+0
3 FN 0: Q1 =+10
4 TOOL CALL 5 Z S3333 F777 DR+Q1
5 FN 0: Q2 =+1
6 L Z+100 R0 FMAX M13
7 L X+2 Y-100 R0 FMAX
8 LBL 1
9 L Z-15 R0 F AUTO
10 FN 2: Q1 =+Q2 - +Q1
11 APPR CT X+0 Y-49 CCA88 R+5 RL FMAX
12 L X-80
13 CHF 5
14 L Y+49
15 CHF 5
16 L X+80
17 CHF 5
18 L Y-49
19 CHF 5
20 L X+0
21 DEP CT CCA85 R+5 FMAX
22 CALL LBL 1 REP10
23 L Z+100 R0 FMAX M5 M9
24 L Y+820 X+888 Z+555 R0 FMAX M30 M91 -
 Danivagyok
csendes tag
-
Danivagyok
csendes tag
Most olvasom, hogy a MAZAK is megtért: CIKK
Na, ugye! - ahogy Viktor mondaná...
-
-igu-
veterán
Fene tudja, én nem sokat használtam.
Valamikor régen befogott munkadarab nélkül szárazfutással teszteltünk, elmozdulások, maradék utak alapján lehetett látni, hogy a kívánt szerszámpálya valósul meg. Na, ez történt vagy 2x, aztán sose többet. -
 norbert1998
nagyúr
-
TGWH
őstag
-
-igu-
veterán
-
TGWH
őstag
-
-igu-
veterán
előtolás viszont hamar megszalad, ha nem figyel az ember

-
TGWH
őstag
Persze, ez így van. De mondjuk egy tűrés tábla már elég rohejesen néz ki colban, nem? Pl +0.016mm, az collban elég szépen fest.
És voltak olyan méretek is a rajzon, amik mm-ben voltak.
Mondjuk az egyik átmérő kereken 12mm volt, a másik meg pont 1/8 coll. Egyszerűbb volt számomra mm-be kerekíteni, de tudom, hogy valóságban nem szabadna ilyet.Nem szokás ugrálni a mértékegységek között, de ha 1/8'', az még érthető ok talán. Semmi gond vele, a gép is tud ugrálni a két mértékegységrendszer között.
Vagy 12 tizedesjegyik lekezeli a gép a törteket, szóval nyugodtan tűrheted collban is -
norbert1998
nagyúr
Hát pedig sokan használják. Ugyan úgy kell kezelni és használni, mint a sajátunkat, vagy mint ha kettes számrendszerben számolnál. És mivel a gép is tudja kezelni, így eleve az a hülyeség, hogy átszámolják, és úgy, kerekítve készítik az új rajzokat, amikor az eredetiből simán legyártható az alkatrész.
Persze, ez így van. De mondjuk egy tűrés tábla már elég rohejesen néz ki colban, nem? Pl +0.016mm, az collban elég szépen fest.
És voltak olyan méretek is a rajzon, amik mm-ben voltak.
Mondjuk az egyik átmérő kereken 12mm volt, a másik meg pont 1/8 coll. Egyszerűbb volt számomra mm-be kerekíteni, de tudom, hogy valóságban nem szabadna ilyet. -
 kpityu2
addikt
mondjuk nem leszel tervezomernok, de ne zavarjon ennyire h valami 49,15 mm
Mondjuk programozásnál számíthat, ha nincs megadva 3-4 tizedesjeggyel, mert hibát dob a gép. Meg kell különböztetni azt, amikor a munkadarab fő kontúrjait méretezed (ez itt egy 20-a átmérő, ez egy 12°-os kúp, stb), illetve a kontúrtalálkozásokat vagy kiadódó méreteket.
Programozásnál előfordulhat, hogy az utóbbira van szükséged, és ezeknél előfordulhat, hogy csak a 4 tizedesjegynél tekinti folytonosnak a kontúrt a gép. Pl. kis szög tangensénél a legkisebb eltérés is nagy hibákat okozhat a végpontkoordinátákban.
Ezért jó a túhatározott/hiányos gépi kód lehetősége, mert ilyenkor a gépre van bízva ezeknek az értékeknek a kiszámolása. Ez valójában geometriai szerkesztés szövegszerkesztőben. Mazochistáknak való, de sajna egy darabig együtt kell élni vele történelmi okokból. -
TGWH
őstag
Az imperial mértékegységrendszert, ideértve a fahrenheit-et is (bár azt hiszem, hogy nem igazán tartozik össze, ebben tényleg nem vagyok biztos).
Azt tartom nagyon bugyutának és elavultnak.Hát pedig sokan használják. Ugyan úgy kell kezelni és használni, mint a sajátunkat, vagy mint ha kettes számrendszerben számolnál. És mivel a gép is tudja kezelni, így eleve az a hülyeség, hogy átszámolják, és úgy, kerekítve készítik az új rajzokat, amikor az eredetiből simán legyártható az alkatrész.
-
norbert1998
nagyúr
-
TGWH
őstag
Tudom, hogy megtehetem, de utálom, használhatatlannak tartom(amúgy kiváncsi vagyok, ti hogy vélekedtek erről), és azt is megtehettem, hogy mm-be átviszem, egy kis kerekítéssel.
Persze, ezt a szimulátorosdit nyomom már egy ideje, meg élőben is csináljuk, de sajna amíg az osztály fele ott tart 1.5 óra után, hogy hol a referenciapont, mikor már fél éve tanulja, akkor azért kicsit nehéz haladni, mert gép sem lesz szabadon, pedig elég sok van. NCT201-es eszterga van 6, NCT90T 2 és egy Fanuc, plusz egy 4 tengelyes 90-nel. Marógépből is van pár, NCT 200 alapú 4, NCT90-ből pedig 1. Van szikra huzalból és tömbből, meg már 4 tengelyes lézergravírozó is.
A túlhatárolást viszont még így sem sikerült teljesen megtanulni még. De meg lesz az, lesz rá lehetőség nem kevés.BÁ Nutrition:
Annál az adott alkatrésznél nem kifejezetten tudnék pontos méretet megadni, mert az az egyensúlya lenne a dugattyúnak, és mivel a 20+ éves fűkasza esetében nem vagyok biztos semmilyen anyagban sem, így azok nagyjából a célnak megfelelőek lettek, igaz, de a sonka méretei a dugattyú súlyából is adódik, ami az adott ekcenteren mozog, és azt azért még nem tudom kiszámolni Lehet, hogy 5 év múlva sem
Ezért nem foglalkoztam azon a részen tűréssel. Persze ott vannak a jelöletlen tűrések, az úgy gondolom, hogy ebben az esetben megfelel, kivéve, hová sajtolni kellene.Lényegében 3D tervezést és CNC-t ígértek nekünk 2013-ban a nyílt napon, egy kis kézi megmunkálással, meg némi programozással. Ehhez képest 4 év programozás, 3 év hálózatismeret, weblapkészítés, adatbáziskezelés, számítógépszerelés volt. Bármi, aminek a gépészethez is van köze, egészen az utolsó, ötödik évig váratott magára, itt meg szinte semmire sem jut rendesen idő. Például az anyagismeret az kemény 30 tanóra volt, és ezzel az le is lett tudva. Lényegében volt egy vas/karbon, meg kicsit meg lett említve az MSZ EN meg a hőkezelés.
Mit tartasz használhatatlannak?
-
norbert1998
nagyúr
Tudjuk hogy szar az oktatás.
Menj el egy jobb műhelybe, ezerszer többet tanulsz. Vannak szakkönyvek, vagy 30 évesek, azokból kell megtanulni az alapokat, mivel az egyetemen is azokat fogják használni...
Fel sem merült, hogy a méretezést inch-ben hagyod? Pedig azt is megteheted. Nyugodtan méretezz 2 tizedesjegyig, háromig már ne, bár én azt is legyártom igaz, minden harmadik selejt lenne A túlhatárolás elvét kellene megtanulni, nct programozói könyv ebben segít. Az kb. mindenre jó egyébként, mert a legtöbb helyen abból áll a tananyag... letöltöd az nct oldaláról a szimulátort, és próbálgatod, ha lefut egy-egy ív, akkor jó.
Tudom, hogy megtehetem, de utálom, használhatatlannak tartom(amúgy kiváncsi vagyok, ti hogy vélekedtek erről), és azt is megtehettem, hogy mm-be átviszem, egy kis kerekítéssel.
Persze, ezt a szimulátorosdit nyomom már egy ideje, meg élőben is csináljuk, de sajna amíg az osztály fele ott tart 1.5 óra után, hogy hol a referenciapont, mikor már fél éve tanulja, akkor azért kicsit nehéz haladni, mert gép sem lesz szabadon, pedig elég sok van. NCT201-es eszterga van 6, NCT90T 2 és egy Fanuc, plusz egy 4 tengelyes 90-nel. Marógépből is van pár, NCT 200 alapú 4, NCT90-ből pedig 1. Van szikra huzalból és tömbből, meg már 4 tengelyes lézergravírozó is.
A túlhatárolást viszont még így sem sikerült teljesen megtanulni még. De meg lesz az, lesz rá lehetőség nem kevés.BÁ Nutrition:
Annál az adott alkatrésznél nem kifejezetten tudnék pontos méretet megadni, mert az az egyensúlya lenne a dugattyúnak, és mivel a 20+ éves fűkasza esetében nem vagyok biztos semmilyen anyagban sem, így azok nagyjából a célnak megfelelőek lettek, igaz, de a sonka méretei a dugattyú súlyából is adódik, ami az adott ekcenteren mozog, és azt azért még nem tudom kiszámolni Lehet, hogy 5 év múlva sem
Ezért nem foglalkoztam azon a részen tűréssel. Persze ott vannak a jelöletlen tűrések, az úgy gondolom, hogy ebben az esetben megfelel, kivéve, hová sajtolni kellene.Lényegében 3D tervezést és CNC-t ígértek nekünk 2013-ban a nyílt napon, egy kis kézi megmunkálással, meg némi programozással. Ehhez képest 4 év programozás, 3 év hálózatismeret, weblapkészítés, adatbáziskezelés, számítógépszerelés volt. Bármi, aminek a gépészethez is van köze, egészen az utolsó, ötödik évig váratott magára, itt meg szinte semmire sem jut rendesen idő. Például az anyagismeret az kemény 30 tanóra volt, és ezzel az le is lett tudva. Lényegében volt egy vas/karbon, meg kicsit meg lett említve az MSZ EN meg a hőkezelés.
-
BÁ Nutrition
veterán
Nem, gépészmérnök. Ősszel kezdem.
Elhiszem, hogy úgy gondoljátok, hogy amit nyújtok, az egy nagy büdös semmi, csak az a baj, hogy ez még mindig rohadt kiemelkedő pozitív irányban a mai felhozatalban 13. évfolyamon.
Most nem a mártírt próbálom játszani, hanem az oktatást szidni továbbra is. Aki "gépészet" szakon van, ő sem tudja jobban a CNC-t, pedig neki is ugyanúgy tudnia kellene, ha nem jobban, mégis ugyanott tartanak, és mégis mindketten megyünk a következő fordulóba a legjobb 10-11 közé. A rajzhoz mondjuk ők jobban értenek. De nekik (túlzás náélkül) 10-szer annyi rajzórájuk van, mint a CC-seknek, viszont a pl SolidEdge-t hírből semi ismerik.De mivel részben van beleszólásom a méretekbe (főleg, mert a forrás imperial mértékegységek alapján készült), itt bátran megtehettem, hogy belenyúlok.
nem fikaztalak, csak megemlitettem h nem szamit semmit a valo eletben ha nem kerekek a szamok, persze ettol meg lehet valamit x mereture kell kesziteni csak mivel eleve van turesezes igy felesleges rafeszulnod, de majd belejossz es meglatod magad is.
amugy a cad/cam info lenyege leginkabb a halozatokrol szol nem? szal h mukodjenek a szoftverek ill gepekre ki lehessen vinni zokkenomentesen a progikat, trabölsúting stb
nem hiszem h neked kene programozni, tervezni megkevesbe. ha van benned ambicio az nem bajj. ha lesz kerdesed a temaval kapcsolatban tok nyugodtan irhatsz akkor is ide ha mar a mernoki kepzest tolod
-
TGWH
őstag
Nem, gépészmérnök. Ősszel kezdem.
Elhiszem, hogy úgy gondoljátok, hogy amit nyújtok, az egy nagy büdös semmi, csak az a baj, hogy ez még mindig rohadt kiemelkedő pozitív irányban a mai felhozatalban 13. évfolyamon.
Most nem a mártírt próbálom játszani, hanem az oktatást szidni továbbra is. Aki "gépészet" szakon van, ő sem tudja jobban a CNC-t, pedig neki is ugyanúgy tudnia kellene, ha nem jobban, mégis ugyanott tartanak, és mégis mindketten megyünk a következő fordulóba a legjobb 10-11 közé. A rajzhoz mondjuk ők jobban értenek. De nekik (túlzás náélkül) 10-szer annyi rajzórájuk van, mint a CC-seknek, viszont a pl SolidEdge-t hírből semi ismerik.De mivel részben van beleszólásom a méretekbe (főleg, mert a forrás imperial mértékegységek alapján készült), itt bátran megtehettem, hogy belenyúlok.
Tudjuk hogy szar az oktatás.
Menj el egy jobb műhelybe, ezerszer többet tanulsz. Vannak szakkönyvek, vagy 30 évesek, azokból kell megtanulni az alapokat, mivel az egyetemen is azokat fogják használni...
Fel sem merült, hogy a méretezést inch-ben hagyod? Pedig azt is megteheted. Nyugodtan méretezz 2 tizedesjegyig, háromig már ne, bár én azt is legyártom igaz, minden harmadik selejt lenne A túlhatárolás elvét kellene megtanulni, nct programozói könyv ebben segít. Az kb. mindenre jó egyébként, mert a legtöbb helyen abból áll a tananyag... letöltöd az nct oldaláról a szimulátort, és próbálgatod, ha lefut egy-egy ív, akkor jó.
-
norbert1998
nagyúr
mondjuk nem leszel tervezomernok, de ne zavarjon ennyire h valami 49,15 mm
Nem, gépészmérnök. Ősszel kezdem.
Elhiszem, hogy úgy gondoljátok, hogy amit nyújtok, az egy nagy büdös semmi, csak az a baj, hogy ez még mindig rohadt kiemelkedő pozitív irányban a mai felhozatalban 13. évfolyamon.
Most nem a mártírt próbálom játszani, hanem az oktatást szidni továbbra is. Aki "gépészet" szakon van, ő sem tudja jobban a CNC-t, pedig neki is ugyanúgy tudnia kellene, ha nem jobban, mégis ugyanott tartanak, és mégis mindketten megyünk a következő fordulóba a legjobb 10-11 közé. A rajzhoz mondjuk ők jobban értenek. De nekik (túlzás náélkül) 10-szer annyi rajzórájuk van, mint a CC-seknek, viszont a pl SolidEdge-t hírből semi ismerik.De mivel részben van beleszólásom a méretekbe (főleg, mert a forrás imperial mértékegységek alapján készült), itt bátran megtehettem, hogy belenyúlok.
-
BÁ Nutrition
veterán
Csinálhatsz egyébként külön rajzot a darab geometriának (archívumnak) illetve külön rajzot a gyártásnak is.
Ez például eszembe sem jutott, és egész jó ötlet

Viszont kicsit módosítottam az alkatrészen, és így most vannak fix koordináták, de az összes használatos koordináta egész szám, egyet kivéve, az pedig 31.56, "kereken".mondjuk nem leszel tervezomernok, de ne zavarjon ennyire h valami 49,15 mm
-
norbert1998
nagyúr
Csinálhatsz egyébként külön rajzot a darab geometriának (archívumnak) illetve külön rajzot a gyártásnak is.
Ez például eszembe sem jutott, és egész jó ötlet
Viszont kicsit módosítottam az alkatrészen, és így most vannak fix koordináták, de az összes használatos koordináta egész szám, egyet kivéve, az pedig 31.56, "kereken". -
kpityu2
addikt
Nem. Lemértem, hogy mi van, illetve volt fent a neten egy kész modellje ugyanennek, és Solid Edge-ben megcsináltam a mérések és a modell segítségével újra. (A letöltött modellen csak néhány méretet tudott a SE leszedni, illetve a létrehozási történet is üres volt, hogy melyik alaksajátosságot milyen paranccsal hozták létre.)
Szóval az alapján megcsináltam újra, majd modellből műúhelyrajz készítése. És ezek a méretek jöttek ki. Ugye SE-ben én nem foglalkoztam azzal, hogy a 49 fokos háromszögnek a közepétől fogva mekkora lesz majd az alsó éle, ebből adódóan pedig hogy hol lesz majd a lekerekítés sugara alul. Annyit tudok, hogy a fenti sugár, az alsó sugár, illetve a két fő furat közti távolság tutifix, hogy annyi. A 49 fokot például úgy mértem le a letöltött modellről, ezek után pedig csak kiszerkesztettem SE-vel a két fő kört, metszegettem meg egyeneseket rajzoltam, és a szögek meg néhány távolság kerek számra lett kényszerezve. Viszont annak ez lett az ára, hogy ilyen lehetetlen pozíciókban van a lekerekítés sugara, illetve a metszéspontja az egyenesnek és a felső körnek.Amúgy tényleg sorry a lámaság miatt, de ez a CAD/CAM szak nagyon tré ilyen téren. 4 éven át informatikát etettek velünk, majd ötödik éven le akarják tolni a torkunkon az 5 öves gépészeti tananyagot.
Ha te csinálod magadnak a rajzot, tedd fel azokat a méreteket amelyek a programozáshoz szükségesek lesznek. Csinálhatsz egyébként külön rajzot a darab geometriának (archívumnak) illetve külön rajzot a gyártásnak is.
-
TGWH
őstag
Gillette penge, óvatosan V alakban kivág a rossz vonal a papírból, majd ha ezt a vonalat keresztezni akarod, akkor grafittal meg kell húzni, hogy a tus tinta ne folyjon szét a V vágásban. Utána a grafitot le lehet radírozni.
Annó rajztanárom mesélte, ez volt a "radír" a tusra. Nekünk már csak grafittal kellett A3-ra.
Nekünk meg már csak A4-esre kellett, nagyobbra nem tellett
Kétszer adtak ~120-as d20-as anyagot, hogy alkossa meg mindenki ugyan azt esztergán. De gyárthattál bármit és bámennyit, abból amit találtál senkinek sem volt gondja, hogy támassza meg csúccsal a kitalált tengelyt maráshoz 1db aluhasábot kaptunk, kb. 70*70*30-as. Egy program max 2mm, utána síkba mar bezzeg a kva reszelőket nem sajnálták, azt vették dögivel, meg a reszelnivalót is... -
 blasko92
őstag
Gillette penge, óvatosan V alakban kivág a rossz vonal a papírból, majd ha ezt a vonalat keresztezni akarod, akkor grafittal meg kell húzni, hogy a tus tinta ne folyjon szét a V vágásban. Utána a grafitot le lehet radírozni.
Annó rajztanárom mesélte, ez volt a "radír" a tusra. Nekünk már csak grafittal kellett A3-ra.
-
norbert1998
nagyúr
Nem az, ostmár ceruza, külön grafit típus a vastag és vékony vonalakra, de lehet radírozni, ha hibázol.
-
-igu-
veterán
Ezt mondd az OSZTV szervezőinek
Két példányban nyomtatva és digitális formában is kérik az egész dokumentációt. Fejenként durva 30 lap, kétszer.Én sem tudom, mi értelme. Nyilván egy ilyen bonyolult dolgot A2-ben lenne érdemesebb nyomtatni, vagy még nagyobban. Nade ki fog olyat csinálni egy vizsgafeladatra?
főiskolán A0 volt a beadandó, kézzel rajzolva
ott ha benéztél valamit, kezdhetted elölről - csőtollra nem volt radír
de ez még az előző évezredben volt, remélem, mostmár nem követelmény -
norbert1998
nagyúr
Ezt mondd az OSZTV szervezőinek
Két példányban nyomtatva és digitális formában is kérik az egész dokumentációt. Fejenként durva 30 lap, kétszer.Én sem tudom, mi értelme. Nyilván egy ilyen bonyolult dolgot A2-ben lenne érdemesebb nyomtatni, vagy még nagyobban. Nade ki fog olyat csinálni egy vizsgafeladatra?
-
-igu-
veterán
Hogy értve nincs értelme a nyomtatásnak?
a tanulási folyamathoz nem ad hozzá
az értékelés módját nem könnyíti meg
senki nem nyer vele, csak a tintát és a papírt pazaroljátok vele
felesleges redundancia -
norbert1998
nagyúr
Akkor is fontos ezzel foglalkozni, ha ez egy öntvény?
Ha az előgyártmány öntvény, akkor annak a méretezésével nem kell foglalkoznod, csak a megmunkálandó felületek geometria- és pozícióméreteivel, a megfelelő tűrésekkel. Arra figyelj, hogy a lehetőségekhez mérten bázis alapú méretezést használj, öntvénynél ez kiemelten fontos.
Igazából nem tudom, mennyire fontos egy soha le nem gyártott alkatrésznél, hogy értelmezhető legyen, elvileg nagyjából megfelel, legalábbis a rajztanár szerint, miután majd szépen rendet raktam a lapon. Viszont azért A3 méretben talán elég értelmezhető lesz.
De nyilván egy real life szituációban teljességgel neked van igazad.ha most rutinná válik a rajzok ésszerű és könnyen értelmezhető méretezése, később meghálálja a belefektetett energiát
/egyébként a nyomtatásnak nincs értelme ebben a feladatban
Hogy értve nincs értelme a nyomtatásnak?
-
-igu-
veterán
Akkor is fontos ezzel foglalkozni, ha ez egy öntvény?
Értem én, csak ezt nekem ki kell nyomtatnom két példányban, és igaz, az iskolában megcsinálják, de azért így is már 5-6 ddarab A3-asnál járok. Igazából nem tudom, mennyire fontos egy soha le nem gyártott alkatrésznél, hogy értelmezhető legyen, elvileg nagyjából megfelel, legalábbis a rajztanár szerint, miután majd szépen rendet raktam a lapon. Viszont azért A3 méretben talán elég értelmezhető lesz.
De nyilván egy real life szituációban teljességgel neked van igazad.Akkor is fontos ezzel foglalkozni, ha ez egy öntvény?
Ha az előgyártmány öntvény, akkor annak a méretezésével nem kell foglalkoznod, csak a megmunkálandó felületek geometria- és pozícióméreteivel, a megfelelő tűrésekkel. Arra figyelj, hogy a lehetőségekhez mérten bázis alapú méretezést használj, öntvénynél ez kiemelten fontos.
Igazából nem tudom, mennyire fontos egy soha le nem gyártott alkatrésznél, hogy értelmezhető legyen, elvileg nagyjából megfelel, legalábbis a rajztanár szerint, miután majd szépen rendet raktam a lapon. Viszont azért A3 méretben talán elég értelmezhető lesz.
De nyilván egy real life szituációban teljességgel neked van igazad.ha most rutinná válik a rajzok ésszerű és könnyen értelmezhető méretezése, később meghálálja a belefektetett energiát
/egyébként a nyomtatásnak nincs értelme ebben a feladatban
-
norbert1998
nagyúr
Nem muszáj minden nézetnek egy lapra zsúfolódnia
Megint csak a józan észt hozom fel - ha úgy akarod legyártatni az alkatrészt, hogy az jó is legyen, sokkal könnyebben értelmezhető formát kell választanod. Egyrészt csökkenti a hibalehetőségek számát, másrészt nem fognak anyázni a srácok, akik megkapják a rajzot.
Nyugodtan használj több részlet kiemelést, sokat segít az értelmezésben, és nem torlódnak fel a méretvonalak se.Akkor is fontos ezzel foglalkozni, ha ez egy öntvény?
Értem én, csak ezt nekem ki kell nyomtatnom két példányban, és igaz, az iskolában megcsinálják, de azért így is már 5-6 ddarab A3-asnál járok. Igazából nem tudom, mennyire fontos egy soha le nem gyártott alkatrésznél, hogy értelmezhető legyen, elvileg nagyjából megfelel, legalábbis a rajztanár szerint, miután majd szépen rendet raktam a lapon. Viszont azért A3 méretben talán elég értelmezhető lesz.
De nyilván egy real life szituációban teljességgel neked van igazad. -
-igu-
veterán
Elég messze vagyok még a befejezésétől, rendet kellene rakni rajta, és valószínűleg van egy csomó hiányzó méret is.
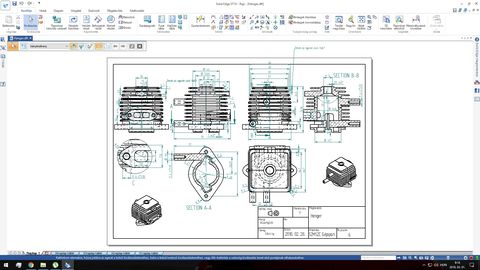
Nem muszáj minden nézetnek egy lapra zsúfolódnia
Megint csak a józan észt hozom fel - ha úgy akarod legyártatni az alkatrészt, hogy az jó is legyen, sokkal könnyebben értelmezhető formát kell választanod. Egyrészt csökkenti a hibalehetőségek számát, másrészt nem fognak anyázni a srácok, akik megkapják a rajzot.
Nyugodtan használj több részlet kiemelést, sokat segít az értelmezésben, és nem torlódnak fel a méretvonalak se. -
norbert1998
nagyúr
-
-igu-
veterán
-
 kerobi
senior tag
Persze, hogy hallottam. Csak még nem tartok ott vele, hogy foglalkozzak vele. Egyelőre a műhely rajzok lekötötték a figyelmemet, mikor olyan bonyolult alkatrészek is vannak, amik 6 nézetből is csak neccesen ábrázolható, mint elegendő nézet.
Dobj már fel egy olyan bonyolult ábrát. 4 nézet van, a többi axonometrikus, szelvény ábrázolás, vagy kiemelés. Gondolom én. Vót valamikor. Na jó max 5.
-
norbert1998
nagyúr
Figy egyreszt olyanrol hallottal mar h tures? A meret a valosagban nem 14.5686643mm lesz. Nincs is olyan eszkoz ami ilyen pontosan mer se gep ami igy gyart se ertelme az egesznek. 0.005 mar nagyon jo pontossagnak szamit. Szal ha 0.01re lekerekited a szamaid az jo lesz. Meretezd be aztan csa
Persze, hogy hallottam. Csak még nem tartok ott vele, hogy foglalkozzak vele. Egyelőre a műhely rajzok lekötötték a figyelmemet, mikor olyan bonyolult alkatrészek is vannak, amik 6 nézetből is csak neccesen ábrázolható, mint elegendő nézet.
-
BÁ Nutrition
veterán
Nem. Lemértem, hogy mi van, illetve volt fent a neten egy kész modellje ugyanennek, és Solid Edge-ben megcsináltam a mérések és a modell segítségével újra. (A letöltött modellen csak néhány méretet tudott a SE leszedni, illetve a létrehozási történet is üres volt, hogy melyik alaksajátosságot milyen paranccsal hozták létre.)
Szóval az alapján megcsináltam újra, majd modellből műúhelyrajz készítése. És ezek a méretek jöttek ki. Ugye SE-ben én nem foglalkoztam azzal, hogy a 49 fokos háromszögnek a közepétől fogva mekkora lesz majd az alsó éle, ebből adódóan pedig hogy hol lesz majd a lekerekítés sugara alul. Annyit tudok, hogy a fenti sugár, az alsó sugár, illetve a két fő furat közti távolság tutifix, hogy annyi. A 49 fokot például úgy mértem le a letöltött modellről, ezek után pedig csak kiszerkesztettem SE-vel a két fő kört, metszegettem meg egyeneseket rajzoltam, és a szögek meg néhány távolság kerek számra lett kényszerezve. Viszont annak ez lett az ára, hogy ilyen lehetetlen pozíciókban van a lekerekítés sugara, illetve a metszéspontja az egyenesnek és a felső körnek.Amúgy tényleg sorry a lámaság miatt, de ez a CAD/CAM szak nagyon tré ilyen téren. 4 éven át informatikát etettek velünk, majd ötödik éven le akarják tolni a torkunkon az 5 öves gépészeti tananyagot.
Figy egyreszt olyanrol hallottal mar h tures? A meret a valosagban nem 14.5686643mm lesz. Nincs is olyan eszkoz ami ilyen pontosan mer se gep ami igy gyart se ertelme az egesznek. 0.005 mar nagyon jo pontossagnak szamit. Szal ha 0.01re lekerekited a szamaid az jo lesz. Meretezd be aztan csa
-
norbert1998
nagyúr
szal egy ketutemu motort csinalsz de ezek szerint nem te hanem valahonnan masoltad ezt a rajzot vagy mi? ha te rajzoltad akkor miert nem meretezed be? vagy miert ilyen balfaxul van bemeretezve? ha nem az a cel h szivasd magad akkor ez egy kerulendo meretmegadasos rajz, ergo kb 2es ala szerintem. ilyeneket max programozasi feladatkent adnak ki azert h gyakorolgass mindenfele hulye, ertelmetlen helyzetet
szal legkevesbe egy motor tervezesenek ill gyartasanak bemutatasahoz valo rajz. akkor se ha a tanar esetleg erolkodik h de. a lof*xtNem. Lemértem, hogy mi van, illetve volt fent a neten egy kész modellje ugyanennek, és Solid Edge-ben megcsináltam a mérések és a modell segítségével újra. (A letöltött modellen csak néhány méretet tudott a SE leszedni, illetve a létrehozási történet is üres volt, hogy melyik alaksajátosságot milyen paranccsal hozták létre.)
Szóval az alapján megcsináltam újra, majd modellből műúhelyrajz készítése. És ezek a méretek jöttek ki. Ugye SE-ben én nem foglalkoztam azzal, hogy a 49 fokos háromszögnek a közepétől fogva mekkora lesz majd az alsó éle, ebből adódóan pedig hogy hol lesz majd a lekerekítés sugara alul. Annyit tudok, hogy a fenti sugár, az alsó sugár, illetve a két fő furat közti távolság tutifix, hogy annyi. A 49 fokot például úgy mértem le a letöltött modellről, ezek után pedig csak kiszerkesztettem SE-vel a két fő kört, metszegettem meg egyeneseket rajzoltam, és a szögek meg néhány távolság kerek számra lett kényszerezve. Viszont annak ez lett az ára, hogy ilyen lehetetlen pozíciókban van a lekerekítés sugara, illetve a metszéspontja az egyenesnek és a felső körnek.Amúgy tényleg sorry a lámaság miatt, de ez a CAD/CAM szak nagyon tré ilyen téren. 4 éven át informatikát etettek velünk, majd ötödik éven le akarják tolni a torkunkon az 5 öves gépészeti tananyagot.
-
TGWH
őstag
El tudom képzelni, amikor azon tanakodnak a pc előtt, hogy hogyan kéne úgy lerajzolni, megtervezni, beméretezni, hogy ne ismerjük a pontokat, hiszen a cnc gép tud hiányos mondatokból is dolgozni
Majd amikor az ,,őskövület'' nct-ről átkerül a frissen végzett kolléga egy spórolós fanuc 0 vagy 6 vezérlésre, ami még a ,R-t meg a ,C-t sem ismeri, na az lesz a szép új világ minden méret négy tizedesjegyik rajt lesz a rajzon -
-igu-
veterán
szal egy ketutemu motort csinalsz de ezek szerint nem te hanem valahonnan masoltad ezt a rajzot vagy mi? ha te rajzoltad akkor miert nem meretezed be? vagy miert ilyen balfaxul van bemeretezve? ha nem az a cel h szivasd magad akkor ez egy kerulendo meretmegadasos rajz, ergo kb 2es ala szerintem. ilyeneket max programozasi feladatkent adnak ki azert h gyakorolgass mindenfele hulye, ertelmetlen helyzetet
szal legkevesbe egy motor tervezesenek ill gyartasanak bemutatasahoz valo rajz. akkor se ha a tanar esetleg erolkodik h de. a lof*xt"ilyeneket max programozasi feladatkent adnak ki azert h gyakorolgass mindenfele hulye, ertelmetlen helyzetet"
én pont ezt hittem
-
TGWH
őstag
hát az nekem nem esett le
Igazából ez egy beadandó dolgozat, egy kétütemű motort csinálok, és ez a legjobban marható alkatrész. 3D modellt kell készítani, műhelyrajzot, robbantott és szerelési ábrát, mozgási animációt, és egy komolyabb esztergálási ÉS marási feladatot is a szerkezetünk alkatrészeiből, technológia adatokat is kell számolni, szóval igazából majdnem mindent ennek a motornak a legyártásához, csak nem lesz legyártva, mert csak egy dolgozatmunka.
Ott volt a probléma, hogy én úgy tudom, ahhoz, hogy így mehessek:
(nullpont középen)
G42 G1 X-26Y0
G3 X26(mert nagyolás) Y0 R26,R5
,A180,R5(már ha ez így működik/vagy G2, de kellene az I és J koordináta metszéshez, ami megint csak számolással jön ki)
,A115(vagynemtudommennyi, nincselőttem) (x és y itt is ismretelen, mert érintőpontba mászik)
G3 X-(felsőkörsugara)Y19.5 I0J19.5R(felsőkörsugara)
Y0,A245(vagymennyi),R5
X-26Y0(,A180)Nagyon sok adat ismeretlen, és szerintem számolt adatok nélkül nem fog körbemászni az nct204.
NCT 204 talán 7 mondatot enged hiányosan megadni, valahol le van írva a kezelői és programozási leírásban. Azt olvasd el, és onnan mennie kell. Most hirtelen nekem sem menne, mert ilyen balfac rajzot egyszerűen nem csinálnak, meg sajnos nem egyedi gyártásban dolgozom
-
BÁ Nutrition
veterán
hát az nekem nem esett le
Igazából ez egy beadandó dolgozat, egy kétütemű motort csinálok, és ez a legjobban marható alkatrész. 3D modellt kell készítani, műhelyrajzot, robbantott és szerelési ábrát, mozgási animációt, és egy komolyabb esztergálási ÉS marási feladatot is a szerkezetünk alkatrészeiből, technológia adatokat is kell számolni, szóval igazából majdnem mindent ennek a motornak a legyártásához, csak nem lesz legyártva, mert csak egy dolgozatmunka.
Ott volt a probléma, hogy én úgy tudom, ahhoz, hogy így mehessek:
(nullpont középen)
G42 G1 X-26Y0
G3 X26(mert nagyolás) Y0 R26,R5
,A180,R5(már ha ez így működik/vagy G2, de kellene az I és J koordináta metszéshez, ami megint csak számolással jön ki)
,A115(vagynemtudommennyi, nincselőttem) (x és y itt is ismretelen, mert érintőpontba mászik)
G3 X-(felsőkörsugara)Y19.5 I0J19.5R(felsőkörsugara)
Y0,A245(vagymennyi),R5
X-26Y0(,A180)Nagyon sok adat ismeretlen, és szerintem számolt adatok nélkül nem fog körbemászni az nct204.
szal egy ketutemu motort csinalsz de ezek szerint nem te hanem valahonnan masoltad ezt a rajzot vagy mi? ha te rajzoltad akkor miert nem meretezed be? vagy miert ilyen balfaxul van bemeretezve? ha nem az a cel h szivasd magad akkor ez egy kerulendo meretmegadasos rajz, ergo kb 2es ala szerintem. ilyeneket max programozasi feladatkent adnak ki azert h gyakorolgass mindenfele hulye, ertelmetlen helyzetet
szal legkevesbe egy motor tervezesenek ill gyartasanak bemutatasahoz valo rajz. akkor se ha a tanar esetleg erolkodik h de. a lof*xt -
norbert1998
nagyúr
Van G4, de amit írtam a G41/G42 akart lenni, csak kipontoztam a változó részt. Hogy le lehet-e írni a szakaszokat szebben, az vezérlő kérdése, amin a jómunkásember dolgozik. Általában le lehet, de nem mindig. Erre vannak kitalálva túlhatározott gépi utasítások, amikor a vezérlő kalkulálja ki a metszéspontokat.
Pl. csak megadod, hogy az R rádiusz milyen irányú egyenesben folytatódik, amíg elér egy X vagy Y értéket és a rádiusz/egyenes metszéspontot a gép kiszámolja. Ebben az esetben hallgatólagosan beleérted, hogy a körív és az egyenes érintőlegesen találkozik. Ez a beleértett adat teszi lehetővé ezt a programozási módot. Ha nem így van akkor a találkozási pontot méretezni kell.
Amúgy nem árt tudni, hogy a rajzot a gyártásnak készíted, vagy az archívumnak. Utóbbi esetben lehet adni a szépségnek és a szabványkövetésnek is, úgyse nézi meg senki többet.
Ha ismered a gépet amin gyártják majd, és úgy méretezel hogy szép sorban be tudja adni a kontúrt a gépnek, áldani fogják a nevedet. Persze ez sose lehet tökéletes, mert a jómunkásember nem biztos, hogy oda teszi az indulási pontot mint te, de némi gyakorlattal rá lehet érezni, hogy mely adatokra lesz szükség a kontúrleíráshoz. Ha úgy érzed szükséges lehet, bátran pakolj fel zárójelezve kiadódó méreteket is.
hát az nekem nem esett le
Igazából ez egy beadandó dolgozat, egy kétütemű motort csinálok, és ez a legjobban marható alkatrész. 3D modellt kell készítani, műhelyrajzot, robbantott és szerelési ábrát, mozgási animációt, és egy komolyabb esztergálási ÉS marási feladatot is a szerkezetünk alkatrészeiből, technológia adatokat is kell számolni, szóval igazából majdnem mindent ennek a motornak a legyártásához, csak nem lesz legyártva, mert csak egy dolgozatmunka.
Ott volt a probléma, hogy én úgy tudom, ahhoz, hogy így mehessek:
(nullpont középen)
G42 G1 X-26Y0
G3 X26(mert nagyolás) Y0 R26,R5
,A180,R5(már ha ez így működik/vagy G2, de kellene az I és J koordináta metszéshez, ami megint csak számolással jön ki)
,A115(vagynemtudommennyi, nincselőttem) (x és y itt is ismretelen, mert érintőpontba mászik)
G3 X-(felsőkörsugara)Y19.5 I0J19.5R(felsőkörsugara)
Y0,A245(vagymennyi),R5
X-26Y0(,A180)Nagyon sok adat ismeretlen, és szerintem számolt adatok nélkül nem fog körbemászni az nct204.
-
kpityu2
addikt
Ez is egy újdonság, G4-ről még nem hallottam, megnézem mit tud. Viszont jogos, hogy úgy kellene a méreteket kipakolni, hogy a jó munkásember is lássa és értse, viszont azok nem pontos méretek, hanem például egy olyan koordináta az egyik egyenesnek a vége, hogy x14.37921 y0 (,a180), r5
Innen a következő x5.91475y18.5955Azért kérdeztelek titeket, hogy hátha meg lehet adni a körvonalát ennek a testnek ilyen ronda számok nélkül. Csak rosszul tettem fel a kérdést
Van G4, de amit írtam a G41/G42 akart lenni, csak kipontoztam a változó részt. Hogy le lehet-e írni a szakaszokat szebben, az vezérlő kérdése, amin a jómunkásember dolgozik. Általában le lehet, de nem mindig. Erre vannak kitalálva túlhatározott gépi utasítások, amikor a vezérlő kalkulálja ki a metszéspontokat.
Pl. csak megadod, hogy az R rádiusz milyen irányú egyenesben folytatódik, amíg elér egy X vagy Y értéket és a rádiusz/egyenes metszéspontot a gép kiszámolja. Ebben az esetben hallgatólagosan beleérted, hogy a körív és az egyenes érintőlegesen találkozik. Ez a beleértett adat teszi lehetővé ezt a programozási módot. Ha nem így van akkor a találkozási pontot méretezni kell.
Amúgy nem árt tudni, hogy a rajzot a gyártásnak készíted, vagy az archívumnak. Utóbbi esetben lehet adni a szépségnek és a szabványkövetésnek is, úgyse nézi meg senki többet.
Ha ismered a gépet amin gyártják majd, és úgy méretezel hogy szép sorban be tudja adni a kontúrt a gépnek, áldani fogják a nevedet. Persze ez sose lehet tökéletes, mert a jómunkásember nem biztos, hogy oda teszi az indulási pontot mint te, de némi gyakorlattal rá lehet érezni, hogy mely adatokra lesz szükség a kontúrleíráshoz. Ha úgy érzed szükséges lehet, bátran pakolj fel zárójelezve kiadódó méreteket is.
-
-igu-
veterán
Fulop: mert az a saccolo kategoria. ok h letezik olyan h nem nagyon varnak el minoseget, de meoban azert ne mar.
mondd már, hogy néhány darabos sorozatú tengely végein seeger-gyűrű beszúrást megmérsz hamarabb és megfelelőbben
és ez csak egy hirtelen példa a rengeteg közülha valahol 0.x mm-es a tűrés, minek kell 2 nagyságrenddel pontosabb mérőműszerrel mérni?
vagy minek automatizálni egy mérést, ha csak néhány darabról van szó?
minek 3D-s mérőrobot egyszerű és kis ismétlészámú feladatokhoz?
inkább azt az eszközt használjuk, ami a legmegfelelőbb az adott célra, nem?
vagy dobjunk ki mindent, ami nem plazma vagy lézer vagy robot?igen, tudom, XXI. század, de a technikai fejlődés hajhászása ne írja már felül a józan észt
/írom mindezt úgy, hogy évekig voltam egy leterhelt MEO vezetője, ahol erősen számított, hogy mennyit szüttyögünk egy-egy méréssel, és vissza is ütött, ha átcsúszott valami hiba
-
BÁ Nutrition
veterán
Menetmélység / furatmélység mérése?
utóbbit lehet mérni, de ha kicsi az eltérés átmenetnél akkor copás rá programozni.Fulop: mert az a saccolo kategoria. ok h letezik olyan h nem nagyon varnak el minoseget, de meoban azert ne mar.
-
 Klaus Duran
senior tag
A meo minek hasznal sublert? Kozepkorban vannak meg?
Menetmélység / furatmélység mérése?
utóbbit lehet mérni, de ha kicsi az eltérés átmenetnél akkor copás rá programozni. -
 csiben1
tag
Nem, én csináltam, valódi tetstrol lemért infók (azért ilyen tré a méretezés).
És az ott 3 furat, a negyedik az egy kis prücök, 0,1mm magas. A metszeten látszik, ha jól rá nagyitasz.Jogos, ezt én néztem be!

-
-igu-
veterán
A meo minek hasznal sublert? Kozepkorban vannak meg?
mert gyors?
-
BÁ Nutrition
veterán
-
-igu-
veterán
Amigy mikron pontossagig boven eleg megadni. Egyreszt a legtobb vezerlo nem kezel ennel kisebb erteket masreszt par atom pontos ugyse lenne
aztán jön a MEO-s az általa (rosszul) kaibrált sublerrel, és visszadobja a vasat
-
BÁ Nutrition
veterán
Ez is egy újdonság, G4-ről még nem hallottam, megnézem mit tud. Viszont jogos, hogy úgy kellene a méreteket kipakolni, hogy a jó munkásember is lássa és értse, viszont azok nem pontos méretek, hanem például egy olyan koordináta az egyik egyenesnek a vége, hogy x14.37921 y0 (,a180), r5
Innen a következő x5.91475y18.5955Azért kérdeztelek titeket, hogy hátha meg lehet adni a körvonalát ennek a testnek ilyen ronda számok nélkül. Csak rosszul tettem fel a kérdést
Amigy mikron pontossagig boven eleg megadni. Egyreszt a legtobb vezerlo nem kezel ennel kisebb erteket masreszt par atom pontos ugyse lenne
-
norbert1998
nagyúr
A kis prücköt illik kinagyítani, hogy látható legyen miről van szó. Amúgy annyi az egész, hogy választasz egy külső indulási pontot, ahonnan rá tudsz menni a munkadarabra. Ha nincsenek szakaszvégpont adataid akkor célszerű valamelyik szimmetriatengely felől indulni, mert akkor G1X0Y..G4. vagy G1X..Y0G4. rámenetellel tudsz indulni. Ezután leírod a kontúrt G1/2/3 esetleg R kódokkal sorban amíg vissza nem érsz a kiindulási pontra, majd leállsz a kontúrról az rámenetelhez hasonlóan.
Ha te csináltad a rajzot akkor egyszerű az életed, pakold fel úgy a méretezést, hogy a szükséges adatok rendelkezésre álljanak amikor a programot írod. Akár még az összes szakaszvégpontot is felrakhatod ha akarod, mondjuk koordinátaméretezéssel, akkor csak annyi a dolgod, hogy programozáskor beírogatod őket a megfelelő kódsorba. Természetesen figyelj arra, hogy abszolút, vagy relatív koordinátamegadást használsz.
Ez a feladat kiváló abból a szempontból, hogy megtanulhatod miként kell úgy méretezni egy rajzot, hogy a gépnél álló muksó le is tudja gyártani. Sajnos elég általános, hogy az oskolából kiesett mérnökök hasraütésszerűen pakolják fel a méreteket, mert gépműhelyt még csak fényképen láttak. Vagy ott se.
Ez is egy újdonság, G4-ről még nem hallottam, megnézem mit tud. Viszont jogos, hogy úgy kellene a méreteket kipakolni, hogy a jó munkásember is lássa és értse, viszont azok nem pontos méretek, hanem például egy olyan koordináta az egyik egyenesnek a vége, hogy x14.37921 y0 (,a180), r5
Innen a következő x5.91475y18.5955Azért kérdeztelek titeket, hogy hátha meg lehet adni a körvonalát ennek a testnek ilyen ronda számok nélkül. Csak rosszul tettem fel a kérdést
-
kpityu2
addikt
Nem, én csináltam, valódi tetstrol lemért infók (azért ilyen tré a méretezés).
És az ott 3 furat, a negyedik az egy kis prücök, 0,1mm magas. A metszeten látszik, ha jól rá nagyitasz.A kis prücköt illik kinagyítani, hogy látható legyen miről van szó. Amúgy annyi az egész, hogy választasz egy külső indulási pontot, ahonnan rá tudsz menni a munkadarabra. Ha nincsenek szakaszvégpont adataid akkor célszerű valamelyik szimmetriatengely felől indulni, mert akkor G1X0Y..G4. vagy G1X..Y0G4. rámenetellel tudsz indulni. Ezután leírod a kontúrt G1/2/3 esetleg R kódokkal sorban amíg vissza nem érsz a kiindulási pontra, majd leállsz a kontúrról az rámenetelhez hasonlóan.
Ha te csináltad a rajzot akkor egyszerű az életed, pakold fel úgy a méretezést, hogy a szükséges adatok rendelkezésre álljanak amikor a programot írod. Akár még az összes szakaszvégpontot is felrakhatod ha akarod, mondjuk koordinátaméretezéssel, akkor csak annyi a dolgod, hogy programozáskor beírogatod őket a megfelelő kódsorba. Természetesen figyelj arra, hogy abszolút, vagy relatív koordinátamegadást használsz.
Ez a feladat kiváló abból a szempontból, hogy megtanulhatod miként kell úgy méretezni egy rajzot, hogy a gépnél álló muksó le is tudja gyártani. Sajnos elég általános, hogy az oskolából kiesett mérnökök hasraütésszerűen pakolják fel a méreteket, mert gépműhelyt még csak fényképen láttak. Vagy ott se.
-
norbert1998
nagyúr
Nem, én csináltam, valódi tetstrol lemért infók (azért ilyen tré a méretezés).
És az ott 3 furat, a negyedik az egy kis prücök, 0,1mm magas. A metszeten látszik, ha jól rá nagyitasz. -
TGWH
őstag
Kiderült, hogy ha a program futása közben gyorsítani szeretnék a gyorsjárat gombbal, akkor összeomlik az egész rendszer
utána meg már magától dobálta a hibát leszedtem egy újabb verziót, azzal jó volt egy ideig, aztán az is dobált párat... -
BÁ Nutrition
veterán
-
zolikaDB
veterán
-
-igu-
veterán
-
TGWH
őstag
Pont ezert kell gyakorolni h megtanulj figyelni ilyenekre. Egyszerubb beirni h mire jutottal es mi lehet a hiba mert ha mas leirja a megoldast es csak lemasolod akkor rohadt lassan fogsz fejlodni. Hajra
Gondoltam gyakorlok ma egy kicsit. Az eredmény eddig nulla. Az nct szimulátor eddig csak random és érthetetlen hibákat dobált, mint amiket amúgy a valóságban is kapni fogsz
-
BÁ Nutrition
veterán
Hát, meg is lehetne úgy, igen, csak voltam olyan figyelmetlen, és (mivel először nagyolni akartam,) ezért nagyobb szerszámot adtam hozzá, majd a nagyobb szerszám miatt interferencia hibára hivatkozva nem volt jó semmi, és kiszerkesztett számokkal , lekerekítés nélkül meg jó volt. Úgyhogy lényegében figyelmetlenség miatt nem jött ki

Pont ezert kell gyakorolni h megtanulj figyelni ilyenekre. Egyszerubb beirni h mire jutottal es mi lehet a hiba mert ha mas leirja a megoldast es csak lemasolod akkor rohadt lassan fogsz fejlodni. Hajra
-
csiben1
tag
Ezzel viszont jó rendesen mellényúltam, és sajnos már nincs lehetőségem mást választani a marási feladathoz.
Ezt a testet hogy lehet körbeírni? Körbe kellene mennem a kontúrján, de a leghalványabb gőzöm sincs, mi legyen a kód
Valaki le tudna ide pötyögni nekem?
Ezt a rajzot a tanár adta? Ha igen, akkor add vissza neki bátran, mert a metszetben 4db furatot kellene látnod. Hátha kapsz egy piros pontot érte.

-
norbert1998
nagyúr
Alulrol indulva valszeg meg tudod csinalni a konturt. Mas kerdes h a valosagban ilyen rajzert fejbeverik a tervezot, de itt kb a tulhatarozast gyakorlod nem azt h kiszerkesztve beorod hova menjen. Ha koveted a Dani konturjat akkor valszeg jo lesz szal a g3 g2 g1 ertekeket szerintem atnezte. Te meg kitalalod a tobbit. Szerintem nem volt lekezelo
Annyi h pl ugy kezded h g1y-25.4x0. Es onnan folytatod. Ill a elotte behivod a szerszamot megadod a tehnologiat es gyorsjaratban odapozicionalsz a kozelebe a kezdopontnak ill ha meg ugyesebb vagy akkor korivben vagy oldalrol allsz ra a konturra nem "alulrol"
Hát, meg is lehetne úgy, igen, csak voltam olyan figyelmetlen, és (mivel először nagyolni akartam,) ezért nagyobb szerszámot adtam hozzá, majd a nagyobb szerszám miatt interferencia hibára hivatkozva nem volt jó semmi, és kiszerkesztett számokkal , lekerekítés nélkül meg jó volt. Úgyhogy lényegében figyelmetlenség miatt nem jött ki
-
BÁ Nutrition
veterán
Arra voltam kíváncsi, hogy a további koordináták kiszámolása nélkül meg lehet e csinálni, de nem. Mindenképpen ki kell szerkeszteni.
Alulrol indulva valszeg meg tudod csinalni a konturt. Mas kerdes h a valosagban ilyen rajzert fejbeverik a tervezot, de itt kb a tulhatarozast gyakorlod nem azt h kiszerkesztve beorod hova menjen. Ha koveted a Dani konturjat akkor valszeg jo lesz szal a g3 g2 g1 ertekeket szerintem atnezte. Te meg kitalalod a tobbit. Szerintem nem volt lekezelo
Annyi h pl ugy kezded h g1y-25.4x0. Es onnan folytatod. Ill a elotte behivod a szerszamot megadod a tehnologiat es gyorsjaratban odapozicionalsz a kozelebe a kezdopontnak ill ha meg ugyesebb vagy akkor korivben vagy oldalrol allsz ra a konturra nem "alulrol"
-
norbert1998
nagyúr
Arra voltam kíváncsi, hogy a további koordináták kiszámolása nélkül meg lehet e csinálni, de nem. Mindenképpen ki kell szerkeszteni.
-
norbert1998
nagyúr
Hát persze, segítünk, egy ilyet a legjobb mindjárt az elején elkezdeni, majd a megfelelő értékeket beírva a:
G3
G3
G1
G2
G1
G3
G1
G2
G1
G3
G3
mondatokkal a tanultak szerint leírni a kontúrt. Persze ne hagyd ki a program fejlécet, a szerszám és technológia választást na meg a programvég megadást sem, a megfelelő rá és leállásokkal. Lekerekítés programozásért lehet hogy még plusz pont is jár, de nem feltétel.
Csak kérdezném, hogy pl a pék szakmán nem gondolkodtál még?Neked mi bajod van, őszintén?
Bocs, hogy a mai képzési rendszerben hiába járja az ember az 5 évet CAD/CAM szakon, akkor is csak azt kapja, ami egy nyanvadt tengely körbeírására éppen elegendő*, és nem tudom a kisujjamból kihuzni a többit, mert a tanár szarik mindenre, csak este legyen neki hely a kocsmába... Ennek ellenére ezt meg kell csinálnom, és bocsánatot kérek, amiért egy segítségkérős topikban belerontottam a lelki világodba, mert segítséget mertem kérni.*mert az OHV szerint fontosabb a hálózattelepítés és számítógép építés, mint az, amiről valóban szólna a szak...De ha az ugatás helyett valóban mérlegelted volna a helyzetet, láttad volna a nevemből egyből, hogy nagyjából 13. osztály környékén járhatok ebben, és nem úgy kezelni, mint a fent említett tanárt, aki hasonlót kérdez.De ha olyan okos vagy, akkor írd meg pontos koordinátákkal, kör-egyenes metszésekkel, egymás után a nyolcadik metszésponttal, egy majdnem elavult vezérlésre.Tehát higgadtabban:
Marást még nem tanultunk kb semennyire sem, a nullpont általános helyzetén túl, onantól tovább minden magamtól jött. Most kezdett nekiállni az osztály, viszont nekem meg még egy pár másikunknak jóval előbbre meg kell csinálni a "vizsgamunkát", mint a tananyagon a vége közelébe is érnénk. Ezért kértem a segítséget, mert ilyet még nem tanultunk. Valószínűleg lesz, de nem tudom mikor, de ennek meg kell lennie a héten. -
kerobi
senior tag
Hát persze, segítünk, egy ilyet a legjobb mindjárt az elején elkezdeni, majd a megfelelő értékeket beírva a:
G3
G3
G1
G2
G1
G3
G1
G2
G1
G3
G3
mondatokkal a tanultak szerint leírni a kontúrt. Persze ne hagyd ki a program fejlécet, a szerszám és technológia választást na meg a programvég megadást sem, a megfelelő rá és leállásokkal. Lekerekítés programozásért lehet hogy még plusz pont is jár, de nem feltétel.
Csak kérdezném, hogy pl a pék szakmán nem gondolkodtál még?Sok helyre péket, cukrászt, nőgyógyászt vesznek fel, mert cukipofák. Akik meg évekig járták a gépészeti sulit nem veszik fel, mert nem cukipofák. Tisztelet a kivételnek. Ez ilyen.
-
Danivagyok
csendes tag
Ezzel viszont jó rendesen mellényúltam, és sajnos már nincs lehetőségem mást választani a marási feladathoz.
Ezt a testet hogy lehet körbeírni? Körbe kellene mennem a kontúrján, de a leghalványabb gőzöm sincs, mi legyen a kód
Valaki le tudna ide pötyögni nekem?Hát persze, segítünk, egy ilyet a legjobb mindjárt az elején elkezdeni, majd a megfelelő értékeket beírva a:
G3
G3
G1
G2
G1
G3
G1
G2
G1
G3
G3
mondatokkal a tanultak szerint leírni a kontúrt. Persze ne hagyd ki a program fejlécet, a szerszám és technológia választást na meg a programvég megadást sem, a megfelelő rá és leállásokkal. Lekerekítés programozásért lehet hogy még plusz pont is jár, de nem feltétel.
Csak kérdezném, hogy pl a pék szakmán nem gondolkodtál még? -
norbert1998
nagyúr
Ezzel viszont jó rendesen mellényúltam, és sajnos már nincs lehetőségem mást választani a marási feladathoz.
Ezt a testet hogy lehet körbeírni? Körbe kellene mennem a kontúrján, de a leghalványabb gőzöm sincs, mi legyen a kód
Valaki le tudna ide pötyögni nekem? -
norbert1998
nagyúr
-
-igu-
veterán
És kellene hozzá Y tengely is? Vagy hogy pozícionálna oda a szerszám?
Marógép, satu/vízszintes tokmány.
-
norbert1998
nagyúr
-
-igu-
veterán
Hali!
Programot kellene írnom erre a tengelyre NCT204 szimulátorban (elvileg az 5 tengelyes módban is el lehet készíteni(?)), viszont lövésem sincs, mivel és hogyan csináljam meg az éket, hogy milyen szerszámmal és milyen módon lenne az befogva, meg úgy nagyjából az egész kód. 1,6mm széles az ék.
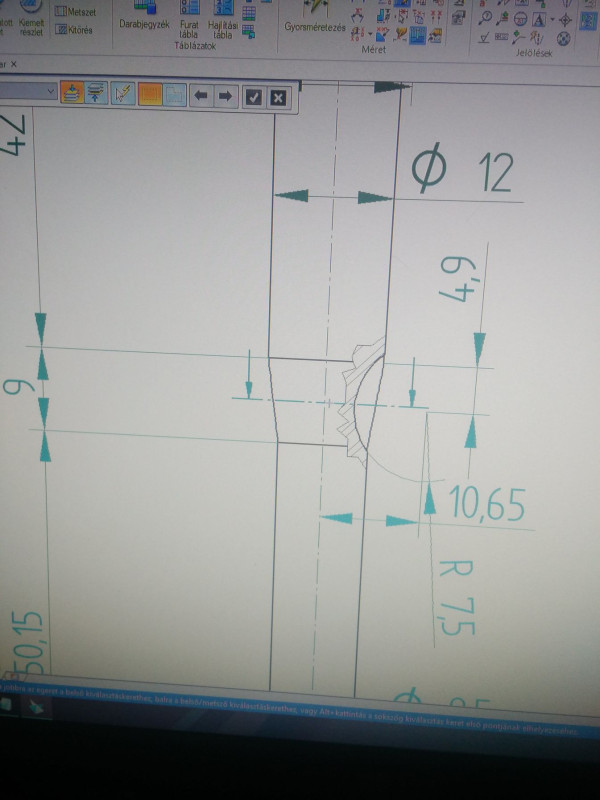
Tudnátok ebben segíteni?
én T-horony maróval csinálnám, körinterpolációval
-
norbert1998
nagyúr
Hali!
Programot kellene írnom erre a tengelyre NCT204 szimulátorban (elvileg az 5 tengelyes módban is el lehet készíteni(?)), viszont lövésem sincs, mivel és hogyan csináljam meg az éket, hogy milyen szerszámmal és milyen módon lenne az befogva, meg úgy nagyjából az egész kód. 1,6mm széles az ék.
Tudnátok ebben segíteni?
-
Klaus Duran
senior tag
-
 NoiZz
tag
-
zolikaDB
veterán
Hova valósi vagy? Debrecenben pár cégnél mennek egy ideje F150-esek. Kettő ráadásul szerszámot gyárt.
Ha kell kontakt, adok, és rákérdeztek. -
TGWH
őstag
HA olyan cnc-ket gyártanak mint oszlopos fúró/maró gépeket, akkor én még bottal sem piszkálnám meg
Amúgy lehet hogy jó, nehezebb, mint egy nct? Meg kell nézni mit tud, aztán majd elválik mennyire remeg
-
NoiZz
tag
Optimum cnc gépekről mi a véleményetek? siemens 828D vezérlővel
az eddigi NCT gépparkot akarja a cég bővíteni, és szóba került mint lehetőség, próbáltam lebeszélni róla a főnököt kevés sikerrel
nem hittem volna hogy egyszer még az nct mellett fogok érvelni -
 ch003067
addikt
-
 vndr
újonc
-
 soldi3r
veterán
-
ch003067
addikt
Sziasztok!
Milyen rajzoló programot ajánlotok kifejezetten 2D-s rajzokhoz?
Lézervágáshoz kellene , viszont fontos hogy a .dxf fájlokat tudja kezelniMastercam x5-t használtam régen, így valami ahhoz hasonló feküdne igazán
Köszi!
-
-igu-
veterán
Aluban csak lehet próbálkozni. Nincs ló jó a szamár elven.
Jó sok furat és a maradékot óvatosan kikapál.
Sóher főnök úgy se vesz marót mert drága. Már a vizsga is az életre tanít.![;]](//cdn.rios.hu/dl/s/v1.gif)
Alu is kikapja a lapkát hamar.
Sóher főnök meg inkább marót vesz, mint telibefúrót. -
Klaus Duran
senior tag
Aluban csak lehet próbálkozni. Nincs ló jó a szamár elven.
Jó sok furat és a maradékot óvatosan kikapál.
Sóher főnök úgy se vesz marót mert drága. Már a vizsga is az életre tanít. -
-igu-
veterán
telibefúró rettenet erőhatásokat képes elviselni tengelyirányban
sugárirányban viszont szinte semmit, roppan/röppen a lapka, hamarost követi a szára is -
vndr
újonc
HELP
Sziasztok.
Gépi forgácsolónak tanulok, és az egyik régebbi vizsgafeladatnál telibefúróval kell zárt hornyot marni.
Ez lehetséges?
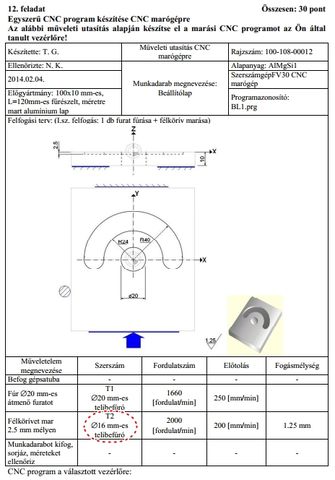
Vagy elírás, és pl. hosszlyukmarót kellet volna írniuk?
Segítségeteket köszönöm.


 Van aki tudja csak nem mondja el.....


 /ez nyilvan nem offenzivban irom csak erthetetlen


![;]](http://cdn.rios.hu/dl/s/v1.gif)


Új hozzászólás Aktív témák
-
13000 - 12901
14165 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 11901 11900 - 11801 11800 - 11701 11700 - 11601 11600 - 11501 11500 - 11401 11400 - 11301 11300 - 11201 11200 - 11101 11100 - 11001 11000 - 10901 10900 - 10801 10800 - 10701 10700 - 10601 10600 - 10501 10500 - 10401 10400 - 10301 10300 - 10201 10200 - 10101 10100 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
● nem beszélgetős OFF topic!

- VIVO V70 Fe, 8/256GB, Újszerű 12 Hónap Garanciával
- BESZÁMÍTÁS! Asus B450M R5 3600 16GB DDR4 512GB SSD RTX 2060 Super 8GB Rampage SHIVA DeepCool 400W
- Bomba ár! Lenovo ThinkPad X1 Yoga G5 I i5-10210U I 16GB I 256SSD I 14" FHD TOUCH I W11 I Gari
- BESZÁMÍTÁS! ASUS ROG Ally Z1 Extreme 16GB/512GB konzol garanciával hibátlan működéssel
- BESZÁMÍTÁS! MSI Thin GF63 12VE FHD Gamer notebook - i5 12450H 32GB DDR4 992GB SSD RTX 4050 6GB WIN11