Hirdetés
- Megjött Európába a Xiaomi első csiptetős fülhallgatója
- Több változatban érkezik a Xiaomi Smart Band 11 hazánkba
- Hogy a kisebb csuklókról se maradjon le a Xiaomi Watch S5, itt a 41 mm-es modell
- Megjöttek a Xiaomi titkolózó csúcstelefonjai Magyarországra, ezek az árak itthon
- Xiaomi 18 Pro Max – két kijelző tele trükkökkel
- Telekom mobilszolgáltatások
- Xiaomi 17 Ultra - jó az optikája
- Samsung Galaxy Watch8 - Classic - Ultra 2025
- Apple Watch
- iPhone topik
- Samsung Galaxy S26 Ultra - fontossági sorrend
- Apple iPhone 18 Pro Max – érik a gyümölcs
- Xiaomi 12 - az izmos 12
- Samsung Galaxy S24 FE - később
- Nubia Z80 Ultra – különleges, de kaotikus
-
12900 - 12801
14167 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 11901 11900 - 11801 11800 - 11701 11700 - 11601 11600 - 11501 11500 - 11401 11400 - 11301 11300 - 11201 11200 - 11101 11100 - 11001 11000 - 10901 10900 - 10801 10800 - 10701 10700 - 10601 10600 - 10501 10500 - 10401 10400 - 10301 10300 - 10201 10200 - 10101 10100 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
Új hozzászólás Aktív témák
-
 TGWH
őstag
Hali.
Van egy Tomill 160 cnc gép az iskolai műhelyben, és mivel minden kezdobb osztálytárs az új nct200-as gépeket bújja, én meg már unom, ezért inkább az előbb említett gépen kezdenék el játszani, viszont nct 90-et nem tanultam, és egész más. A dolgok jó részére ra jöttem magam, de a szerszám váltás nem igazán van meg.
Tehát eddig úgy sikerült csak váltani, hogy futtattam egy random programot, ami a gépen megtalálható, és volt benne egy T13, ami engedte, hogy kézzel rakjak be egy szerszámot, és onnan folytatta a programot. Van egy automata váltó rajta, de az csak 6 szerszámot tárol, ami nekem elég lenne, viszont mikor egyedi mondatban T5-öt nyomtam, hibát írt ki.
Van még rajta egy ilyen gomb pár: 1-6 külső, 1-6 belső gomb
Hogy tudom kiszedni a betett szerszámot, amiről úgy tudja, hogy T13, hogy újra üres legyen a gép, és hogy fog ez váltani szerszámot később magától 1 és 6 között?
Játszadozás közben lefutottam x+ irányban a menetes orsóról, és nem igazán akar visszamenni rá, mert szinte egyből visszacsatolás 1 hibát ír ki. Szét szedés nélkül meg lehet ezt csinálni?
Húúú basszus de régen volt

Valahogy úgy van, hogy az egyik menüben beírod, átlépsz egy másikba, és ott hívod meg, és úgy már működni fog. Csak már nem tudom hogy volt, de főorsót is csak úgy tudsz forgatni, egyik menüben kijelöl, majd a másikban meghív. Lehet közben mdi-re kell váltani, fogalmam sincs.
Nct.hu-n van 90-es leírás, legalábbis régen volt, ott lesd meg. -
 norbert1998
nagyúr
Hali.
Van egy Tomill 160 cnc gép az iskolai műhelyben, és mivel minden kezdobb osztálytárs az új nct200-as gépeket bújja, én meg már unom, ezért inkább az előbb említett gépen kezdenék el játszani, viszont nct 90-et nem tanultam, és egész más. A dolgok jó részére ra jöttem magam, de a szerszám váltás nem igazán van meg.
Tehát eddig úgy sikerült csak váltani, hogy futtattam egy random programot, ami a gépen megtalálható, és volt benne egy T13, ami engedte, hogy kézzel rakjak be egy szerszámot, és onnan folytatta a programot. Van egy automata váltó rajta, de az csak 6 szerszámot tárol, ami nekem elég lenne, viszont mikor egyedi mondatban T5-öt nyomtam, hibát írt ki.
Van még rajta egy ilyen gomb pár: 1-6 külső, 1-6 belső gomb
Hogy tudom kiszedni a betett szerszámot, amiről úgy tudja, hogy T13, hogy újra üres legyen a gép, és hogy fog ez váltani szerszámot később magától 1 és 6 között?
Játszadozás közben lefutottam x+ irányban a menetes orsóról, és nem igazán akar visszamenni rá, mert szinte egyből visszacsatolás 1 hibát ír ki. Szét szedés nélkül meg lehet ezt csinálni?
-
 -igu-
veterán
-
TGWH
őstag
-
 Humbucker
senior tag
Még folytathatnád, hogy G90/G91 esetén miként módosul....
Humbucker: Bő egy hónap alatt még nem rágtátok át magatokat a G kódokon? - ez nem semmi.
Önszorgalom?!
Kösd fel a gatyád, mivel ez a szakma arról szól, hogy folyamatosan tanulj, fejlődj különben elbuksz.Mikor én csináltam 2012-ben, az első szombaton megkaptuk az NCT G és M kódokat kigyűjtve külön esztergára és maróra. A következő szombaton már tudni kellett.
Az előnyöm és egyben hátrányom az volt, hogy a tanfolyam alatt HAAS esztergám és marón dolgoztam.
(Hasonló a programozása az NCT-hez, de sok megkötés van benne.)De átvettük, csak lemaradtam, nem voltam minden órán.
-
 xxxx.x
tag
Tegyük fel, hogy marásról beszélünk, X,Y sík, Z a fogásvétel tengelye.
Aktuális pozíció: X0, Y0, Z-10.A G01 Z-1 parancsra a a szerszám a Z tengelyen + irányba mozdul el programozott előtolással, tehát nem "süllyedésről" beszélünk, hanem "emelkedésről".
A fenti példa bemutatja azt is, hogy a Z nem mindig -1 (amit nem is igazán értek, hogy honnan vettél).
A süllyedésre visszatérve: marásnál dolgozhatunk más síkban is (Y,Z vagy X,Z) és máris nem a Z tengely a fogásvételi irány.
Eszterga esetében főleg nem értelmezhető a "süllyedés" kifejezés, ott a Z tengely a forgástengelyre esik.Még folytathatnád, hogy G90/G91 esetén miként módosul....
Humbucker: Bő egy hónap alatt még nem rágtátok át magatokat a G kódokon? - ez nem semmi.
Önszorgalom?!
Kösd fel a gatyád, mivel ez a szakma arról szól, hogy folyamatosan tanulj, fejlődj különben elbuksz.Mikor én csináltam 2012-ben, az első szombaton megkaptuk az NCT G és M kódokat kigyűjtve külön esztergára és maróra. A következő szombaton már tudni kellett.
Az előnyöm és egyben hátrányom az volt, hogy a tanfolyam alatt HAAS esztergám és marón dolgoztam.
(Hasonló a programozása az NCT-hez, de sok megkötés van benne.) -
Humbucker
senior tag
Tegyük fel, hogy marásról beszélünk, X,Y sík, Z a fogásvétel tengelye.
Aktuális pozíció: X0, Y0, Z-10.A G01 Z-1 parancsra a a szerszám a Z tengelyen + irányba mozdul el programozott előtolással, tehát nem "süllyedésről" beszélünk, hanem "emelkedésről".
A fenti példa bemutatja azt is, hogy a Z nem mindig -1 (amit nem is igazán értek, hogy honnan vettél).
A süllyedésre visszatérve: marásnál dolgozhatunk más síkban is (Y,Z vagy X,Z) és máris nem a Z tengely a fogásvételi irány.
Eszterga esetében főleg nem értelmezhető a "süllyedés" kifejezés, ott a Z tengely a forgástengelyre esik.Köszi.
Látok programokat marásnál G0 Z-1 -el, azt hittem erre érti. -
-igu-
veterán
Tegyük fel, hogy marásról beszélünk, X,Y sík, Z a fogásvétel tengelye.
Aktuális pozíció: X0, Y0, Z-10.A G01 Z-1 parancsra a a szerszám a Z tengelyen + irányba mozdul el programozott előtolással, tehát nem "süllyedésről" beszélünk, hanem "emelkedésről".
A fenti példa bemutatja azt is, hogy a Z nem mindig -1 (amit nem is igazán értek, hogy honnan vettél).
A süllyedésre visszatérve: marásnál dolgozhatunk más síkban is (Y,Z vagy X,Z) és máris nem a Z tengely a fogásvételi irány.
Eszterga esetében főleg nem értelmezhető a "süllyedés" kifejezés, ott a Z tengely a forgástengelyre esik. -
Humbucker
senior tag
-
-igu-
veterán
-
Humbucker
senior tag
G kódoknál a Z-1 az a lesülyedést jelenti ugye?Az mindig -1?
-
 konwktor
tag
Nem tud valaki valami normális német vagy osztrák melóhelyett?
-
 BÁ Nutrition
veterán
-
TGWH
őstag
-
Humbucker
senior tag
Üdv.
Tudnátok mutatni, oldalt, vagy bármit amiben le van írva az összes G kód jelentése?
-
 blasko92
őstag
Nem, Canela. Esztergán ezek váltak be nekünk, főleg mivel egy fúró elég széles átmérő tartományban tud fúrni. Ez pl 52-től 55-ig jó.
Amúgy nem először csináltam. Csak velem most történt meg először ilyen baleset.
-
 SirTom
tag
Canela D52-55
Csak öt percre hagytam ott a gépet. Kolléga jött utána, hogy gyere már Kiállni nem tudtam belőle, úgyhogy inkább leesztergáltam róla a vasat. Az utolsó millimétereket már hagyományos gépen szedtem le, amíg össze nem szakadt. Utána leköszörültem az olvadékot, lapkacsere, visszaraktam a helyére, és folytatta a munkát
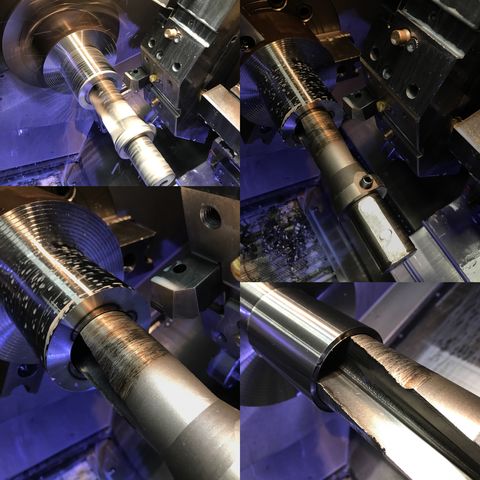
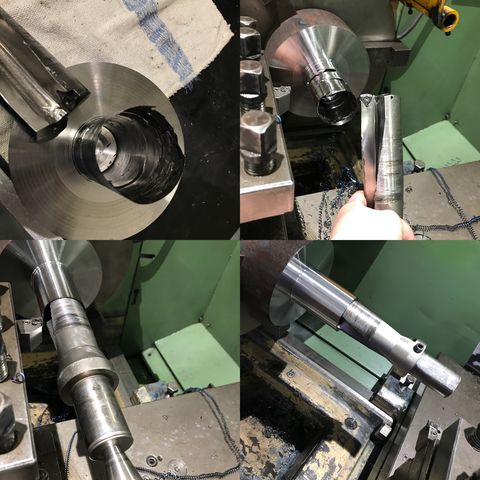
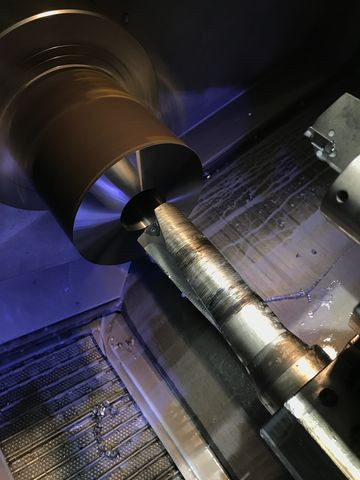
szépen megmentetted a szerszámot! Milyen cucc, nem Comet véletlen? olyan ismerős.
-
norbert1998
nagyúr
-
 soldi3r
veterán
Egész pontosan miről lenne szó? Mert Arduino-val simán ment F2000-el is hasonló bonyolultságú minta (fában volt ez is, az is)
A "motor tuning" reszrol.
-
norbert1998
nagyúr
-
soldi3r
veterán
Mach3-nál mi okozhatja azt, hogy program közben szép lassan megy felfelé a z nullpontja? Néha oldalirányban is elmászik, de legkinább felfelé.
Eddig Arduino hajtotta, azzzal sose volt ilyen gond, viszont az máshogy is ment.
Tegyük fel x0y0z0-ból kellene mennemx3z10-et, f500-al
Az Arudino-s kiszámolta, hogy akkor az F500 ebben a szögben milyen sebességet igényel a két tengelytől, és valóban, F500-al ment fefelé kb
A Mach3 ellenben az x tengelyt hajttta F500-al, a Z-t pedig ennek megfelelően sokkal gyorsabban, ha azon nagy volt az út, így nem bírják a motorok és elugrik. (legalábbis szerintem ez a probléma oka, de egyáltalán nem biztos, mert lassabb előtolásnál is hol jó volt, hol nem)Van arra beállítás, hogy elmozdulás szögének megfelelő legyen az az f500?
Valoszinuleg a motorok nem birjak a kivant beallitast. Kicsit visszabb kell venni a gyorsulast, meg a sebesseget es feljebb a jelek hosszat.
-
norbert1998
nagyúr
Mach3-nál mi okozhatja azt, hogy program közben szép lassan megy felfelé a z nullpontja? Néha oldalirányban is elmászik, de legkinább felfelé.
Eddig Arduino hajtotta, azzzal sose volt ilyen gond, viszont az máshogy is ment.
Tegyük fel x0y0z0-ból kellene mennemx3z10-et, f500-al
Az Arudino-s kiszámolta, hogy akkor az F500 ebben a szögben milyen sebességet igényel a két tengelytől, és valóban, F500-al ment fefelé kb
A Mach3 ellenben az x tengelyt hajttta F500-al, a Z-t pedig ennek megfelelően sokkal gyorsabban, ha azon nagy volt az út, így nem bírják a motorok és elugrik. (legalábbis szerintem ez a probléma oka, de egyáltalán nem biztos, mert lassabb előtolásnál is hol jó volt, hol nem)Van arra beállítás, hogy elmozdulás szögének megfelelő legyen az az f500?
-
blasko92
őstag
Canela D52-55
Csak öt percre hagytam ott a gépet. Kolléga jött utána, hogy gyere már Kiállni nem tudtam belőle, úgyhogy inkább leesztergáltam róla a vasat. Az utolsó millimétereket már hagyományos gépen szedtem le, amíg össze nem szakadt. Utána leköszörültem az olvadékot, lapkacsere, visszaraktam a helyére, és folytatta a munkát -
 Phobion
addikt
-
soldi3r
veterán
Ez melyikre kérdésemre válasz?

Ha jól sejtem mindkettőre, ugye? Kézi könyv a neten megvan?Kb mindkettore. Sasovits honlapjan fenn van a teljes kezikonyv.
-
Phobion
addikt
Sziasztok!
A segítségeteket szeretném kérni a következőhöz: Érdekelne ez a CNC programozó szakma, viszont keveset tudok még róla. (Szakmát szeretnék váltani.) Milyen előismeretek szükségesek ehhez a szakmához?
Előre is köszönöm! -
norbert1998
nagyúr
-
soldi3r
veterán
Mach3-hoz ért valaki?
Két kérdés: kézzel írt programban ezt milyen formában lehet vele megetetni?
Pl x8,r2
Y8Mert nekem az r értéket figyelmen kívül hagyta, vessző nélkül is
Másik kérdés az , hogy miért kerekíti le egy belso pocket sarkait. Egy téglalap alakú pocket-et csináltam, és a sarkokat elég rendesen lekerekitette, de azt se mind, és nem is szabályosan.
Így nézet ki nagyjából
Z-6(inkr, egyik sarka felett indulva)
X151
Y101
X-151
Y-151Érdekes, hogy override 100%-nal nem kerekítette le (annyira?), viszont 150-300%-nál igen, és nem is kicsit.
Illusztráció: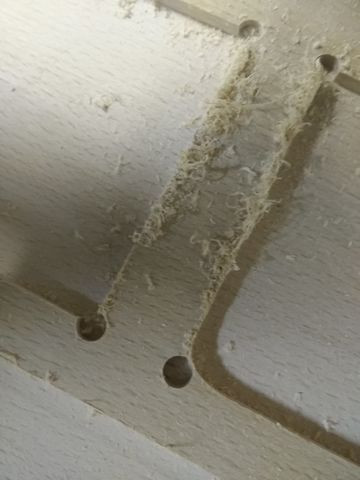
Mach3 kezikony 3.4 fejezet - Kezi adatbevitel
Azt hiszem G61, vagy Config/General Config/Motion Mode/Constant Velocity-t kell atallitani.
-
norbert1998
nagyúr
Mach3-hoz ért valaki?
Két kérdés: kézzel írt programban ezt milyen formában lehet vele megetetni?
Pl x8,r2
Y8Mert nekem az r értéket figyelmen kívül hagyta, vessző nélkül is
Másik kérdés az , hogy miért kerekíti le egy belso pocket sarkait. Egy téglalap alakú pocket-et csináltam, és a sarkokat elég rendesen lekerekitette, de azt se mind, és nem is szabályosan.
Így nézet ki nagyjából
Z-6(inkr, egyik sarka felett indulva)
X151
Y101
X-151
Y-151Érdekes, hogy override 100%-nal nem kerekítette le (annyira?), viszont 150-300%-nál igen, és nem is kicsit.
Illusztráció: -
norbert1998
nagyúr
Fúró ciklusnál mi lenne a kérdés?
Már semmi. Azt írta hogy r pont vagy talppont hiányzik, de csak annyi volt a baja, hogy g18-ban voltam
-
 boczakjozsef
újonc
Adtam meg R pontot, azért ezt ki tudtam volna találni én is, hogy szükséges, de alapból azzal kezdtem

A mélyfúrás:N360 G0 Z100
N370 X200
N380 T0909
N390 M5
N400 M34
N410 G0 C0
N420 G97 S700 M3 M8 F0.1
N430 G0 X60 Z3
N431 Z-8
N440 G83 X60 Z-33 R2 Q7 E4 F0.1
N460 G80
N470 G0 Z100
N480 X200
N490 M5Z-12-nél van az a felület, amin a furat lesz, úgyhogy aZ-8nincs benne az anyagbanA kontúrnaggyoló:
N310 G0 X17 Z2
N320 G71 U-1.2 R-0.4
N330 G71 P670 Q770 U0.3 W0.1
(N340 G0 X17 Z2)
N350 G70 P670 Q770 F0.1

N670 G0 G41 X84(BELSŐ KEZD)
N680 G1 Z0
N690 X79.5,C0.8
N700 Z-12
N710 X46
N720 X38 Z-15
N730 Z-34
N740 X20,C2
N750 Z-37
N760 X19
N770 G40 X17(BELSŐ BEFEJEZ)
Fúró ciklusnál mi lenne a kérdés?
-
boczakjozsef
újonc
Helló
A G2-nél van egy ,R1 amit nem tud értelmezni -
norbert1998
nagyúr
Fúróciklus baja meglett: G18-ban nem fúr, csak G17-ben.
A kontúrnagyolóé is. A G41 sorban nem mozdultam Z irányban. Azt beírva egyből jó lett. -
norbert1998
nagyúr
Adtam meg R pontot, azért ezt ki tudtam volna találni én is, hogy szükséges, de alapból azzal kezdtem
A mélyfúrás:N360 G0 Z100
N370 X200
N380 T0909
N390 M5
N400 M34
N410 G0 C0
N420 G97 S700 M3 M8 F0.1
N430 G0 X60 Z3
N431 Z-8
N440 G83 X60 Z-33 R2 Q7 E4 F0.1
N460 G80
N470 G0 Z100
N480 X200
N490 M5Z-12-nél van az a felület, amin a furat lesz, úgyhogy aZ-8nincs benne az anyagbanA kontúrnaggyoló:
N310 G0 X17 Z2
N320 G71 U-1.2 R-0.4
N330 G71 P670 Q770 U0.3 W0.1
(N340 G0 X17 Z2)
N350 G70 P670 Q770 F0.1

N670 G0 G41 X84(BELSŐ KEZD)
N680 G1 Z0
N690 X79.5,C0.8
N700 Z-12
N710 X46
N720 X38 Z-15
N730 Z-34
N740 X20,C2
N750 Z-37
N760 X19
N770 G40 X17(BELSŐ BEFEJEZ) -
TGWH
őstag
Hali!
Az lehetséges, hogy egy program, ami működik NCT 200-ban, az NCT 204-ben hülyeségeket csinál?
Valójában, szimulátor híján, nem tudtam kipróbálni NCT 200-ban, de úgy írtam meg a kontúr nagyolót és a mélyfúrót is (eszterga), ahogy azt NCT200-ban használjuk. Beadandóhoz csinálom, muszáj 200-ban működnie, és talán sikerül is szereznem szimulátort addig, viszont jó lenne tudni, hogy mi lehet a hiba, távgyógyítással.Szóval a kontúr nagyoló végez a belső kontúr nagyolásával (G41-el, végén G40), majd mikor a nagyoló ciklus végi "simítás" jönne, bemegy olyan x10 környékére, és hoszesztergáló ciklus szerűen elkezd bentről kifelé levenni az anyagból, egészen a végtelenig. Nem vártam tovább, de olyan X1000 környékéig elment, mielőtt leállítottam volna.
A mélyfúró pedig olyat ír ki, hogy "R pont vagy talppont hiányzik".
Szinte biztos, hogy oda-vissza működnie kell minden programnak mindenhol.
Írd be a hibás programrészt, ez programozási hiba lesz szerintem.
R pontot adj meg mélyfúrűsnál, így a hibák felét ki is szűrtük -
norbert1998
nagyúr
Hali!
Az lehetséges, hogy egy program, ami működik NCT 200-ban, az NCT 204-ben hülyeségeket csinál?
Valójában, szimulátor híján, nem tudtam kipróbálni NCT 200-ban, de úgy írtam meg a kontúr nagyolót és a mélyfúrót is (eszterga), ahogy azt NCT200-ban használjuk. Beadandóhoz csinálom, muszáj 200-ban működnie, és talán sikerül is szereznem szimulátort addig, viszont jó lenne tudni, hogy mi lehet a hiba, távgyógyítással.Szóval a kontúr nagyoló végez a belső kontúr nagyolásával (G41-el, végén G40), majd mikor a nagyoló ciklus végi "simítás" jönne, bemegy olyan x10 környékére, és hoszesztergáló ciklus szerűen elkezd bentről kifelé levenni az anyagból, egészen a végtelenig. Nem vártam tovább, de olyan X1000 környékéig elment, mielőtt leállítottam volna.
A mélyfúró pedig olyat ír ki, hogy "R pont vagy talppont hiányzik".
-
Humbucker
senior tag
Ott járunk igen, körív interpolációnál.
-
TGWH
őstag
Letöltöd az nct oldaláról a legújabb programozási könyvet, oszt ott le van írva minden
xyz ijk abc de ez kb. az első óra tananyaga, utána meg visszaköszön körinterpolációnál, ahol is az kör xy középpontját adod meg i-vel meg j-vel inkrementálisan. -
Humbucker
senior tag
NCT200 Marón csináljuk a feladatokat.
Most annak kell utána járnom, hogy mimor i, mikor j, és mikor j segéd kordinátákat kell kiválasztanom ? -
TGWH
őstag
Jössz még Te ide suli alatt
![;]](//cdn.rios.hu/dl/s/v1.gif)
Szerszámgyártók és forgalmazók weblapjain vannak jó olvasmányok, scribd.com-on, meg hát szerte máshol a neten, pl. ez a könyv jó kezdésnek: https://www.antikvarium.hu/konyv/dr-bakondi-karoly-a-gepgyartas-technologiaja-i-291763 -
soldi3r
veterán
-
Humbucker
senior tag
Ma elkezdődött a suli. NCT vezérlésben fogunk programozni. Már megtanultunk pár G kódot.
-
 Sokimm
senior tag
A demóval játszok, és se ki, se bejövő jeleket nem generál a mach, pedig más lpt tesztelőkkel működk aport.
Azon agyaltam, hogy win10 64bit a ludas, és kompatibilitási módokat változtatok, de nem segít.
-
soldi3r
veterán
Sziasztok!
Van tippetek mért nem dolgozik a mach3 az adott port kimenetén, miközben az LPT teszter programok szépen kiküldik a jelet?
A port jó, a cím helyes Mach3-ban, mégse megy. Mi lehet a gond?
Mivel ez a hibaleírás elég gyér, bátran mondjátok még milyen információra lenne szükségetek!
A program nyilvan eredeti, igy talan a support segit. Ha megsem, akkor az tud erdekes hibakat generalni.
Merve is jok az ertekek? -
Sokimm
senior tag
Sziasztok!
Van tippetek mért nem dolgozik a mach3 az adott port kimenetén, miközben az LPT teszter programok szépen kiküldik a jelet?
A port jó, a cím helyes Mach3-ban, mégse megy. Mi lehet a gond?
Mivel ez a hibaleírás elég gyér, bátran mondjátok még milyen információra lenne szükségetek! -
BÁ Nutrition
veterán
-
 kerobi
senior tag
Szerintetek nct201 tapasztalattal el lehet boldogulni Angliában?
-
 Klaus Duran
senior tag
Na ez a magyar gyakorlat, igen. Viszont ha TE tanítod be, akkor eleve úgy tanítod, hogy úgy csinálja, mint TE. Van egy-két megoldásom, amitől a főnök megőrül - több nullpont egy gépen belül -, de hát megszokta. Na, rosszabb főnök ezért lehet ki is vágott volna, mert nem úgy csinálom ahogy ő tenné. Most már 3 éve, hogy nem engedi átírni a sorozatgyártásra beállt esztergát, én meg nem vagyok hajlandó szarakodni a négy db késsel, ami 33féleképpen van bemérve, és csakis programon belül lehet korrekciózni, mert ha nem, akkor elbaszod a másik két programot... 3 év alatt jutottunk el oda, hogy hajlik rá, hogy normálisan mérjük be. De ezt is úgy, hogy én nem nyúlok hozzá ha összetöri és kimozdítja pl. a nagyolót, gép áll, majd a főnök megcsinálja. A lényeg, hogy nulla tapasztalattal normálisabban be lehet valakit tanítani, mint ha három évig a részegjóska tanította volna.
Ez milyen gép/vezérlő?
Nekem csak Haas/Fanuc tapasztalatom van de ott meg a nullpont a kés bemérés és a program határozza meg a méretet. Szabadon variálható ha értelmesen van rá állva.
Programozva van a kés mérete makróban vagy miért ilyen komplikált? -
TGWH
őstag
"Abból a szempontból jó egyedül, hogy hülyeséget nem visz bele a programba. "
miert is nem? kb csak hulyeseget csinal technologiai tudas nelkul. ha nincs felépítve a szakmai utja a munkáltatónál es csak elebaxak a melokat akkor jo esejjel kihullik a pozícióból es nem mindenhol adott az h fokozatosan egyre komplexebb melokkal lassak el a kezdo kollegat, kisebb muhelyekben azt kell csinalni ami megrendeles epp beesett
nagy kart akkor tud csinalni ha nincs valami epkezlab tesztprogram ami pl 5 tengelyen valahol alapveto elvaras lenne..regebben ugy volt h akkor mehettél cam-es képzésre ha megvolt a 3 ev igazolt szakmai tapasztalatod, ezen kar volt valtoztatni. igazabol 3 nap alatt le lehet vizsgazni egy szoftverbol akar online akar vmi vizsgaztato cégnél, de azt h mi mennyivel megy meg mit hogy fogunk meg milyen strategiat alkalmazzunk stb tehat a szakma az evekig tart,
a korabbira: az h a kollega mar nem annyira naprakesz a cam szoftverbol nem szamit mivel eleve par nap megtanulni, ennel rovidebb ido felfrissiteni.. mas kerdes h egy délutánt is sajnal otthon a fonok ra
Na ez a magyar gyakorlat, igen. Viszont ha TE tanítod be, akkor eleve úgy tanítod, hogy úgy csinálja, mint TE. Van egy-két megoldásom, amitől a főnök megőrül - több nullpont egy gépen belül -, de hát megszokta. Na, rosszabb főnök ezért lehet ki is vágott volna, mert nem úgy csinálom ahogy ő tenné. Most már 3 éve, hogy nem engedi átírni a sorozatgyártásra beállt esztergát, én meg nem vagyok hajlandó szarakodni a négy db késsel, ami 33féleképpen van bemérve, és csakis programon belül lehet korrekciózni, mert ha nem, akkor elbaszod a másik két programot... 3 év alatt jutottunk el oda, hogy hajlik rá, hogy normálisan mérjük be. De ezt is úgy, hogy én nem nyúlok hozzá ha összetöri és kimozdítja pl. a nagyolót, gép áll, majd a főnök megcsinálja. A lényeg, hogy nulla tapasztalattal normálisabban be lehet valakit tanítani, mint ha három évig a részegjóska tanította volna.
-
kpityu2
addikt
A technológiai ismeretek és gépgyakorlat nélküli CNC programozó olyan mint a PC-s szimulátorban kiképzett nulla repült órával rendelkező "pilóta". Géptörés a vége.
Sokan elfelejtik, hogy a CNC program általában egy több tíz millás masinát vezérel majd. Rossz helyre teszi a nullpontot, és 10 méterrel a föld alá landol a géppel. -
BÁ Nutrition
veterán
Én mondjuk nem is értem, mint ha kihagyva a ,,B'' kategóriát, egyből buszsöfőröket képeznének.
Abból a szempontból jó egyedül, hogy hülyeséget nem visz bele a programba. Nagyon rossz ám az is, amikor valakit rosszra tanítanak. Legyen meg a cad-cam, aztán legyen ez az alap, és onnan mehetne tovább a történet. Vagy cnc-seknek legyen cad-cam képzés. Lehet nulláról is tanulni, csak kva nehéz.
Kiképeznek 10 embert per csoport, abból kettő talál idő közben más munkát, egy-két főt lehet ám sem szabadott volna engedni, a többiekből meg majd elválna egy-két éven belül, merre és meddig jutnak, de felüknek elmegy a kedve a munkáltató hozzállása miatt, vagy maguktól, vagy a kollégáktól rájönnek, hogy a tudások kb. az alapképzésre volt elég, és vagy vért izzadnak azért a szros minimálbérért, vagy elmennek péknek napi nettó 24 ezerért... ugyan az van, mint általános,-vagy középiskolában, netán egyetemen, csak itt esetleg pár milliós is lehet az okozott kár, nem csak egy 2-es osztályzat."Abból a szempontból jó egyedül, hogy hülyeséget nem visz bele a programba. "
miert is nem? kb csak hulyeseget csinal technologiai tudas nelkul. ha nincs felépítve a szakmai utja a munkáltatónál es csak elebaxak a melokat akkor jo esejjel kihullik a pozícióból es nem mindenhol adott az h fokozatosan egyre komplexebb melokkal lassak el a kezdo kollegat, kisebb muhelyekben azt kell csinalni ami megrendeles epp beesett
nagy kart akkor tud csinalni ha nincs valami epkezlab tesztprogram ami pl 5 tengelyen valahol alapveto elvaras lenne..regebben ugy volt h akkor mehettél cam-es képzésre ha megvolt a 3 ev igazolt szakmai tapasztalatod, ezen kar volt valtoztatni. igazabol 3 nap alatt le lehet vizsgazni egy szoftverbol akar online akar vmi vizsgaztato cégnél, de azt h mi mennyivel megy meg mit hogy fogunk meg milyen strategiat alkalmazzunk stb tehat a szakma az evekig tart,
a korabbira: az h a kollega mar nem annyira naprakesz a cam szoftverbol nem szamit mivel eleve par nap megtanulni, ennel rovidebb ido felfrissiteni.. mas kerdes h egy délutánt is sajnal otthon a fonok ra
-
TGWH
őstag
Van nálunk erre egy kiváló példa. Az ország DNY-i részéről van szó. Kolléga megérkezett CAD-CAM informatikus végzettséggel, és kb. 2 hónap tapasztalattal valahonnan. Alapvetően irodába akart kerülni, vagy a CAM szoftvert használni céges keretek között.
Több probléma is felmerült:
- Amin ő tanult szoftver és ami céges kereteken belül van, nem ugyanaz.
- Csak 3 tengelyre tudta volna használni.
- Szoftveres ismerete volt, de technologizálásban (Vágósebesség, tolások, szerszám kiválasztása különböző anyagcsoportokra, és megmunkálási típusokra) semmi.Szakmai minimálban volt amikor megmunkálóra került, most, kicsivel egy év után többet keres, de pont annyival csak, hogy a jövő évi emelésnél egy minimálissal a szakmai minimál felett legyen. Ha folyamatos fejlődés lett volna technológiailag, akkor most lehetne valamit kezdeni esetleg, (sajnos a történet nem tart itt) most ott tart, hogy saját bevallása szerint már nem menne neki annyira a szoftver kezelése.
A véleményem csak annyi, hogy jó dolog ez a CAD-CAM, de ezt csak bizonyos szakmai tapasztalat vagy megfelelő alapismeretek birtokában csinálnám, kiegészítésként, továbbképzés gyanánt, nem pedig kiindulási alapnak.
Én mondjuk nem is értem, mint ha kihagyva a ,,B'' kategóriát, egyből buszsöfőröket képeznének.
Abból a szempontból jó egyedül, hogy hülyeséget nem visz bele a programba. Nagyon rossz ám az is, amikor valakit rosszra tanítanak. Legyen meg a cad-cam, aztán legyen ez az alap, és onnan mehetne tovább a történet. Vagy cnc-seknek legyen cad-cam képzés. Lehet nulláról is tanulni, csak kva nehéz.
Kiképeznek 10 embert per csoport, abból kettő talál idő közben más munkát, egy-két főt lehet ám sem szabadott volna engedni, a többiekből meg majd elválna egy-két éven belül, merre és meddig jutnak, de felüknek elmegy a kedve a munkáltató hozzállása miatt, vagy maguktól, vagy a kollégáktól rájönnek, hogy a tudások kb. az alapképzésre volt elég, és vagy vért izzadnak azért a szros minimálbérért, vagy elmennek péknek napi nettó 24 ezerért... ugyan az van, mint általános,-vagy középiskolában, netán egyetemen, csak itt esetleg pár milliós is lehet az okozott kár, nem csak egy 2-es osztályzat. -
 konikan
aktív tag
Van nálunk erre egy kiváló példa. Az ország DNY-i részéről van szó. Kolléga megérkezett CAD-CAM informatikus végzettséggel, és kb. 2 hónap tapasztalattal valahonnan. Alapvetően irodába akart kerülni, vagy a CAM szoftvert használni céges keretek között.
Több probléma is felmerült:
- Amin ő tanult szoftver és ami céges kereteken belül van, nem ugyanaz.
- Csak 3 tengelyre tudta volna használni.
- Szoftveres ismerete volt, de technologizálásban (Vágósebesség, tolások, szerszám kiválasztása különböző anyagcsoportokra, és megmunkálási típusokra) semmi.Szakmai minimálban volt amikor megmunkálóra került, most, kicsivel egy év után többet keres, de pont annyival csak, hogy a jövő évi emelésnél egy minimálissal a szakmai minimál felett legyen. Ha folyamatos fejlődés lett volna technológiailag, akkor most lehetne valamit kezdeni esetleg, (sajnos a történet nem tart itt) most ott tart, hogy saját bevallása szerint már nem menne neki annyira a szoftver kezelése.
A véleményem csak annyi, hogy jó dolog ez a CAD-CAM, de ezt csak bizonyos szakmai tapasztalat vagy megfelelő alapismeretek birtokában csinálnám, kiegészítésként, továbbképzés gyanánt, nem pedig kiindulási alapnak.
-
BÁ Nutrition
veterán
-
TGWH
őstag
Nekem is mert nagyon unom mar
Cseréljünk,
orálisőőőő óriási kalandban lehet részed -
BÁ Nutrition
veterán
-
TGWH
őstag
En ha 4 napokat dolgozok akkor 50, kulonben 60-70
Jó, de TE pénzt is keresel
Én meg már úgy vagyok, hogy ,,új szerelem új románc, váltani kéééé éééne már.'' -
BÁ Nutrition
veterán
-
TGWH
őstag
En mondjuk megertem ha sokan unjak a majd egyszer kapsz bert is de addig hajcsmintallat belathatatlan ideig szoveget.
A sracnak azt se kell eltitkolni h a szakmaban altalanos a 250+ oraszam havonta. Ami mondjuk 40-50%al tobb mint mashol es legtobb helyen ugy kalkulaljak az erre eso bert mint mas szektorokban a 8 orast...Mi van? Heti 40, maximum 43
ha túlóra van, azt meg még külön fizetik. Én aztán biztos nem nyomok le 250+ órát... van olyan kollégám, talán még a heti 20 sincs meg neki, de az már más tészta -
BÁ Nutrition
veterán
Programozó, aki odabattyog a gép mellé, bepötyögi a programot, vagy betölti pendrive-ról, majd átadja a terepet?
Mert ezzel csak az a baj, hogy pont a szabvány g-kódos rendszert nem biztos hogy jól megtanítják majd... ha igen, akkor lesz egy alapod, amivel elmehetsz és megtanulhatsz egy gépet kezelni, alapszinten. Lehet azt mondják majd, hogy mérd be a szerszámokat, futtas le egy kezdő darabot, akkor vagy menni fog, vagy nem. Ha lesz egy technológus is a cégnél, akkor ő adja a technológiát, de még mindig nem tudsz elindulni, mert azt sem fogod tudni melyik feléről kezd a munkadarabot...
Mondjuk beülhetsz egy technológus mellé tanulni, vagy megtanulhatsz mellé egy-két vezérlőt, és beállhatsz fél-egy évre sorozatgyártásba, hogy legyen fogalmad arról, mit nem tudsz. Aztán válthatsz utána munkahelyet, beállhatsz egyedi gyártásba full kezdőként. Itt megint jönnek az akadályok, vagy kifizettetik veled amit elrontasz, vagy félteni fogják a kollégák a tudásukat. Vagy kapsz egy-két normális embert, az a legnagyobb bónusz, és tőlük tanulhatsz. Aztán ahogy egyre többet tudsz, emelkedni fog a bér is.
Elhelyezkedni biztos hogy el tudsz, csak ugye hol és milyen áron... ahol régi szar gépek vannak, nulla szervíz, ott sok jóra ne számíts, esetleg hogy találsz egy normális kollégát aki tanítani fog. Tippre szakmunkás minimálbér, vagy nettó 150-160 ezernél jobbra csak 3 műszakban számíthatsz. Persze vannak kivételek.
Lehetőséged annyi lesz, amennyi szabadidőt rááldozol, és tanulsz mellette. A régi szakkönyvek az alapokat megadják, de mellettük böngészned kell a szerszámforgalmazók honlapjait is, én konkrétan negyed óra Sandvik-os videóból többet tanultam, mint abban a pár hónapban, amikor elvileg tanítottak a ,,szakik''.En mondjuk megertem ha sokan unjak a majd egyszer kapsz bert is de addig hajcsmintallat belathatatlan ideig szoveget.
A sracnak azt se kell eltitkolni h a szakmaban altalanos a 250+ oraszam havonta. Ami mondjuk 40-50%al tobb mint mashol es legtobb helyen ugy kalkulaljak az erre eso bert mint mas szektorokban a 8 orast... -
TGWH
őstag
Programozó, aki odabattyog a gép mellé, bepötyögi a programot, vagy betölti pendrive-ról, majd átadja a terepet?
Mert ezzel csak az a baj, hogy pont a szabvány g-kódos rendszert nem biztos hogy jól megtanítják majd... ha igen, akkor lesz egy alapod, amivel elmehetsz és megtanulhatsz egy gépet kezelni, alapszinten. Lehet azt mondják majd, hogy mérd be a szerszámokat, futtas le egy kezdő darabot, akkor vagy menni fog, vagy nem. Ha lesz egy technológus is a cégnél, akkor ő adja a technológiát, de még mindig nem tudsz elindulni, mert azt sem fogod tudni melyik feléről kezd a munkadarabot...
Mondjuk beülhetsz egy technológus mellé tanulni, vagy megtanulhatsz mellé egy-két vezérlőt, és beállhatsz fél-egy évre sorozatgyártásba, hogy legyen fogalmad arról, mit nem tudsz. Aztán válthatsz utána munkahelyet, beállhatsz egyedi gyártásba full kezdőként. Itt megint jönnek az akadályok, vagy kifizettetik veled amit elrontasz, vagy félteni fogják a kollégák a tudásukat. Vagy kapsz egy-két normális embert, az a legnagyobb bónusz, és tőlük tanulhatsz. Aztán ahogy egyre többet tudsz, emelkedni fog a bér is.
Elhelyezkedni biztos hogy el tudsz, csak ugye hol és milyen áron... ahol régi szar gépek vannak, nulla szervíz, ott sok jóra ne számíts, esetleg hogy találsz egy normális kollégát aki tanítani fog. Tippre szakmunkás minimálbér, vagy nettó 150-160 ezernél jobbra csak 3 műszakban számíthatsz. Persze vannak kivételek.
Lehetőséged annyi lesz, amennyi szabadidőt rááldozol, és tanulsz mellette. A régi szakkönyvek az alapokat megadják, de mellettük böngészned kell a szerszámforgalmazók honlapjait is, én konkrétan negyed óra Sandvik-os videóból többet tanultam, mint abban a pár hónapban, amikor elvileg tanítottak a ,,szakik''. -
Humbucker
senior tag
Estét.
Keresel egy helyet, ahol rosszabb fizetéssel tanulhatsz, irodán kívül, a gépek mellett, máshogy nem fog menni. Vagyis bepróbálkozhatsz irodista munkára is, csak édesanyád sokat fog csuklani... szóval vagy menni fog, vagy nem, és nem biztos hogy rajtad fog múlni (ha hülye a vezetőség, még jól is kereshetsz nulla tapasztalattal). Meg sokat ülsz a gép előtt, és olvasgatsz, egy rakat könyv szól a témáról. Gépgyártástechnológiát keress elsősorban.Dehogy akarok irodista lenni. Cnc programozó akarok lenni, csak az érdekel, hogy pályakezdőként milyen lehetőségeim vannak ilyen munkakörbe elhelyezkedni, és kb milyen órabérért. Vagy csak elvégzem, és ott porosodik majd a papírom ?
-
TGWH
őstag
Estét.
Keresel egy helyet, ahol rosszabb fizetéssel tanulhatsz, irodán kívül, a gépek mellett, máshogy nem fog menni. Vagyis bepróbálkozhatsz irodista munkára is, csak édesanyád sokat fog csuklani... szóval vagy menni fog, vagy nem, és nem biztos hogy rajtad fog múlni (ha hülye a vezetőség, még jól is kereshetsz nulla tapasztalattal). Meg sokat ülsz a gép előtt, és olvasgatsz, egy rakat könyv szól a témáról. Gépgyártástechnológiát keress elsősorban. -
Humbucker
senior tag
Üdv.
Most fogok kezdeni, egy CAD/CAM Cnc programozó tanfolyamot. Ha elvégzem mire számíthatok kb? Nehéz elhelyezkedni benne gyakorlati tapasztalat nélkül?
-
soldi3r
veterán
Vezetonek eddig neztem 16-os talpas linearis tengelyt, meg 15-os linear csapagyat. Ezektol olcsobb megoldas erdekelne.
Hajtasnak pedig 1610-es golyosorso, vagy talan fogasszij, esetleg trapezorso.
Ha gondolod privatban folytassuk. -
 amex02
csendes tag
Udv,
Csuszo csapagyas, bordas szijjas, vagy menetes szar hajtasra gondolsz?
Ekkora hosszusagnal talan a mentes szar + "C" tipusu aluminium profil +csapagyazott kerekeke tudnak biztositani a hiba mentes futast. -
soldi3r
veterán
Engem erdekelne egy linearis hajtas. 2050mm hasznos elmozdulassal, kb 2300mm teljes hosszban.
-
amex02
csendes tag
Bocsi igazad van.
Nos az ugynevezett OX CNC gepek es alkatreszeik tovabba 3d nyomtatok alkatreszeinek ertekesitesevel foglalkozom.
Minden alkatresz vadonat uj.
En egy nagykereskedelemmel allok kapcsolatban. hogy ok honnan szerzik be, nem tudom. -
soldi3r
veterán
-
amex02
csendes tag
Udv Mindenkinek.
Hobbi cnc illetve 3D nyomtatok es alkatreszeik ertekesitesevel foglalkozom.
Ha valakit erdekel kerem keressen meg privatban.
Koszonom.
-
Klaus Duran
senior tag
-
 atesz999
tag
-
 golyani
addikt
-
atesz999
tag
Üdv!
Mit jelent szármaróknál, T-horony maróknál ?
W,N,H,WF,NTR,WR,NR,HR , NF típus (kivitel,forma) megjelölés?
Szögmaróknál meg a C, D kivitel?
-
 Danivagyok
csendes tag
Köszönöm a válaszokat, és igen a szakmában szeretnék elhelyezkedni, pályakezdöként egyenlőre amúgy sem annyira a pénz motivál jelenleg azt akarom elérni hogy tapasztalatot szerezzek és fejlődni tudjak aztán majd ha van elég tudás akkor térek át az anyagi dolgokra
Na jó viccen kívül pár tipp:
- olvass vissza jó sokat, a témában kb minden le volt már írva
- semmi sem hatékonyabb, mint személyesen bemenni cégekhez
- egy interjún azt véletlenül se mond ki, hogy: cad-cam informatikus -
 bughead123
csendes tag
Köszönöm a válaszokat, és igen a szakmában szeretnék elhelyezkedni, pályakezdöként egyenlőre amúgy sem annyira a pénz motivál jelenleg azt akarom elérni hogy tapasztalatot szerezzek és fejlődni tudjak aztán majd ha van elég tudás akkor térek át az anyagi dolgokra
-
BÁ Nutrition
veterán
Sziasztok, frissen végzett CAD/CAM informatikusként (OKJ-s képzés) mennyi esélyem van munkát kapni Debrecen/Nyíregyháza környékén, munkatapasztalat nélkül ?
Munkat jo esellyel kapsz, fizetest mar nem biztos
-
 Petie
veterán
100%. Csak az a kérdés, milyen szakmában.
-
Danivagyok
csendes tag
Sziasztok, frissen végzett CAD/CAM informatikusként (OKJ-s képzés) mennyi esélyem van munkát kapni Debrecen/Nyíregyháza környékén, munkatapasztalat nélkül ?
100%. Csak az a kérdés, milyen szakmában.
-
bughead123
csendes tag
Sziasztok, frissen végzett CAD/CAM informatikusként (OKJ-s képzés) mennyi esélyem van munkát kapni Debrecen/Nyíregyháza környékén, munkatapasztalat nélkül ?
-
SirTom
tag
-
 peter1998
tag
-
TGWH
őstag
Sziasztok,
Létezik itthon olyan cég aki plexit tud megmunkálni úgy hogy a kivágott/kimart darabok vágási éle az nem merőleges hanem egy meghatározott szöget zárna be? (oldalanként más szöget)
Ha jól gondolom akkor ez 4D vagy 5D maróval lehetne megcsinálni?
Sima lézervágást már csináltattam, de ott ugye a vágási él az merőleges.
Egyéb ötlet?
Úgy meglehetne oldani, hogy lézervágják a darabokat és utólag az éleket csiszolják de ez annyira macerás és prosztó megoldásnak tűnik számomraÜdv.
Simán megcsináljuk, szerintem akárki más is. Már aki ért mindenhez is.
Még a hagyományos maró fejét is bedöntöm neked a kívánt szögbe. -
 zolikaDB
veterán
Google lenni nem szakmai
-
Klaus Duran
senior tag
Hiányzik egy c. Ha hülyeséget írsz, akkor hülyeséget kapsz. Igaz, ha nem akkor is...
ok
-
Danivagyok
csendes tag
Hiányzik egy c. Ha hülyeséget írsz, akkor hülyeséget kapsz. Igaz, ha nem akkor is...
-
Klaus Duran
senior tag
-
zolikaDB
veterán
Állandó felületi varrási sebesség

Schnittgeschwindigkeit: vágósebesség, nem varró
-
-igu-
veterán
Sziasztok,
Létezik itthon olyan cég aki plexit tud megmunkálni úgy hogy a kivágott/kimart darabok vágási éle az nem merőleges hanem egy meghatározott szöget zárna be? (oldalanként más szöget)
Ha jól gondolom akkor ez 4D vagy 5D maróval lehetne megcsinálni?
Sima lézervágást már csináltattam, de ott ugye a vágási él az merőleges.
Egyéb ötlet?
Úgy meglehetne oldani, hogy lézervágják a darabokat és utólag az éleket csiszolják de ez annyira macerás és prosztó megoldásnak tűnik számomra5D?
Sci-fi írók szerint a negyedik dimenzió az idő, de mi lehet az ötödik?Hogy válaszoljak is: kúpos maró lehet a megoldás. Gondolom, tábla a kiindulópont, vállalható vastagsággal.
-
 atus72
őstag
Sziasztok,
Létezik itthon olyan cég aki plexit tud megmunkálni úgy hogy a kivágott/kimart darabok vágási éle az nem merőleges hanem egy meghatározott szöget zárna be? (oldalanként más szöget)
Ha jól gondolom akkor ez 4D vagy 5D maróval lehetne megcsinálni?
Sima lézervágást már csináltattam, de ott ugye a vágási él az merőleges.
Egyéb ötlet?
Úgy meglehetne oldani, hogy lézervágják a darabokat és utólag az éleket csiszolják de ez annyira macerás és prosztó megoldásnak tűnik számomra -
TGWH
őstag
Állandó felületi varrási sebesség
Az a vicc, hogy még így is megérted miről van szó, annyira jól körülírja ez a szép rövid német szó
-
Klaus Duran
senior tag
-
TGWH
őstag
Estét.
Scribd.com-on van angol, ha az segít.
Pedig ejj be szép nyelv az a német
Konstante Oberflächenshnittgeschwindigkeit -
peter1998
tag
sziasztok! a munkahelyemen beszereztek egy gildemeister mf twin 65 esztergát, sinumerik 840c vezérléssel. ehhez keresek magyar nyelvű dokumentációkat. kaptunk hozzá német nyelvűt de azzal nem nagyon boldogulok.
-
 westlake
félisten
-
zolikaDB
veterán
ok de ezt hol erem el? amúgy esztergarol van szo
Adj privátba egy mailcímet, és elküldöm.
Sajnos nekem csak megmunkálóhoz való MG könyvem van. -
BÁ Nutrition
veterán
-
Danivagyok
csendes tag
-
zolikaDB
veterán
Fanuc manual guide-ban hol tudom beallitani h mekkora legyen a nyers darab a tesztelesnel? Nyomkodok minden lofaxt de nem talalom. Fanuc 18i-TB
3 tengelyes megmunkalo ->
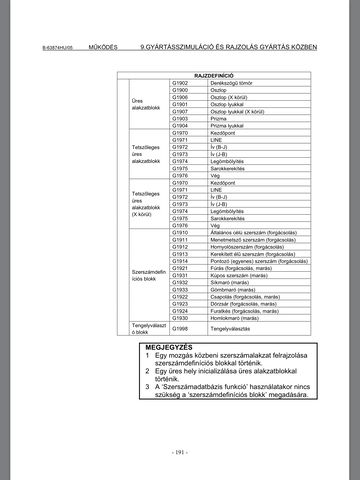
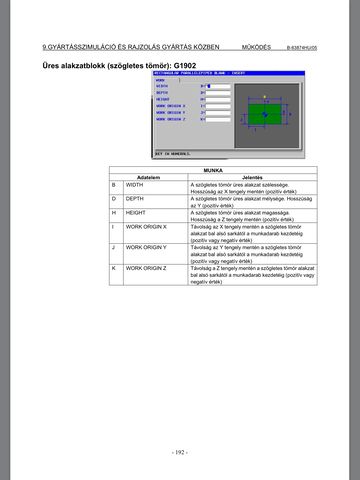
-
BÁ Nutrition
veterán
Fanuc manual guide-ban hol tudom beallitani h mekkora legyen a nyers darab a tesztelesnel? Nyomkodok minden lofaxt de nem talalom. Fanuc 18i-TB


 Kiállni nem tudtam belőle, úgyhogy inkább leesztergáltam róla a vasat. Az utolsó millimétereket már hagyományos gépen szedtem le, amíg össze nem szakadt. Utána leköszörültem az olvadékot, lapkacsere, visszaraktam a helyére, és folytatta a munkát


![;]](http://cdn.rios.hu/dl/s/v1.gif)


Új hozzászólás Aktív témák
-
12900 - 12801
14167 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 11901 11900 - 11801 11800 - 11701 11700 - 11601 11600 - 11501 11500 - 11401 11400 - 11301 11300 - 11201 11200 - 11101 11100 - 11001 11000 - 10901 10900 - 10801 10800 - 10701 10700 - 10601 10600 - 10501 10500 - 10401 10400 - 10301 10300 - 10201 10200 - 10101 10100 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
● nem beszélgetős OFF topic!

- Samsung WW90TA046TE/LE 9 kg-os elöltöltős mosógép (EcoBubble, Inverter) Megkímélt
- Giant Propel Advanced Pro 0 M/L (2023) Ultegra Di2, CADEX, S-Works, Full Carbon
- ROWENTA ROBOTPORSZÍVÓ X-PLORER S70+ ANIMAL LASER RR8497WH
- BMW M47 320D E90 eladó Törzskönyves Tulajdonostól
- 360cm-es kör alakú medence homokszűrős szűrőberendezéssel és fűtőberendezéssel
- Dell Latitude 7390, i5-8350U, 8GB/256GB, FHD/IPS, TOUCH (érintőkijelzős), garancia, számla!
- Nothing Phone (1)/ 8/256 GB/ Kártyafüggetlen/ 12 Hó Garancia
- Bomba ár! Lenovo ThinkPad T430 - i5-3GEN I 8GB I 256SSD I 14" HD I Cam I W10 I Garancia!
- Redmi Pad 2/ 4/128 GB/ Kártyafüggetlen/ 12 Hó Garancia
- Samsung A23 5G, 4/128 GB, kártyafüggetlen, 1 év garanciával, szép állapotú