- Október 13-án jöhet az Apple következő eseménye, három eszköz debütálhat
- Erős, nehéz, masszív... és le van korlátozva - Navee XT5 Ultra teszt
- Jöhet a Fitbit Charge utódja: képeken a Fitbit Edge
- Januárra csúszhat a Honor széles hajlíthatója
- Durva árcédulát kaphat Európában az Oppo Find X10 és az X10 Pro Max
- Október 13-án jöhet az Apple következő eseménye, három eszköz debütálhat
- Fotók, videók mobillal
- iPhone topik
- Milyen okostelefont vegyek?
- Samsung Galaxy S25 Ultra - titán keret, acélos teljesítmény
- Jöhet a Fitbit Charge utódja: képeken a Fitbit Edge
- Nemzetközi vizekre evezett a Realme GT 7 és GT 7T
- Poco F8 Ultra – forrónaci
- Android szakmai topik
- Samsung Galaxy S24 Ultra - ha működik, ne változtass!
-
12800 - 12701
14165 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 11901 11900 - 11801 11800 - 11701 11700 - 11601 11600 - 11501 11500 - 11401 11400 - 11301 11300 - 11201 11200 - 11101 11100 - 11001 11000 - 10901 10900 - 10801 10800 - 10701 10700 - 10601 10600 - 10501 10500 - 10401 10400 - 10301 10300 - 10201 10200 - 10101 10100 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
Új hozzászólás Aktív témák
-
 konikan
aktív tag
-
 TGWH
őstag
-
 nepszter1
addikt
Sziasztok 810t keresek magyar leírást köszi
 esetleg szimulátort is
-
 Petie
veterán
Szevasztok kollégák
Érdeklődnék, hogy Esprit-et használ-e valaki innen?
HSM-et használok, de szívesen megnézném az Esprit-et is
HSM-hez van valakinek DMG CLX450v3 esztergához ( c-tengely hajtott szerszám) postja? Jövő héten kapom meg az új gépem, csak nem találtam még sehol postprocit hozzáköszönöm
-
 tebeeee
csendes tag
Hello . Dolgozott már valamelyikőtök mazak gépen? egy MAZAK VTC 20B - ről volna szó valami MAZATROL M PLUS nevű vezérlővel.....aki dolgozott hasonlon tudna adni némi infot .....cam része érdekelne, de a hagyományos programozása is jó lenne.

-
 kerobi
senior tag
Tul kell határozni. Boza konyve cnc technologia es programozas
2 egyenes metszespontja
A doksit ertelmezve en igy irnam be:
...
...
G1 X27 Z-31
,A180
X30 Z-44 ,A145
Z-50
...
... -
 -igu-
veterán
trigonometria
nem olyan bonyolult -
 kristof_
tag
Siman csinalhatod h a 30as atmerorol lemesz 27re es megcsinalod a konturt a maradek vall mogotti reszt meg vagy leszeded beszuroval vagy visszafele esztergalod jobbos/balos kessel szerszamtarto allasatol fuggoen. Vagy eleve az egeszet esztergalhatod visszafele. Ahogy kenyelmesebb neked
De milyen kóddal tudom a kúpos részt kialakítani, miután lementem 27es átmérőre? Az általam eddig ismert kód az a ,A ahol szögben tudok mozogni, de itt szükséges ismernem a kezdopontot. Vagy ilyen nincs és marad a visszafele megmunkálás.
-
 BÁ Nutrition
veterán
Szevasztok, egy olyan kérdésem lenne, hogy van a képen látható alkatrészem (csak elméleti feladat, nem kerül legyártásra) és a 35fokos letörésnél nem tudom milyen G kóddal kéne leírnom a mozgást úgy, hogy ne álljak rá a 27-es átmérőn 41,85777799 mm-re...nem érezném azt a legjobb megoldásnak

Siman csinalhatod h a 30as atmerorol lemesz 27re es megcsinalod a konturt a maradek vall mogotti reszt meg vagy leszeded beszuroval vagy visszafele esztergalod jobbos/balos kessel szerszamtarto allasatol fuggoen. Vagy eleve az egeszet esztergalhatod visszafele. Ahogy kenyelmesebb neked
-
kristof_
tag
Szevasztok, egy olyan kérdésem lenne, hogy van a képen látható alkatrészem (csak elméleti feladat, nem kerül legyártásra) és a 35fokos letörésnél nem tudom milyen G kóddal kéne leírnom a mozgást úgy, hogy ne álljak rá a 27-es átmérőn 41,85777799 mm-re...nem érezném azt a legjobb megoldásnak
-
BÁ Nutrition
veterán
-
nepszter1
addikt
Hali, hol találok jegyzeteket a q paraméteres programozashoz heidenhain-hez?
-
Danivagyok
csendes tag
-
geriwise
csendes tag
Könnyen lehet, hogy a Win7 lesz a ludas, mert nem támogatja a 16 bites rendszereket. Márpedig a régebbi gépek ilyenek. Ha van rá mód próbáljátok ki Win95-el.
Köszönöm, megpróbálom.
-
 norbert1998
nagyúr
Így nem kerestem, köszönöm szépen

Mach3 limit switch doesn-t work. Ezt kerestem, de azon nem volt sok minden.Azokon semmit, mert a műszer nem került ki még a műhelybe, de semmit ugyanúgy, mert 12v-ot nem kapott még a rendszer. Majd most jön a csájnából az adapter.
-
Danivagyok
csendes tag
Üdv Szakik!
386-os pcről ment adatátvitel mvi06-ra. A gép meghalt. Új pc, win7, d-fend, v24 program. Fut minden. A probléma hogy a 386-on volt egy db25 apa port. A kábel amivel össze van kötve a két gép egy tty-rs232 kábel, a 386-hoz volt egy rs232-db25 anya átalakító. A jelenlegi pc-n csak rs232 és sima lpt port van. Rs232-n nem hajlandó kommunikálni a két gép. Kéne egy db25-db25 null modem, de nem kapok sehol. Rá tudom venni hogy rs232-n működjön? Valami ötlet? 2 napja sz*pok vele. Álljak neki kiméregetni a feszeket a tűkön, forrasztgassam át?
Előre is köszönömKönnyen lehet, hogy a Win7 lesz a ludas, mert nem támogatja a 16 bites rendszereket. Márpedig a régebbi gépek ilyenek. Ha van rá mód próbáljátok ki Win95-el.
-
geriwise
csendes tag
Üdv Szakik!
386-os pcről ment adatátvitel mvi06-ra. A gép meghalt. Új pc, win7, d-fend, v24 program. Fut minden. A probléma hogy a 386-on volt egy db25 apa port. A kábel amivel össze van kötve a két gép egy tty-rs232 kábel, a 386-hoz volt egy rs232-db25 anya átalakító. A jelenlegi pc-n csak rs232 és sima lpt port van. Rs232-n nem hajlandó kommunikálni a két gép. Kéne egy db25-db25 null modem, de nem kapok sehol. Rá tudom venni hogy rs232-n működjön? Valami ötlet? 2 napja sz*pok vele. Álljak neki kiméregetni a feszeket a tűkön, forrasztgassam át?
Előre is köszönöm -
 soldi3r
veterán
Nem hiszem, egy külön csoport pin van csak az xyz limitnek, probe-nak és e-stop-nak. És mindet egy közös gnd-be
A google masodik talalata volt.
Optocoupler inputs only work when 12-24v is supplied for the relay inputs.
Tovabbra is kerdes, mit mersz a pineken illetve a optokon? Gyanitom semmit. -
norbert1998
nagyúr
Nem hiszem, egy külön csoport pin van csak az xyz limitnek, probe-nak és e-stop-nak. És mindet egy közös gnd-be
-
soldi3r
veterán
"Mach 3 5 axis breakout board"
Igen, az 1000 forintosBocs, de a vezerlo tablarol egesz mas jut eszembe. Mondjuk igazabol semmi, mert soha nem hallottam meg ezt a szot.
Lehet nem GND-re kell huzni, hanem +-ra. Merj ra, mi van rajta. -
norbert1998
nagyúr
-
soldi3r
veterán
A szoftver is tilt. Kell is bele, mert a parhuzamos port meg tud hulyulni a szamitogep bekapcsolasa kozeben.
(#12777) norbert1998, Mi az, hogy vezerlotabla?
-
 kpityu2
addikt
Hali.
Hasznl valaki Mach3-at?Megjött hozzá a vezérlő tábla, úgyhogy gondoltam összerakom. Működik is a dolog, de a Limit Switch-eket az égért sem látja. Még autodetect-ben sem, hogy fém darabbal zárom rövidre az Y és GND pinjeit. Feltételezem, ha lenne, ugyanígy nem menne a fizikai E-Stop sem.
A HobbyCNC fórumot javasolnám, ott kenik-vágják a paraméterezését. Amúgy az az E-Stop amit szoftver kezel le, az nem E-Stop.
-
norbert1998
nagyúr
Hali.
Hasznl valaki Mach3-at?Megjött hozzá a vezérlő tábla, úgyhogy gondoltam összerakom. Működik is a dolog, de a Limit Switch-eket az égért sem látja. Még autodetect-ben sem, hogy fém darabbal zárom rövidre az Y és GND pinjeit. Feltételezem, ha lenne, ugyanígy nem menne a fizikai E-Stop sem.
-
kpityu2
addikt
Nekem egyszer jött a főnök, még Magyarban történt, hogy mennyi idő alatt irom be 10 furatnak a koordinátáját, hogy tudjanak számolni majd az irodában, hogy mennyi idő megy el programozással. Ez egyedi gyártásban volt, szerszámlapokba ment bele ilyen 100+ furat. Ez is egy olyan pillanat volt, amikor tudtam, hogy nem onnan fogok nyugdijba menni

Nekem egyszer jött a főnök, még Magyarban történt, hogy mennyi idő alatt irom be 10 furatnak a koordinátáját, hogy tudjanak számolni majd az irodában, hogy mennyi idő megy el programozással. Ez egyedi gyártásban volt, szerszámlapokba ment bele ilyen 100+ furat. Ez is egy olyan pillanat volt, amikor tudtam, hogy nem onnan fogok nyugdijba menni


-
Danivagyok
csendes tag
Áh, ez csak tisztán multivállalati pszichológia. Valójában azt akarták megúszni, hogy a már elindított rendelésre valami brutál módosítási díjat számoljunk fel. Persze más lenne a helyzet, ha már legyártottuk volna.
-
kerobi
senior tag
Azért lássuk be, szegény főninek akkor is kell számolni valamivel ha fingja sincs róla.
De hamár fillérbaszás: a minap kaptam egy megrendelői kérdést: mennyivel tud csökkenni az esztergált cucc ára, ha két helyen R0,25 helyett 0,5x45° van rajta... Szemrebbenés nélkül mondtam rá -7Ft-t. Erre ők: oké, tök jó, csináljuk. És most egy 50e Ft-os egyedi darabról beszélünk.Háhh hát Ezt nem hiszem el!
Tán skótok voltak? De ám miért nem azt mondtad, hogy +7- tel fog csökkenni? -
Danivagyok
csendes tag
Nekem egyszer jött a főnök, még Magyarban történt, hogy mennyi idő alatt irom be 10 furatnak a koordinátáját, hogy tudjanak számolni majd az irodában, hogy mennyi idő megy el programozással. Ez egyedi gyártásban volt, szerszámlapokba ment bele ilyen 100+ furat. Ez is egy olyan pillanat volt, amikor tudtam, hogy nem onnan fogok nyugdijba menni
Azért lássuk be, szegény főninek akkor is kell számolni valamivel ha fingja sincs róla.
De hamár fillérbaszás: a minap kaptam egy megrendelői kérdést: mennyivel tud csökkenni az esztergált cucc ára, ha két helyen R0,25 helyett 0,5x45° van rajta... Szemrebbenés nélkül mondtam rá -7Ft-t. Erre ők: oké, tök jó, csináljuk. És most egy 50e Ft-os egyedi darabról beszélünk. -
 xKDavid
csendes tag
Na sziasztok!
Megnéztem a kódot, 10000 féle képpen próbáltam....
G42 szerszámkompenzációval volt gond, benne maradt.... G41el megyKöszi szépen!
-
 SirTom
tag
Nekem egyszer jött a főnök, még Magyarban történt, hogy mennyi idő alatt irom be 10 furatnak a koordinátáját, hogy tudjanak számolni majd az irodában, hogy mennyi idő megy el programozással. Ez egyedi gyártásban volt, szerszámlapokba ment bele ilyen 100+ furat. Ez is egy olyan pillanat volt, amikor tudtam, hogy nem onnan fogok nyugdijba menni
-
-igu-
veterán
-
kerobi
senior tag
-
xKDavid
csendes tag
-
-igu-
veterán
-
xKDavid
csendes tag
Sziasztok!
Gyakorlom a kontursimítást és az istenért sem bírok rájönni, hogy ezeket a pontokat hogyan kellene programoznom, ebben kérném ötleteiteket!
Köszönöm a tippeket!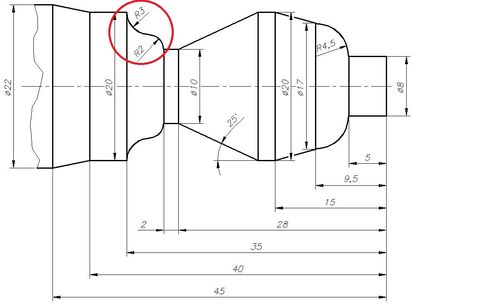
-
TGWH
őstag
-
kerobi
senior tag
Köszi a segitségeket, sajna nem tudtam megcsinálni.
-
TGWH
őstag
Hát nem tudom, én 201en dolgozom, de ezt a metódust mindig elfogadta gond nélkül. A konturra meg nem gyorsjárattal állok rá, hanem 1mm-re elé. Sztem itt a kup és gömb átmenetnél lehet a hiba, valamit elirhattam.
talán a r7.5 gömb kezdopontját nem tudja meghatározni. A tulhatározgatás nem az erosségem, inkább szólni szoktam a cam-esnek, szerkessze már ki koordinátákkal.Nekem hibátlanul lefutott a kontúr, úgy hogy az jó...

Másik sorba raktam az N1-ben a Z értéket, akkor meg ,,Kontúr nem monoton X.''-et kapok a X90.32 Z-26.5 ,R1 sorban
Te sem tudsz menteni?
mert ha változtatok v.mit a programon, akkor már nem tudja lementeni, most egy ctrl s-t viszont simán megcsinált...Ja Q érték, meg lehet próbálni Z-t is írni a kettes mondatba...
szerk2.: nem, az nem jó
akkor rossz az X koordináta? -
 Neu77
csendes tag
Hát nem tudom, én 201en dolgozom, de ezt a metódust mindig elfogadta gond nélkül. A konturra meg nem gyorsjárattal állok rá, hanem 1mm-re elé. Sztem itt a kup és gömb átmenetnél lehet a hiba, valamit elirhattam.
talán a r7.5 gömb kezdopontját nem tudja meghatározni. A tulhatározgatás nem az erosségem, inkább szólni szoktam a cam-esnek, szerkessze már ki koordinátákkal.Akkor azzal a Q értékkel kell mahinálni, ami a példaprogramban van.
Még sose használtam ilyet. Szerintem ez csak NCT-n használatos.
Itt van róla leírás: http://www.tankonyvtar.hu/hu/tartalom/tamop425/0007_04-Gyartasautomatizalas/23_automatikus_geometriai_szmtsok.htmlPár hete volt hasonló munkám, ahol lehetett volna alkalmazni, de csak szívtam volna vele, ha nekiállok metszéspontot számítgatni. Kiszerkesztettem CAD-ben és nem ért össze a rádiusz az egyenessel, mert a rádiusz értékéröl levágták a tizedesjegyeket. Ennyit az elméletröl
-
kerobi
senior tag
Vááá nem engedte szerkeszteni, ki meg nem másoltam, lassú a marós

Na basszus, ott a hiba leírva, ,,Kontúr nem monoton Z''
Szóval a lényeg az, hogy az N1-es mondatban csak X értéket adhatsz meg! Ha G0-t írsz akkor gyorsjárattal, ha meg G1-et, akkor előtolással történik a fogásvétel.Ami nem tuti, az a visszahajlás, erre vonatkozik a monoton rész
Azt hiszem ha Z-t is adsz meg az N1-es mondatodban, akkor több visszahajlást kell programoznod, különben megkapod ezt a hibaüzenetet
Visszahajlás az, amikor a legkisebb eddigi átmérőnél kisebbet programozol később, többször. Egy-kettőt talán még elvisel, de sokat nem. Valahogy nem bírja lekezelni, ha nem folyamatosan növekszenek vagy csökkennek az átmérők... vagy direkt van így, töltsd le a programozási segédletet, ott le van írva részletesen.F értéket csak akkor adj meg, ha változik az előtolás, ugyan azt az értéket felesleges neki másodszor is beírni, hiszen az előző még aktív.
szerk.: gyorsjárattal ezek szerint ajánlott kontúrra állni, ha tudod mit csinlsz
Hát nem tudom, én 201en dolgozom, de ezt a metódust mindig elfogadta gond nélkül. A konturra meg nem gyorsjárattal állok rá, hanem 1mm-re elé. Sztem itt a kup és gömb átmenetnél lehet a hiba, valamit elirhattam.
talán a r7.5 gömb kezdopontját nem tudja meghatározni. A tulhatározgatás nem az erosségem, inkább szólni szoktam a cam-esnek, szerkessze már ki koordinátákkal. -
TGWH
őstag
Vááá nem engedte szerkeszteni, ki meg nem másoltam, lassú a marós
Na basszus, ott a hiba leírva, ,,Kontúr nem monoton Z''
Szóval a lényeg az, hogy az N1-es mondatban csak X értéket adhatsz meg! Ha G0-t írsz akkor gyorsjárattal, ha meg G1-et, akkor előtolással történik a fogásvétel.Ami nem tuti, az a visszahajlás, erre vonatkozik a monoton rész
Azt hiszem ha Z-t is adsz meg az N1-es mondatodban, akkor több visszahajlást kell programoznod, különben megkapod ezt a hibaüzenetet
Visszahajlás az, amikor a legkisebb eddigi átmérőnél kisebbet programozol később, többször. Egy-kettőt talán még elvisel, de sokat nem. Valahogy nem bírja lekezelni, ha nem folyamatosan növekszenek vagy csökkennek az átmérők... vagy direkt van így, töltsd le a programozási segédletet, ott le van írva részletesen.F értéket csak akkor adj meg, ha változik az előtolás, ugyan azt az értéket felesleges neki másodszor is beírni, hiszen az előző még aktív.
szerk.: gyorsjárattal ezek szerint ajánlott kontúrra állni, ha tudod mit csinlsz
-
TGWH
őstag
Hát van pár tippem
- gyorsjárattal nem ajánlott kontúrra állni
- kontúrra 1mm úthosszon nem fog ráállni
- kontúrra ráállásnál én nem adnék meg Z értéketA kontúrt gyors megnézem, van-e benne hiba.
-
kerobi
senior tag
Fanucnal nem szereti ha az N1 sorban adsz meg Z értéket
A 201es nem problémázik rajta.
Neu77: Sajnos nem az a baja.
-
BÁ Nutrition
veterán
Fanucnal nem szereti ha az N1 sorban adsz meg Z értéket
-
Neu77
csendes tag
Csak tippelek, de szerintem a kontúr befejezésénél lehet a hiba az N2 sorban. Én X98 helyett Z2-t írnék.
-
kerobi
senior tag
Sziasztok!
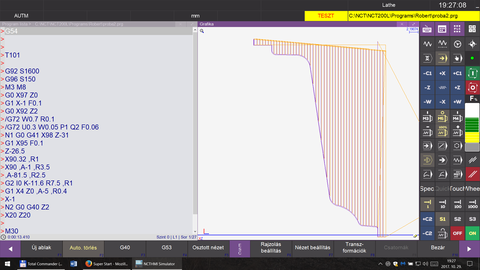
Az nct esztergálós példatárból gyakorolok és az egyik példát G71-gyel szeretném nagyolni, de hibát ir ki. Mi a hiba?
A G72-es feladat.
A G71-es:
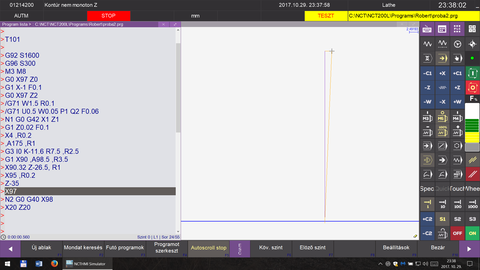
A segitséget előre is köszönöm.
Ja, most látom, hogy U helyett W lett a G71 sorba irva. Átirtam, de ugyanaz a hiba.
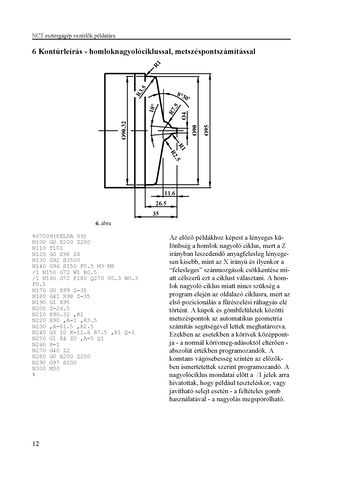
-
TGWH
őstag
Korábban már írták itt hogy többet kell mondani mert utána meg faxa gyerek vagy mert hamarabb kész lett.
Eddig bevált nekem is.![;]](//cdn.rios.hu/dl/s/v1.gif)
Bár inkább nem dumálok a főnökkel.
Rudbol sz rta úgy hogy nem érdekelt. Most meg már nem is kérdezik. De én amúgy sem dolgozom, mert túl sokat vagyok szünetben (alig harmadát annak amit a kritizáló tölt pihivel), meg csak nyomkodom a gombokat.
-
 Klaus Duran
senior tag
Mndb-ot nézegetve?
amúgy ja, csak magasabb fizetést ne kelljen adni...
Rájöttem, el vagyok tunyulva, tanulni meg gyakorolni kell a télen. A gond az, h kva lusta meg fáradt vagyok hozzá...szerk.: első főnök odajön, mennyi idő alatt jön le egy db? Mondom kb. 1 perc. Gondolkodik. Akkor 8*6 480 db per nap, hmm kevés lesz...
Korábban már írták itt hogy többet kell mondani mert utána meg faxa gyerek vagy mert hamarabb kész lett.
Eddig bevált nekem is.Bár inkább nem dumálok a főnökkel.
-
 zolikaDB
veterán
Mndb-ot nézegetve?
amúgy ja, csak magasabb fizetést ne kelljen adni...
Rájöttem, el vagyok tunyulva, tanulni meg gyakorolni kell a télen. A gond az, h kva lusta meg fáradt vagyok hozzá...szerk.: első főnök odajön, mennyi idő alatt jön le egy db? Mondom kb. 1 perc. Gondolkodik. Akkor 8*6 480 db per nap, hmm kevés lesz...
Ettol maszok falra...
-
BÁ Nutrition
veterán
Mndb-ot nézegetve?
amúgy ja, csak magasabb fizetést ne kelljen adni...
Rájöttem, el vagyok tunyulva, tanulni meg gyakorolni kell a télen. A gond az, h kva lusta meg fáradt vagyok hozzá...szerk.: első főnök odajön, mennyi idő alatt jön le egy db? Mondom kb. 1 perc. Gondolkodik. Akkor 8*6 480 db per nap, hmm kevés lesz...
Szerencsere tolem nem kerdeztek ilyet 3,5 eve. Maradjon is igy
-
kerobi
senior tag
Mndb-ot nézegetve?
amúgy ja, csak magasabb fizetést ne kelljen adni...
Rájöttem, el vagyok tunyulva, tanulni meg gyakorolni kell a télen. A gond az, h kva lusta meg fáradt vagyok hozzá...szerk.: első főnök odajön, mennyi idő alatt jön le egy db? Mondom kb. 1 perc. Gondolkodik. Akkor 8*6 480 db per nap, hmm kevés lesz...
Hozzám is oda szokott jönni a főnök, hogy mennyi idő alatt jön le egy db? Szándékosan nem a főidőt mondom neki.
-
TGWH
őstag
Olyankor azt mondják h lassú
Mndb-ot nézegetve?
amúgy ja, csak magasabb fizetést ne kelljen adni...
Rájöttem, el vagyok tunyulva, tanulni meg gyakorolni kell a télen. A gond az, h kva lusta meg fáradt vagyok hozzá...szerk.: első főnök odajön, mennyi idő alatt jön le egy db? Mondom kb. 1 perc. Gondolkodik. Akkor 8*6 480 db per nap, hmm kevés lesz...
-
BÁ Nutrition
veterán
Mondjuk nem is basztatnának, hogy nem felel meg a rajznak
Mondjuk cnc-sként eddig sem bsztattak, mert nincs rajz
De az biztos, hogy nem jönne oda a főpék, colstokkal méregetve a zsemlét, hogy bár tűrésen belül van, a felülete is jó, minden más is jó, de lehetne jobb is
Amúgy ti értettétek ezt kezdőként? Tűrésmező közepén van minden, felülete jobb mint amit előírtak, erre a főnök csóválja a fejét, hogy nem rossz, de lehetne jobb is (oszt hogyan?) ez ilyen általános főnökduma lehet szerintem...Olyankor azt mondják h lassú
-
TGWH
őstag
Mondjuk nem is basztatnának, hogy nem felel meg a rajznak
Mondjuk cnc-sként eddig sem bsztattak, mert nincs rajz
De az biztos, hogy nem jönne oda a főpék, colstokkal méregetve a zsemlét, hogy bár tűrésen belül van, a felülete is jó, minden más is jó, de lehetne jobb is
Amúgy ti értettétek ezt kezdőként? Tűrésmező közepén van minden, felülete jobb mint amit előírtak, erre a főnök csóválja a fejét, hogy nem rossz, de lehetne jobb is (oszt hogyan?) ez ilyen általános főnökduma lehet szerintem... -
kpityu2
addikt
Passz, sajnos nem vagyok pék
megkérdezem cnc-seket átképeznek-e, napi 13 tanulópénzért megyek folyamatos délelőttre zsemlét sütni
Amúgy szerintem folyamatos éjszaka, esetleg 12 óra, az úgy már lehet korrekt egy péknek. Meg ugye valami kell, dízel nem drágul, valamire kell fogni az áremeléstHa reggel nem lenne zsemle meg kenyér, volna nagy sápítozás.
-
TGWH
őstag
Elsőre benéztem.

ott valami tuti nem okés ha napi 15k a fizu.
Nálunk a mérőszobás pék képzettségű és imádta is a szakmát. Ment volna tovább is tanulni csak úgy kicsinálták hogy inkább hagyta a francba az egészet.Passz, sajnos nem vagyok pék
megkérdezem cnc-seket átképeznek-e, napi 13 tanulópénzért megyek folyamatos délelőttre zsemlét sütni
Amúgy szerintem folyamatos éjszaka, esetleg 12 óra, az úgy már lehet korrekt egy péknek. Meg ugye valami kell, dízel nem drágul, valamire kell fogni az áremelést -
Klaus Duran
senior tag
Elsőre benéztem.
ott valami tuti nem okés ha napi 15k a fizu.
Nálunk a mérőszobás pék képzettségű és imádta is a szakmát. Ment volna tovább is tanulni csak úgy kicsinálták hogy inkább hagyta a francba az egészet. -
TGWH
őstag
A pék mi a francért megy cnc-s képzésre? Reklámújság: ,,Pékeket keresünk hosszú távra, nettó 15 ezer / nap.''

-
 m4rtin
csendes tag
Üdv!
A vezetőség gondolkozik egy 5 tengelyes gép beszerzésén. Kiváncsiságból neten picit utána néztem a dolgoknak és van pár dolog amit nem értek ill. van elképzelésem de hozzáértő emberktől szeretném hallani a tutit.Szóval az első a G234, (TCPC), nagy valószinüséggel Haas gép lesz, a youtube csatornájukon találtam róla videot és egy másik oldalon is néztem, de az angolom még nem az igazi.
A második a G254 (DWO).
Egyenlőre ezek érdekelnének, de egyéb tudnivalót is szívesen olvasnék az 5 tengelyes megmunkálásról.
Előre is köszönöm
-
BÁ Nutrition
veterán
-
xKDavid
csendes tag
Igen, ezzel kb én is így vagyok, volt már más szakmában állásom, amiben nincs végzettségem mégis értettem hozzá ezért dolgozhattam.
Másik fontos kérdésem, ti mit gondoltok erről a cnconline.hu oldalról, online autodidakta tanulásról ebben a szakmában?Köszönöm az előző hozzászólásokat!
-
TGWH
őstag
Sziasztok!
Lehet rossz topikba írok, de szeretnék tőletek tanácsokat kérni CNC oktatással kapcsolatban.
Jelenleg a cnconline.hu oldalon tanulok, elvileg ad majd egy "papírt" nem okj-s képzés.
Elég sok elmélet van, segítenek gyakhelyet intézni stb., online videókból, jegyzetekből tanulok, amelyeket az oktatók adnak le.
Első ránézésre nektek mi a véleményetek erről? Mennyire számít a papír ebben a szakmában?
Kíváncsi vagyok minden véleményre!Köszi h elolvastátok!
Van ahol megkövetelik, van ahol meg nem. Lehet túlzás, de az osztrák megnézi tudod-e, a magyar meg, hogy van-e papírod róla.
Nyilván ha odaállít eléd egy emberke akit sosem láttál, és azt mondja szeretne esztergályosként elhelyezkedni, TE is megnézed van-e papírja, vagy mit tud a gép mellett.
Vagy úgy jársz, mint Mr. Big Horizont, összetörik a gépét -
BÁ Nutrition
veterán
Dehogy. Ha van jogsid mehetsz, mindegy hol csináltad. Persze csak ha tudsz is vezetni.
Itt meg simán tudhatsz végzettség nélkül és csinalhatod is.
-
Danivagyok
csendes tag
Ott többet számít szerintem
Dehogy. Ha van jogsid mehetsz, mindegy hol csináltad. Persze csak ha tudsz is vezetni.
-
BÁ Nutrition
veterán
-
kpityu2
addikt
Sziasztok!
Lehet rossz topikba írok, de szeretnék tőletek tanácsokat kérni CNC oktatással kapcsolatban.
Jelenleg a cnconline.hu oldalon tanulok, elvileg ad majd egy "papírt" nem okj-s képzés.
Elég sok elmélet van, segítenek gyakhelyet intézni stb., online videókból, jegyzetekből tanulok, amelyeket az oktatók adnak le.
Első ránézésre nektek mi a véleményetek erről? Mennyire számít a papír ebben a szakmában?
Kíváncsi vagyok minden véleményre!Köszi h elolvastátok!
Mennyire számít a papír ebben a szakmában?
Csak amennyire egy kamionsofőrnél vagy egy pilótánál.
-
xKDavid
csendes tag
Sziasztok!
Lehet rossz topikba írok, de szeretnék tőletek tanácsokat kérni CNC oktatással kapcsolatban.
Jelenleg a cnconline.hu oldalon tanulok, elvileg ad majd egy "papírt" nem okj-s képzés.
Elég sok elmélet van, segítenek gyakhelyet intézni stb., online videókból, jegyzetekből tanulok, amelyeket az oktatók adnak le.
Első ránézésre nektek mi a véleményetek erről? Mennyire számít a papír ebben a szakmában?
Kíváncsi vagyok minden véleményre!Köszi h elolvastátok!
-
 Joshi
titán
Elég sok videót néztem és eddig a kínai mini cnc a legolcsóbb de még használhatónak tűnik. Találtam más gyártótól is hasonló megoldásokat, de azok se tűnnek masszívabbnak viszont jóval drágábbak. Február környékére tervezem a vételt ha addig meg nem gondolom magam.
Az a gond, hogy vörösrezet szeretnék megmunkálni, de azt se tudom honnan lehet beszerezni aránylag jó áron. Alu az nem gond, azt még önteni se nehéz, de a vörösréz már más tészta. Egy full cover vizesblokkot nagyjából 200x100x15mm-es tömbböl lehetne elkészíteni.Itt pl AquaComputeres blokkot készítenek, mondjuk ez nagyüzemi megmunkálás, nekem nem kellene ilyen sebességgel megmunkálnom.
-
soldi3r
veterán
"biztos olyat keresnek, aminel az asztal mozog Y iranyban."
Igen az jobb lenne, mert úgy az orsó stabilabb lehetne. Én nem találtam ilyen megoldást. Meg aztán fontos a max 400x300mm-es munkafelület. Egyébként hobby célra lenne, gravírozás, vizesblokkok és egyéb kisebb alkatrészek marására, az se gond ha sokáig készülne egy alkatrész.Nem az orso lenne stabilabb, hanem a hid nem lenne instabil. Ezeket nevezik c-beam verzionak.
Ha ilyenbol talalsz olyat, ami legalabb 15mm-es alu lemezbol epult, akkor azon mar talan erdemes elgondolkozni, de csodat ott sem kell varni. -
Joshi
titán
"biztos olyat keresnek, aminel az asztal mozog Y iranyban."
Igen az jobb lenne, mert úgy az orsó stabilabb lehetne. Én nem találtam ilyen megoldást. Meg aztán fontos a max 400x300mm-es munkafelület. Egyébként hobby célra lenne, gravírozás, vizesblokkok és egyéb kisebb alkatrészek marására, az se gond ha sokáig készülne egy alkatrész. -
soldi3r
veterán
Elég sok videó van a youtubon ahol alut marnak vele, nyilván minél kisebb fogásokkal munkálunk meg annál kevésbé terheljük a gépet.
Inkabb csak marogatjak. A kerdes az is, hogy kinek milyen elvarasai vannak.
Egyebkent ez a magasitott ganrty talan a leheto leg rosszabb megoldas. Ha mar ilyen kicsi kinait neznek, biztos olyat keresnek, aminel az asztal mozog Y iranyban. -
Joshi
titán
-
soldi3r
veterán
-
BÁ Nutrition
veterán
egyenlore nem akarok valtani, építgetem a dolgaim felfele, aztán valtok ha eljott az ideje, amúgy most lett volna egy jo lehetoseg a varosban cad temaban csak mivel ugye nem mozdultam abba az iranyba igy meg sem palyaztam.
-
kpityu2
addikt
A hobbycnc.hu-n érdeklődj, ott több tapasztalat van az ilyen circegőkkel.
-
soldi3r
veterán
sabattical
egyenlore megvarom a brexitet, addig elcsovezgetek, meglatjuk mi lesz, de utana mar inkabb vonzo az h fel ev melo-fel ev off. eleg sok kontraktos csinalja igy, az meg vonzobb h esetleg csinalok helyette valami egeszen mast
Miert nem mesz el CAD iranyba? Angliaban nem sok minden kell hozza aztan egy par evig az is valtozatos. 1-2 egyedi geptervezes tud azert meg izgalmas is lenni, foleg esetenkent mondjuk geptelepitessel egyutt.
-
BÁ Nutrition
veterán
Menj el egy év szabadságra, megvalósítani önmagadat
nem jut eszembe az angol neve. Pénzed van rá, és azt csinálsz amit akarsz. Utána mehetsz vissza dolgozni, és így elvileg nem fogsz kiégni, 5-7 év után megint elmész egy évre.Hát én amikor még kezdő koromban kaptam egy kopott marót, hogy kéne h7, akkor nem így éreztem
mert ha a tűrésen túlkopott a maró alsó része, akkor azt kvára nem fogod h7-re megcsinálni Vagy akkor meg gyere haza, aztán beállsz műhelyvezetőnek. Pár év egy balfac főnökkel, aztán vissza is sírod az egyedi gyártást
sabattical
egyenlore megvarom a brexitet, addig elcsovezgetek, meglatjuk mi lesz, de utana mar inkabb vonzo az h fel ev melo-fel ev off. eleg sok kontraktos csinalja igy, az meg vonzobb h esetleg csinalok helyette valami egeszen mast -
Joshi
titán
-
zolikaDB
veterán
Menj el egy év szabadságra, megvalósítani önmagadat
nem jut eszembe az angol neve. Pénzed van rá, és azt csinálsz amit akarsz. Utána mehetsz vissza dolgozni, és így elvileg nem fogsz kiégni, 5-7 év után megint elmész egy évre.Hát én amikor még kezdő koromban kaptam egy kopott marót, hogy kéne h7, akkor nem így éreztem
mert ha a tűrésen túlkopott a maró alsó része, akkor azt kvára nem fogod h7-re megcsinálni Vagy akkor meg gyere haza, aztán beállsz műhelyvezetőnek. Pár év egy balfac főnökkel, aztán vissza is sírod az egyedi gyártást
"Vagy akkor meg gyere haza, aztán beállsz műhelyvezetőnek. Pár év egy balfac főnökkel, aztán vissza is sírod az egyedi gyártást
" Úgyúgy!!! -
Klaus Duran
senior tag
pont a normalis hely lesz ahol beleunsz az egeszbe, míg egy patkanytelepen dolgoztam addig minden nap ert sikerelmeny meg buszke voltam a munkamra h mit ki nem hoztam a foshalmazbol o jeah, aztán itt h minden megvan meg kiégtem. pedig tényleg barmit rendelhetunk a katalógusból, minden amit csak kitalaltak kb van a cégnél, 5 cmm, 3 laser scanner, 3 fele cam rendszer, tényleg minden lofax, de mivel ilyen felszereltseggel nem kihivas melozni, ill csak ami mar tenlyeg nagyon beteg faxsag de azt is mindig megoldjuk, igy alig van olyan h na ezt en csinaltam lehet lesni
inkabb csak bemegyek lotyogni es míg megy a gep netezek, aztán meg hazajovok. (persze a termekek le vannak gyartva legjobb minosegre) leginkább akkor telik jól a napom ha eleget tudunk baromkodni a kollegakkal[link]Indíts egy saját patkánytelepet Angliában.
Igazolsz pár extrém tanulót és máris nem unatkozol majd.Csak Wi-Fi is legyen mert különben dolgoznának.
-
TGWH
őstag
pont a normalis hely lesz ahol beleunsz az egeszbe, míg egy patkanytelepen dolgoztam addig minden nap ert sikerelmeny meg buszke voltam a munkamra h mit ki nem hoztam a foshalmazbol o jeah, aztán itt h minden megvan meg kiégtem. pedig tényleg barmit rendelhetunk a katalógusból, minden amit csak kitalaltak kb van a cégnél, 5 cmm, 3 laser scanner, 3 fele cam rendszer, tényleg minden lofax, de mivel ilyen felszereltseggel nem kihivas melozni, ill csak ami mar tenlyeg nagyon beteg faxsag de azt is mindig megoldjuk, igy alig van olyan h na ezt en csinaltam lehet lesni
inkabb csak bemegyek lotyogni es míg megy a gep netezek, aztán meg hazajovok. (persze a termekek le vannak gyartva legjobb minosegre) leginkább akkor telik jól a napom ha eleget tudunk baromkodni a kollegakkal[link]Menj el egy év szabadságra, megvalósítani önmagadat
nem jut eszembe az angol neve. Pénzed van rá, és azt csinálsz amit akarsz. Utána mehetsz vissza dolgozni, és így elvileg nem fogsz kiégni, 5-7 év után megint elmész egy évre.Hát én amikor még kezdő koromban kaptam egy kopott marót, hogy kéne h7, akkor nem így éreztem
mert ha a tűrésen túlkopott a maró alsó része, akkor azt kvára nem fogod h7-re megcsinálni Vagy akkor meg gyere haza, aztán beállsz műhelyvezetőnek. Pár év egy balfac főnökkel, aztán vissza is sírod az egyedi gyártást
-
 blasko92
őstag
Nekem is kezd már kicsit elegem lenni az "azt a lovat ütjük amelyik hajt" típusú mentalitásból....
 Aki meg azt se tudja esztergán hogyan megy a G41/42, vagy G2/3-mal hogyan csinálunk rádiuszt, mert a telón jobban megy a facebook, annak minden el van nézve.
Felvettem én is a lesz@rom figurát, délutánosban amíg bent vannak "jobban megnyomom" a melót, aztán 7-8tól ülök és nyomom én is a telefont.
-
kerobi
senior tag
Dettó az enyém is az. Elvárják a nullhiba százalékot, szerszámfelhozatal szegényes, oldjuk meg... Van benne kihívás, de ha selejtet csinálsz, bónusz ugrik. A nutrition Bá munkahelye egész korrektnek tűnik
-
zolikaDB
veterán
pont a normalis hely lesz ahol beleunsz az egeszbe, míg egy patkanytelepen dolgoztam addig minden nap ert sikerelmeny meg buszke voltam a munkamra h mit ki nem hoztam a foshalmazbol o jeah, aztán itt h minden megvan meg kiégtem. pedig tényleg barmit rendelhetunk a katalógusból, minden amit csak kitalaltak kb van a cégnél, 5 cmm, 3 laser scanner, 3 fele cam rendszer, tényleg minden lofax, de mivel ilyen felszereltseggel nem kihivas melozni, ill csak ami mar tenlyeg nagyon beteg faxsag de azt is mindig megoldjuk, igy alig van olyan h na ezt en csinaltam lehet lesni
inkabb csak bemegyek lotyogni es míg megy a gep netezek, aztán meg hazajovok. (persze a termekek le vannak gyartva legjobb minosegre) leginkább akkor telik jól a napom ha eleget tudunk baromkodni a kollegakkal[link]Na, most vmi ilyet keresek pont.
Ha kicsit tobb levegot veszek, azert is jon a lebaszas, es tarsai. Rossz beszelni rola. A tipikus "kihajtom anyadbol is a szart" tipusu hely -
BÁ Nutrition
veterán
pont a normalis hely lesz ahol beleunsz az egeszbe, míg egy patkanytelepen dolgoztam addig minden nap ert sikerelmeny meg buszke voltam a munkamra h mit ki nem hoztam a foshalmazbol o jeah, aztán itt h minden megvan meg kiégtem. pedig tényleg barmit rendelhetunk a katalógusból, minden amit csak kitalaltak kb van a cégnél, 5 cmm, 3 laser scanner, 3 fele cam rendszer, tényleg minden lofax, de mivel ilyen felszereltseggel nem kihivas melozni, ill csak ami mar tenlyeg nagyon beteg faxsag de azt is mindig megoldjuk, igy alig van olyan h na ezt en csinaltam lehet lesni
inkabb csak bemegyek lotyogni es míg megy a gep netezek, aztán meg hazajovok. (persze a termekek le vannak gyartva legjobb minosegre) leginkább akkor telik jól a napom ha eleget tudunk baromkodni a kollegakkal[link] -
TGWH
őstag
26 az még kellemes. Fém csarnok nyáron 3 műszakban. 40 felett is volt.
Egyik hétvégén lenyúlták a méteres ventinket de vissza már nem kaptuk mert a hülyéje ledarálta az ujját vele mikor állítani akarta az irányt.Hehe. De nem nyáron volt, hanem télen 26°C-ra fűtötte
azaz ősszel, mert amikor még mindenki rövidben szaladgál, az ürge már akkor kabátot vesz.
De már sokadszorra fogadom meg, hogy ha váltok, akkor csak normális helyre megyek, még egy koszos-olajos zugműhelybe biztos nem -
Klaus Duran
senior tag
Tudom, a Borsodi műhelyt néztem, nemrég fejezték be az építést, most kezdik belakni, kint van az egyik bevásárló park mellett.
Győr megint csak messze van, több mint egy óra. Igazából költözhettünk volna Sopron és Győr közé, csak nem akartunk olyan messzire, itt is kell hogy legyen egy-két jó állásNeu77
A főnök ne értsen a cnc-hez, mert akkor mindent úgy kell csinálni, ahogy ő tanulta. Legkisebb gond az lesz, hogy megköveteli még nct-n is, hogy minden program elejére G80 G17 G90 legyen írva, a végére meg G28 X0 Y0 Z0... hidd el, mi is addig tudunk nyugodtan és tempósan dolgozni, amíg be nem jön a főnök most erre állj át, inkább a másikat csináld, az legyen meg előbb... és az sem gond, ha négy óra meló lesz hét óra a sok átszerelés miatt.
Amúgy azért necces a cnc-s meló, mert nincsen időkeret. Mo-on nem az van, hogy csináld, aztán kész lesz amikor végzel, hanem itt a rajz, ez kellett volna tegnapra... a melós eldugdossa a készterméket, hogy a főnök ne higgye azt, hogy olyan gyorsan készül, vagy szimplán leül fél órára, néhol még az sem baj, hogy már vinni kéne a cuccot, ,,majd viszik holnap''... volt olyan, hogy egy kolléga megmonda - nem cnc-s -, ezt megcsinálja, a többit majd valaki más megoldja. És bzdmeg tényleg csak azt csinálta meg, a maradék két órában inkább elhúzta a melót, sétálgatott, beszélgetett, kávézott, stb... természetesen ez az ember van legjobban felháborodva, hogy milyen alacsonyak a nyugatihoz képest a fizetések, meg őt agyon dolgoztatják, mások meg basznak a melóra - pl. én, rám pont akkor mondta ezt, amikor a kajaszünetemet sem tudtam végigülni... -. Na hát ezek után én is minden hónapban megfogadom, hogy bszok az egészre, nem segítek be senkinek, csak aki tényleg megérdemli, vagy vinni kell a melót tovább. Természetesen minden hónapban azóta is én ülök nyugton a legkevesebbet másik kedvencem, hogy én nem is dolgoztam, csak nyomkodom a gépet, még meg sem izzadtam persze hogy ő a saját hülyesége miatt úszik a verítékben (26°C-ra fűti a munkaterületet), azt egyszerűen nem képes felfogni.26 az még kellemes. Fém csarnok nyáron 3 műszakban. 40 felett is volt.
Egyik hétvégén lenyúlták a méteres ventinket de vissza már nem kaptuk mert a hülyéje ledarálta az ujját vele mikor állítani akarta az irányt. -
kpityu2
addikt
Tudom, a Borsodi műhelyt néztem, nemrég fejezték be az építést, most kezdik belakni, kint van az egyik bevásárló park mellett.
Győr megint csak messze van, több mint egy óra. Igazából költözhettünk volna Sopron és Győr közé, csak nem akartunk olyan messzire, itt is kell hogy legyen egy-két jó állásNeu77
A főnök ne értsen a cnc-hez, mert akkor mindent úgy kell csinálni, ahogy ő tanulta. Legkisebb gond az lesz, hogy megköveteli még nct-n is, hogy minden program elejére G80 G17 G90 legyen írva, a végére meg G28 X0 Y0 Z0... hidd el, mi is addig tudunk nyugodtan és tempósan dolgozni, amíg be nem jön a főnök most erre állj át, inkább a másikat csináld, az legyen meg előbb... és az sem gond, ha négy óra meló lesz hét óra a sok átszerelés miatt.
Amúgy azért necces a cnc-s meló, mert nincsen időkeret. Mo-on nem az van, hogy csináld, aztán kész lesz amikor végzel, hanem itt a rajz, ez kellett volna tegnapra... a melós eldugdossa a készterméket, hogy a főnök ne higgye azt, hogy olyan gyorsan készül, vagy szimplán leül fél órára, néhol még az sem baj, hogy már vinni kéne a cuccot, ,,majd viszik holnap''... volt olyan, hogy egy kolléga megmonda - nem cnc-s -, ezt megcsinálja, a többit majd valaki más megoldja. És bzdmeg tényleg csak azt csinálta meg, a maradék két órában inkább elhúzta a melót, sétálgatott, beszélgetett, kávézott, stb... természetesen ez az ember van legjobban felháborodva, hogy milyen alacsonyak a nyugatihoz képest a fizetések, meg őt agyon dolgoztatják, mások meg basznak a melóra - pl. én, rám pont akkor mondta ezt, amikor a kajaszünetemet sem tudtam végigülni... -. Na hát ezek után én is minden hónapban megfogadom, hogy bszok az egészre, nem segítek be senkinek, csak aki tényleg megérdemli, vagy vinni kell a melót tovább. Természetesen minden hónapban azóta is én ülök nyugton a legkevesebbet másik kedvencem, hogy én nem is dolgoztam, csak nyomkodom a gépet, még meg sem izzadtam persze hogy ő a saját hülyesége miatt úszik a verítékben (26°C-ra fűti a munkaterületet), azt egyszerűen nem képes felfogni.másik kedvencem, hogy én nem is dolgoztam, csak nyomkodom a gépet, még meg sem izzadtam
Mint tudjuk, a cnc-s két esetben nem dolgozik: ha megy a gép, és ha nem megy.
-
TGWH
őstag
oszinten szolva nekem mar sehol sincs tul sok kedvem dolgozni, tokre elment a motivacio
a tozsde meg erdekel valamennyire, de dolgozokent az se mondjuk.
Jó, hát legszívesebben én is egész nap filmet néznék meg pc játékokat játszanék, de hát abból csak kevesek élnek meg
Én még csak pár éve vagyok a szakmában, illetve inkább a gépek mellett, ha összejön egy jó hely, egyediben van még páv évem amíg megunom -
BÁ Nutrition
veterán
Tudom, a Borsodi műhelyt néztem, nemrég fejezték be az építést, most kezdik belakni, kint van az egyik bevásárló park mellett.
Győr megint csak messze van, több mint egy óra. Igazából költözhettünk volna Sopron és Győr közé, csak nem akartunk olyan messzire, itt is kell hogy legyen egy-két jó állásNeu77
A főnök ne értsen a cnc-hez, mert akkor mindent úgy kell csinálni, ahogy ő tanulta. Legkisebb gond az lesz, hogy megköveteli még nct-n is, hogy minden program elejére G80 G17 G90 legyen írva, a végére meg G28 X0 Y0 Z0... hidd el, mi is addig tudunk nyugodtan és tempósan dolgozni, amíg be nem jön a főnök most erre állj át, inkább a másikat csináld, az legyen meg előbb... és az sem gond, ha négy óra meló lesz hét óra a sok átszerelés miatt.
Amúgy azért necces a cnc-s meló, mert nincsen időkeret. Mo-on nem az van, hogy csináld, aztán kész lesz amikor végzel, hanem itt a rajz, ez kellett volna tegnapra... a melós eldugdossa a készterméket, hogy a főnök ne higgye azt, hogy olyan gyorsan készül, vagy szimplán leül fél órára, néhol még az sem baj, hogy már vinni kéne a cuccot, ,,majd viszik holnap''... volt olyan, hogy egy kolléga megmonda - nem cnc-s -, ezt megcsinálja, a többit majd valaki más megoldja. És bzdmeg tényleg csak azt csinálta meg, a maradék két órában inkább elhúzta a melót, sétálgatott, beszélgetett, kávézott, stb... természetesen ez az ember van legjobban felháborodva, hogy milyen alacsonyak a nyugatihoz képest a fizetések, meg őt agyon dolgoztatják, mások meg basznak a melóra - pl. én, rám pont akkor mondta ezt, amikor a kajaszünetemet sem tudtam végigülni... -. Na hát ezek után én is minden hónapban megfogadom, hogy bszok az egészre, nem segítek be senkinek, csak aki tényleg megérdemli, vagy vinni kell a melót tovább. Természetesen minden hónapban azóta is én ülök nyugton a legkevesebbet másik kedvencem, hogy én nem is dolgoztam, csak nyomkodom a gépet, még meg sem izzadtam persze hogy ő a saját hülyesége miatt úszik a verítékben (26°C-ra fűti a munkaterületet), azt egyszerűen nem képes felfogni.oszinten szolva nekem mar sehol sincs tul sok kedvem dolgozni, tokre elment a motivacio
a tozsde meg erdekel valamennyire, de dolgozokent az se mondjuk.
-
TGWH
őstag
majdnem minden heten van fent hirdetes gyorbol abban a forumban faxbukon. szombathely sincs neked tul messze, vagy igen?
a Borsodi muhely ott nyitott egy masik egyseget par eve, meg letszambovitesnel tartanak amennyire tudomamúgy ilyen kerdesert ne utazz, lehet telon is trollkodni
Tudom, a Borsodi műhelyt néztem, nemrég fejezték be az építést, most kezdik belakni, kint van az egyik bevásárló park mellett.
Győr megint csak messze van, több mint egy óra. Igazából költözhettünk volna Sopron és Győr közé, csak nem akartunk olyan messzire, itt is kell hogy legyen egy-két jó állásNeu77
A főnök ne értsen a cnc-hez, mert akkor mindent úgy kell csinálni, ahogy ő tanulta. Legkisebb gond az lesz, hogy megköveteli még nct-n is, hogy minden program elejére G80 G17 G90 legyen írva, a végére meg G28 X0 Y0 Z0... hidd el, mi is addig tudunk nyugodtan és tempósan dolgozni, amíg be nem jön a főnök most erre állj át, inkább a másikat csináld, az legyen meg előbb... és az sem gond, ha négy óra meló lesz hét óra a sok átszerelés miatt.
Amúgy azért necces a cnc-s meló, mert nincsen időkeret. Mo-on nem az van, hogy csináld, aztán kész lesz amikor végzel, hanem itt a rajz, ez kellett volna tegnapra... a melós eldugdossa a készterméket, hogy a főnök ne higgye azt, hogy olyan gyorsan készül, vagy szimplán leül fél órára, néhol még az sem baj, hogy már vinni kéne a cuccot, ,,majd viszik holnap''... volt olyan, hogy egy kolléga megmonda - nem cnc-s -, ezt megcsinálja, a többit majd valaki más megoldja. És bzdmeg tényleg csak azt csinálta meg, a maradék két órában inkább elhúzta a melót, sétálgatott, beszélgetett, kávézott, stb... természetesen ez az ember van legjobban felháborodva, hogy milyen alacsonyak a nyugatihoz képest a fizetések, meg őt agyon dolgoztatják, mások meg basznak a melóra - pl. én, rám pont akkor mondta ezt, amikor a kajaszünetemet sem tudtam végigülni... -. Na hát ezek után én is minden hónapban megfogadom, hogy bszok az egészre, nem segítek be senkinek, csak aki tényleg megérdemli, vagy vinni kell a melót tovább. Természetesen minden hónapban azóta is én ülök nyugton a legkevesebbet másik kedvencem, hogy én nem is dolgoztam, csak nyomkodom a gépet, még meg sem izzadtam persze hogy ő a saját hülyesége miatt úszik a verítékben (26°C-ra fűti a munkaterületet), azt egyszerűen nem képes felfogni. -
BÁ Nutrition
veterán
Tudom bzmeg, tudom
160-180 ezer nettó + egyéb bizbasz 3-4 műszakban simán megkereshető gyári szalagmelósként... egyre több helyen...
Lassan, már csak kíváncsiságból is elmegyek egy-két műhelybe, adnak-e egyedi gyártásra, egyedi jártásban kezdőnek-haladónak számító marósnak 140 nettónál többet egy műszakra
Beszórtak ilyen körzeti hirdetésekkel foglalkozó újságot. STATISZTIKA, így, nagy betűkkel a cím. Hatezer valamennyi betöltetlen állás van a munkaügyi központ körzeti irodájában. Regisztrált álláskeresők száma: 66 a többi ugye közmunkás, alkoholista, hat általánost végzett, vagy simán kikerült a rendszerből x hónap után, ők le vannak szarva.
Nézegettem ott is, de nem írnak fizetést cnc-snek... egy-két helyen igen, hát, először csak röhögtem van Sopron körül, a határ másik felén egy cég, vagy fél éve keresnek Haas gépre maróst, egyedibe. Még nem találtak... kíváncsiságból már fontolgattam, hogy elmegyek, ugyan miért nem találnak embert...majdnem minden heten van fent hirdetes gyorbol abban a forumban faxbukon. szombathely sincs neked tul messze, vagy igen?
a Borsodi muhely ott nyitott egy masik egyseget par eve, meg letszambovitesnel tartanak amennyire tudomamúgy ilyen kerdesert ne utazz, lehet telon is trollkodni
-
Neu77
csendes tag
"de itt sem vesznek meg semmit, amit nem ismernek. Csak az összeget nézik és azt, hogy eddig is elkészült minden, miért kellene extra költséget áldozni valamire"
akkor biztos felreertettem valamit

TGWH: annyit lassan otthon is keresgetnek az emberek akar tulora nelkul is
Most is ugyan úgy elkészül csak sokkal gyorsabban, így már belátták, hogy megéri a többlet költség.
Azóta beruháztak egy komolyabb cam szoftverbe is csak nem ez volt a lényeg, hanem a párhuzam külföld és belföld között. Egy cég nem azért nem vesz meg valamit, mert drága, hanem nincs aki használja. Ha a tulaj ért a cnc-hez és tud használni valamilyen cam szoftvert, ott már van, esetleg lesz cam szoftver. Ahol nem ért hozzá, ott addig nem lesz, amíg valaki nem mutatja meg, hogyan müködik.
A dolgozó pedig vagy beletörödik, hogy nincs vagy tovább áll vagy vesz magának. Én azért vettem, mert a fizetésemmel most elégedett vagyok és a munkahelyi légkör is olyan, hogy szívesen csinálom amit kell.
Egyébként lehet félreérthetö voltam, de G-kódokban már jobban ki tudom magam fejezni, mint szavakban -
TGWH
őstag
"de itt sem vesznek meg semmit, amit nem ismernek. Csak az összeget nézik és azt, hogy eddig is elkészült minden, miért kellene extra költséget áldozni valamire"
akkor biztos felreertettem valamit
TGWH: annyit lassan otthon is keresgetnek az emberek akar tulora nelkul is
Tudom bzmeg, tudom
160-180 ezer nettó + egyéb bizbasz 3-4 műszakban simán megkereshető gyári szalagmelósként... egyre több helyen...
Lassan, már csak kíváncsiságból is elmegyek egy-két műhelybe, adnak-e egyedi gyártásra, egyedi jártásban kezdőnek-haladónak számító marósnak 140 nettónál többet egy műszakra
Beszórtak ilyen körzeti hirdetésekkel foglalkozó újságot. STATISZTIKA, így, nagy betűkkel a cím. Hatezer valamennyi betöltetlen állás van a munkaügyi központ körzeti irodájában. Regisztrált álláskeresők száma: 66 a többi ugye közmunkás, alkoholista, hat általánost végzett, vagy simán kikerült a rendszerből x hónap után, ők le vannak szarva.
Nézegettem ott is, de nem írnak fizetést cnc-snek... egy-két helyen igen, hát, először csak röhögtem van Sopron körül, a határ másik felén egy cég, vagy fél éve keresnek Haas gépre maróst, egyedibe. Még nem találtak... kíváncsiságból már fontolgattam, hogy elmegyek, ugyan miért nem találnak embert... -
BÁ Nutrition
veterán
"de itt sem vesznek meg semmit, amit nem ismernek. Csak az összeget nézik és azt, hogy eddig is elkészült minden, miért kellene extra költséget áldozni valamire"
akkor biztos felreertettem valamit
TGWH: annyit lassan otthon is keresgetnek az emberek akar tulora nelkul is
-
TGWH
őstag
Én külföldön melózok, de itt sem vesznek meg semmit, amit nem ismernek. Csak az összeget nézik és azt, hogy eddig is elkészült minden, miért kellene extra költséget áldozni valamire
Én vettem magamnak saját cam progit és saját laptopomat használtam. 100€ volt az E-cam szoftver tele buggal, de lehet használni 3 tengelyes esztergához. Jó sok idöm ment rá, de összekínlódtam hozzá a posztprocesszort és már javítgatás nélkül hibátlan nc programot csinál, amit bátran el lehet engedni.
3 gépen késítek kis szériás darabokat és minden gépen más a vezérlö. CAM nélkül agyrém az egész.Nemrég jött ki az E-cam újabb verziója, ami már 200€, de sokkal letisztultabb és kevesebb a bug, amit már megvetettem a céggel. Meg is vették egy laptoppal együtt, mert az NC kódok az én gépemen voltak
Én végig póbáltam szinte az összes cam szoftvert és szerintem ezzel lehet a leggyorsabban dolgozni. Nem kell hozzá rajzolni mint a Fusion360-ban, hanem a drótváz koordinátáit kell bepötyögni. Van CAD része is, de nagyon gagyi, ezért bonyolultabb alkatrészekhez Solid edge ST10-et használok, ami ingyenes 2D rajzokhoz és DXF formátumban be lehet importálni E-cam-be.Ki lehet próbálni itt: http://www.e-cam.it/
A 14 napos triál, nc kódot is generál. Van árlista is és magyarul is tud a program, bár én inkább angolul használom, mert néhol fura a fordítás és az ékezetes betüket nem kezeli a Fanuc.Jó, hát ezer euróból én is szánnék százat a programra
Nekem az a gáz, hogy nincsenek rajzok. Ilyen legyen oszt csókolom.Állítólag a Fusion a legolcsóbb a piacon, de hát Mo-on jó a régi, azt szokták meg... bár lehet megérné egy kis cégnek is, ha sokat használná, ki tudja.
-
Neu77
csendes tag
rossz helyen vagy valszeg
Kétségtelen, de cserében jól fizet és van beleszólásom mire költsenek. Katalógusból tudok szerszámot választani, amivel nem szoktam spórólni. Én befektetésnek veszem amit ráfordítottam a kényelmes munkáért
-
BÁ Nutrition
veterán
Én külföldön melózok, de itt sem vesznek meg semmit, amit nem ismernek. Csak az összeget nézik és azt, hogy eddig is elkészült minden, miért kellene extra költséget áldozni valamire
Én vettem magamnak saját cam progit és saját laptopomat használtam. 100€ volt az E-cam szoftver tele buggal, de lehet használni 3 tengelyes esztergához. Jó sok idöm ment rá, de összekínlódtam hozzá a posztprocesszort és már javítgatás nélkül hibátlan nc programot csinál, amit bátran el lehet engedni.
3 gépen késítek kis szériás darabokat és minden gépen más a vezérlö. CAM nélkül agyrém az egész.Nemrég jött ki az E-cam újabb verziója, ami már 200€, de sokkal letisztultabb és kevesebb a bug, amit már megvetettem a céggel. Meg is vették egy laptoppal együtt, mert az NC kódok az én gépemen voltak
Én végig póbáltam szinte az összes cam szoftvert és szerintem ezzel lehet a leggyorsabban dolgozni. Nem kell hozzá rajzolni mint a Fusion360-ban, hanem a drótváz koordinátáit kell bepötyögni. Van CAD része is, de nagyon gagyi, ezért bonyolultabb alkatrészekhez Solid edge ST10-et használok, ami ingyenes 2D rajzokhoz és DXF formátumban be lehet importálni E-cam-be.Ki lehet próbálni itt: http://www.e-cam.it/
A 14 napos triál, nc kódot is generál. Van árlista is és magyarul is tud a program, bár én inkább angolul használom, mert néhol fura a fordítás és az ékezetes betüket nem kezeli a Fanuc.rossz helyen vagy valszeg
-
 Wucky
senior tag
Sziasztok!
Olyan kérdésem lenne hogy egy Muratec MT200-on
M5 menetfúrása hogy lehet így jó.
G99
M29 S600
G84 Z-14 F800Tehát fordulat/percbe van programozva,de a menet emelkedés mm/percbe van. Ha átvált a cikkus miatt ilyenkor mm/percbe,akkor hogy jön ki a 800? Eddig mi nem osztottuk a fordulatot a menet emelkedéssel hanem szoroztuk,és úgy is jó volt. Tehát egy M6-nál S600 F600 lenne. M8-nál meg S600 F750..
-
Neu77
csendes tag
Én külföldön melózok, de itt sem vesznek meg semmit, amit nem ismernek. Csak az összeget nézik és azt, hogy eddig is elkészült minden, miért kellene extra költséget áldozni valamire
Én vettem magamnak saját cam progit és saját laptopomat használtam. 100€ volt az E-cam szoftver tele buggal, de lehet használni 3 tengelyes esztergához. Jó sok idöm ment rá, de összekínlódtam hozzá a posztprocesszort és már javítgatás nélkül hibátlan nc programot csinál, amit bátran el lehet engedni.
3 gépen késítek kis szériás darabokat és minden gépen más a vezérlö. CAM nélkül agyrém az egész.Nemrég jött ki az E-cam újabb verziója, ami már 200€, de sokkal letisztultabb és kevesebb a bug, amit már megvetettem a céggel. Meg is vették egy laptoppal együtt, mert az NC kódok az én gépemen voltak
Én végig póbáltam szinte az összes cam szoftvert és szerintem ezzel lehet a leggyorsabban dolgozni. Nem kell hozzá rajzolni mint a Fusion360-ban, hanem a drótváz koordinátáit kell bepötyögni. Van CAD része is, de nagyon gagyi, ezért bonyolultabb alkatrészekhez Solid edge ST10-et használok, ami ingyenes 2D rajzokhoz és DXF formátumban be lehet importálni E-cam-be.Ki lehet próbálni itt: http://www.e-cam.it/
A 14 napos triál, nc kódot is generál. Van árlista is és magyarul is tud a program, bár én inkább angolul használom, mert néhol fura a fordítás és az ékezetes betüket nem kezeli a Fanuc.


 esetleg szimulátort is


![;]](http://cdn.rios.hu/dl/s/v1.gif)


 Aki meg azt se tudja esztergán hogyan megy a G41/42, vagy G2/3-mal hogyan csinálunk rádiuszt, mert a telón jobban megy a facebook, annak minden el van nézve.


Új hozzászólás Aktív témák
-
12800 - 12701
14165 - 14001 14000 - 13901 13900 - 13801 13800 - 13701 13700 - 13601 13600 - 13501 13500 - 13401 13400 - 13301 13300 - 13201 13200 - 13101 13100 - 13001 13000 - 12901 12900 - 12801 12800 - 12701 12700 - 12601 12600 - 12501 12500 - 12401 12400 - 12301 12300 - 12201 12200 - 12101 12100 - 12001 12000 - 11901 11900 - 11801 11800 - 11701 11700 - 11601 11600 - 11501 11500 - 11401 11400 - 11301 11300 - 11201 11200 - 11101 11100 - 11001 11000 - 10901 10900 - 10801 10800 - 10701 10700 - 10601 10600 - 10501 10500 - 10401 10400 - 10301 10300 - 10201 10200 - 10101 10100 - 10001 10000 - 8001 8000 - 6001 6000 - 4001 4000 - 2001 2000 - 1
-
Fórumok
Mobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokLOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
● nem beszélgetős OFF topic!

- Lenovo ThinkPad T16 Gen 1 i7 / 12. gen 16 GB / 512 GB / 16 WUXGA garanciás 2027.10.
- Tablet felvásárlás!! Samsung Galaxy Tab A8, Samsung Galaxy Tab A9, Samsung Galaxy Tab S6 Lite
- 27% - Samsung S27FG904XU Odyssey 3D IPS Monitor! 3840x2160 / 165Hz / 1ms / FreeSync
- Add el nekünk!Apple iPhone 15 Pro Max/15/15 Pro/15 Plus
- MSI MAG A650BN